


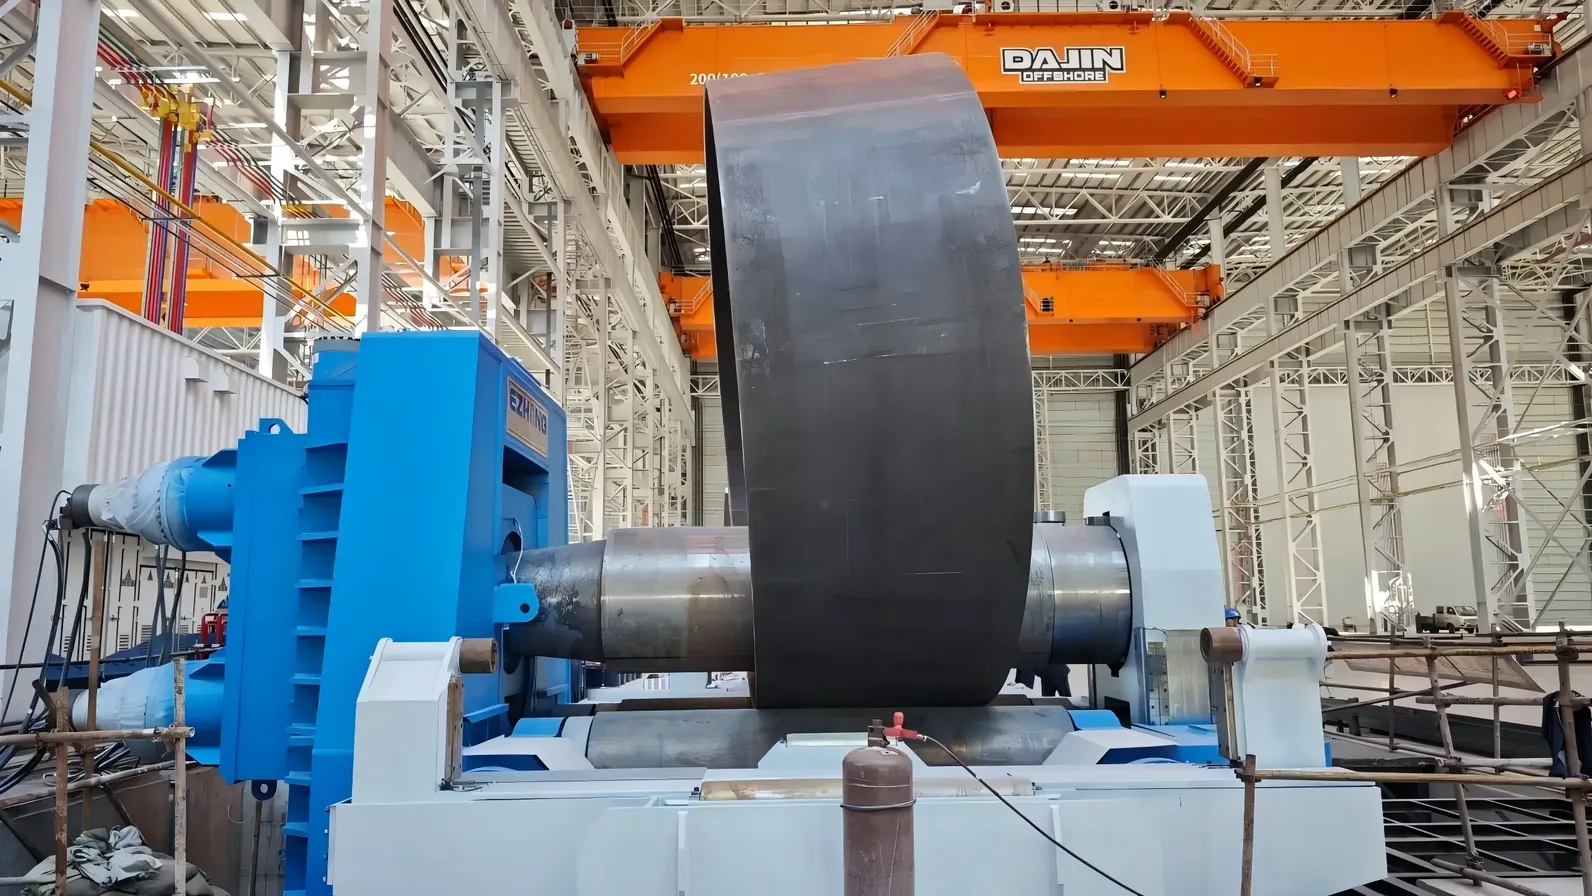


При обработке цилиндров большого диаметра оба нижних ролика могут синхронно расширяться горизонтально наружу, увеличивая опорную опору нижних роликов. Преимущества: расширяет область опоры плиты для эффективной поддержки широких толстых стальных плит и подавления прогиба в средней части; более длительное распределение силы для более плавных формирующих кривых и улучшенной согласованности дуги по всей длине; достигает как предварительной гибки концов (сжатое) и непрерывной прокатки большого диаметра (расширенное) на одном оборудовании.
Верхний ролик с гидромотором высокого крутящего момента + два нижних ролика с независимым приводом + планетарные редукторы, трехроликовый синхронный привод. Преимущества: Широкие толстые плиты имеют большой собственный вес и требуют большой силы трения; конструкция с полным приводом предотвращает проскальзывание плиты и локальную застойку; низкоскоростной высокомоментный стабильный выход подходит для многоступенчатого постепенного изгиба толстых широких плит из высокопрочной стали с равномерной скоростью прокатки и непрерывным формированием окружности цилиндра.
Рабочие валки используют высококачественное литье из сплавной стали, закалку и отпуск + глубокую индукционную закалку; диаметр валка увеличен для условий широкой плиты с большим пролетом, обладая естественной большей жесткостью. Стандартная система многоопорных поддерживающих роликов / устройство динамической компенсации прогиба с ЧПУ. Многоопорные поддерживающие ролики в реальном времени компенсируют прогиб среднего ролика во время прокатки широкой плиты, решая отраслевую проблему «недостаточная дуга среднего цилиндра» и обеспечивая равномерную кривизну по ширине плиты для соответствия стандартам круглости башен ветра и сосудов давления.
Основано на горизонтально регулируемой нижней роликовой структуре, одно зажимание завершает предварительную гибку по обоим концам без частой переворота и транспортировки. Для крупногабаритных стальных пластин: эффективно контролирует остаточные прямые кромки на концах, уменьшая последующую величину реза; исключает множественные подъемы сверхдлинных пластин, снижая риск деформации при подъеме и повышая эффективность использования материала.
Вся машина выполнена из толстостенной стальной коробчатой сварной конструкции с полной целостной термической обработкой на отжиг; конструкции основных балок и колонн оптимизированы путем конечно-элементного моделирования с увеличенным запасом прочности конструкции. Формирование крупногабаритных цилиндров генерирует непрерывные огромные радиальные реактивные силы; усиленный каркас может выдерживать длительные переменные нагрузки без остаточной деформации, обеспечивая долгосрочную точностную стабильность.
Самостоятельно разработанная замкнутая система ЧПУ EZHONG со встроенной базой данных пружинного возврата для углеродистой стали, плит судовых корпусов и высокопрочной стали (Q345R, P355NL, DH36 и т.д.). Оператор вводит толщину плиты, ширину, предел текучести и целевой диаметр цилиндра; система автоматически рассчитывает опускание верхнего ролика, горизонтальное положение нижнего ролика и проходы прокатки. Поддерживает много-проходный постепенный процесс формовки для плавной гибки крупногабаритных цилиндров; доступно хранение программ и удаленная диагностика с подключением MES. Оснащено автоматическим устройством для центрирования плиты, чтобы устранить осевое отклонение широкой плиты и уменьшить смещение стыков цилиндра.
Проблемы при формовании крупногабаритных толстоплитных заготовок

Определяющая инновация машины: каждый нижний ролик может перемещаться независимо горизонтально, создавая любое желаемое расстояние между роликами. Верхний ролик имеет вертикальное движение, управляемое специализированными гидравлическими цилиндрами.
Точностные метрики:Регулировка центрового расстояния: <2с | Точность позиционирования: ±2мм | Синхронизация: ±0.2мм по ширине плиты

Уникальная конструкция гидравлики с плавной разгрузкой на высоких давлениях, предотвращающая отскок заготовки и устраняющая вредные эффекты "гидравлического удара" на гидравлические линии.

Все три рабочих ролика являются основными ведущими роликами. Верхний ролик приводится от одного гидравлического мотора через планетарный редуктор; нижние ролики каждый приводится независимо через отдельные системы планетарных редукторов.
Специализированные механизмы наклона на верхних и нижних опорных поверхностях подшипников позволяют производить конические оболочки.
Интегрированный Siemens PLC + промышленный сенсорный экран, оснащенный алгоритмом самобалансировки для полной автоматической прокатки.

Плита из высокопрочной стали с термообработкой, отделка ЧПУ, жесткая рама без прогиба под нагрузкой 8000 тонн, горизонтальная точность ±0.5 мм на всю длину.
42CrMo кованые ролики, зеркально полированные Ra≤0.4 мкм, версия горячей прокатки выдерживает непрерывную рабочую температуру 300°C
Плунжерный насос с переменным смещением, независимый пропорциональный контроль клапана, емкость масла 2500-4500 литров, прецизионная фильтрация 10 мкм
Siemens S7-1200 PLC, 7-дюймовый двуязычный сенсорный экран, сенсор позиционирования высокой точности LVDT, защита цепи по стандарту IEC.
| Модель | Ширина пластины (мм) | Без предгиба (мм) | Предгиб (мм) | Мощность основного двигателя (кВт) | Скорость прокатки (м/мин) | Размеры L×W×H (мм) |
|---|---|---|---|---|---|---|
| EZW11S-35×2000 | 2000 | 35 | 25 | 37.5 | 1.5-5 | 5450×2800×2000 |
| EZW11S-40×2000 | 2000 | 40 | 35 | 48 | 1.5-5 | 6000×2800×2000 |
| EZW11S-50×2000 | 2000 | 50 | 40 | 52 | 1.5-5 | 6100×2800×2200 |
| EZW11S-60×2000 | 2000 | 60 | 50 | 73.5 | 1.5-4 | 6900×3100×2650 |
| EZW11S-65×2000 | 2000 | 65 | 55 | 73.5 | 1.5-4 | 7050×3350×2700 |
| EZW11S-30×3000 | 3000 | 30 | 20 | 37.5 | 1.5-5 | 5950×2800×2000 |
| EZW11S-35×3000 | 3000 | 35 | 25 | 48 | 1.5-5 | 6500×2800×2000 |
| EZW11S-45×3000 | 3000 | 45 | 30 | 52 | 1.5-5 | 6600×2800×2200 |
| EZW11S-50×3000 | 3000 | 50 | 35 | 73.5 | 1.5-4 | 7400×3100×2650 |
| EZW11S-60×3000 | 3000 | 60 | 40 | 73.5 | 1.5-4 | 7550×3350×2700 |
| EZW11X-70×3200 | 3200 | 70 | 60 | 60+24.1 | 4.00 | 7980×3320×3680 |
| EZW11X-100×3200 | 3200 | 100 | 90 | 104+32.2 | 4.00 | 8600×4160×4490 |
| EZW11X-150×3200 | 3200 | 150 | 135 | 150+84.2 | 3.20 | 10430×4970×5850 |
| EZW11X-200×3200 | 3200 | 200 | 180 | 220+93.7 | 3.12 | 12100×6160×7460 |
Ответьте на несколько быстрых вопросов, чтобы мы рекомендовали наиболее подходящий станок для гибки плит для вашего приложения.
ASTM A516 Gr.70 / 16MnDR, толщина 50-200 мм, допуск по круглости ±2 мм.
API X80/X120 труба, толщина 30-150 мм, контроль овальности ±1.5%.
Структурная сталь Q345/S355, толщина 20-100мм, допуск плоского края ≤3мм/1000мм.
Резервуар Q235/A36, толщина 8-60мм, высокая точность предварительной гибки для сборки.
Бойлер SA516/15Mo3, толщина 40-120мм, высокая точность окружности для соответствия фланцам.
Конус из нержавеющей стали 304/316L, регулируемый угол 15°~45°, гладкая переходная поверхность.
Вызов:Частая смена форм вызывала узкое место в производстве.
Решение:Модель EZW11S-100×3000 VCD CNC.
Результат:+42% производительности, отходы 15%→3%, окупаемость 14 месяцев.

Вызов:Возврат пружины толстого листа X80 вызвал выход диаметра за допуски.
Решение:Гидравлическая система предварительного выпуска EZW11X-150×3200.
Результат:Круглость ±1.2 мм, экономия €180 000 на ежегодных затратах на аутсорсинг.
Вызов:Непоследовательность предварительной гибки корпуса бака привела к искажению при сварке.
Решение:Горизонтальная предварительная гибка CNC коррекция EZW11S-60×3000.
Результат:Время сборки -35%, годовая мощность 500→650 единиц.

Вызов:Частая механическая регулировка многогранной конусной раковины
Решение:EZW11X-200×3200 автоматическая система наклона конусов
Результат:Время настройки 2ч→8мин, загрузка машины 68%→92%
Минимальный диаметр варьируется в зависимости от модели. Бюджетная модель EZW11S-35×2000 достигает диаметра 1,5 м; тяжелая модель EZW11X-200×3200 опускается до 0,8 м. Переменное расстояние между центрами позволяет уменьшить на 40% по сравнению с машинами фиксированной геометрии.
Три независимых датчика положения LVDT измеряют высоту верхнего и нижнего ролика в реальном времени. Siemens PLC сравнивает фактические и целевые позиции 50 раз в секунду и регулирует соленоиды гидравлических клапанов в пределах ±2 мм, поддерживая плоскостность ±0.2 мм.
Да. Стандартная конфигурация для холодной прокатки (до 50°C окружающей среды). Вариант для горячей прокатки доступен с роликами из 42CrMo, рассчитанными на 300°C, с улучшенным масляным охлаждением. Консультация с инженерным отделом по конкретным требованиям к горячей прокатке.
24 месяца с даты отгрузки по запчастям и трудозатратам. Покрывает дефекты производства. Расходные материалы (уплотнения, подшипники) и обычные изнашиваемые части исключены. Расширенная гарантия доступна (36-60 месяцев) за дополнительную плату.
Да. Дополнительное обновление IoT добавляет облачную связность. Данные о давлении, температуре, циклах в реальном времени транслируются на сервисный портал EZHONG. Прогнозируемые оповещения выдаются за 2-4 недели до отказов компонентов (±точность 85%).
| Аксессуар | Срок поставки | Функция | Предложение ценности |
|---|---|---|---|
| Вертикальная система верхней поддержки | 6 недель | Поддерживает крупногабаритные рулоны до 16 м | 150-тонная грузоподъемность, автонаклон с конусным углом |
| Боковая опорная стяжка | 4 недели | Предотвратить боковое смещение широкой плиты | Гидравлическая автоматическая коррекция, подходит для обработки тонких листов |
| Автоматическая система подачи плит | 8 недель | Моторная подача и позиционирование | Экономия труда на 60%, допуск позиционирования <5мм |
| Конфигурация горячей прокатки | 10 недель | Прокатка при высокой температуре 300°C | Улучшенная система охлаждения, ролик, устойчивый к высокой температуре |
| Удаленный мониторинг и диагностика | 6 недель | Отслеживание данных машин в реальном времени в облаке | Прогнозное обслуживание, сокращение незапланированных простоев на 80% |