


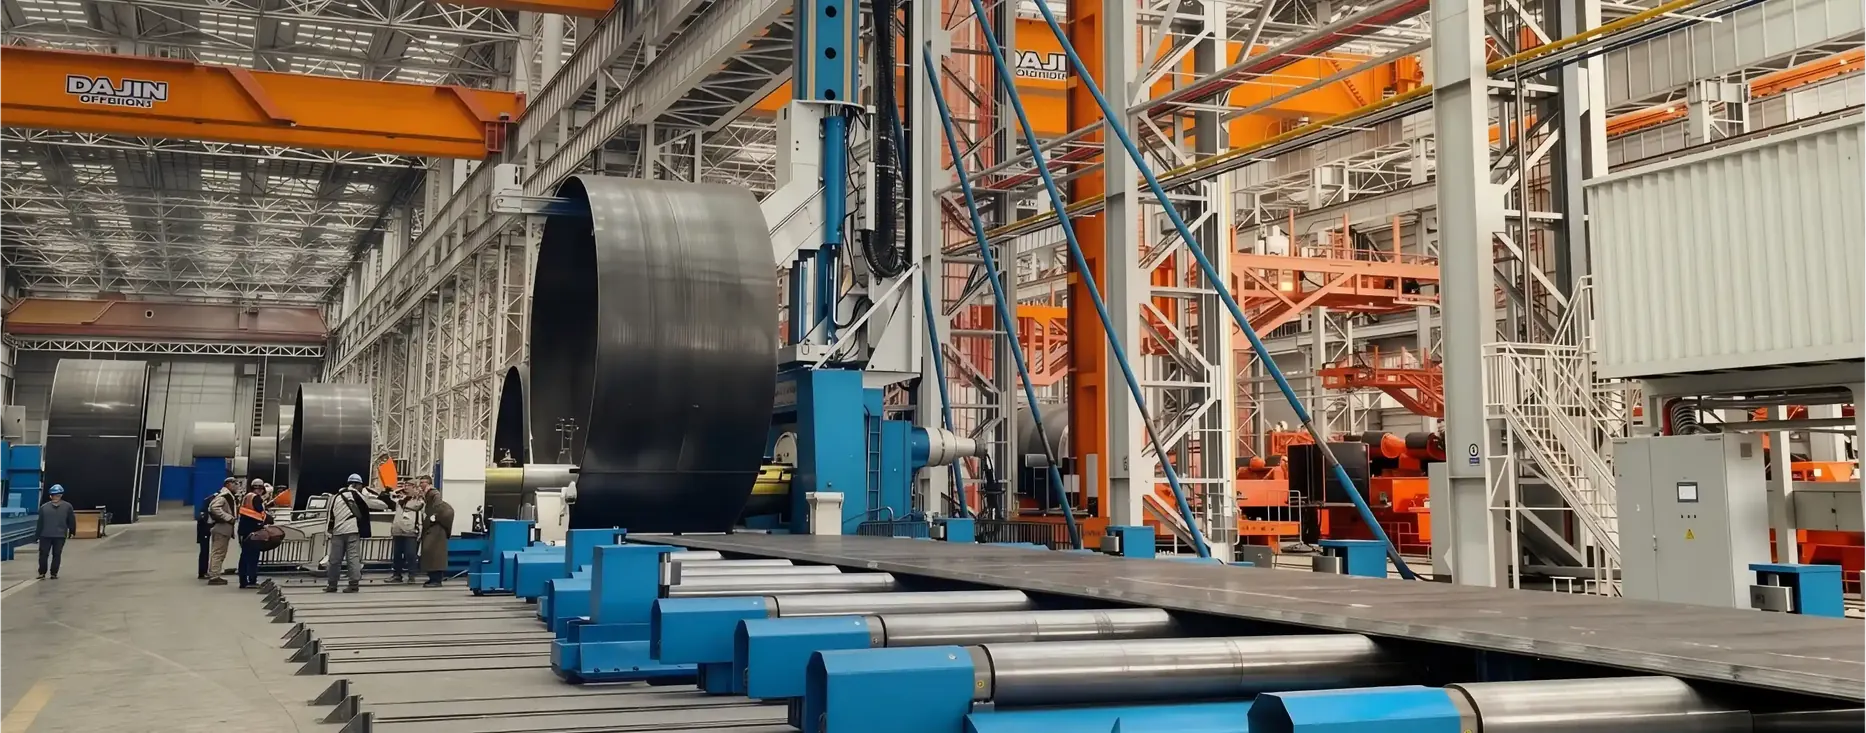
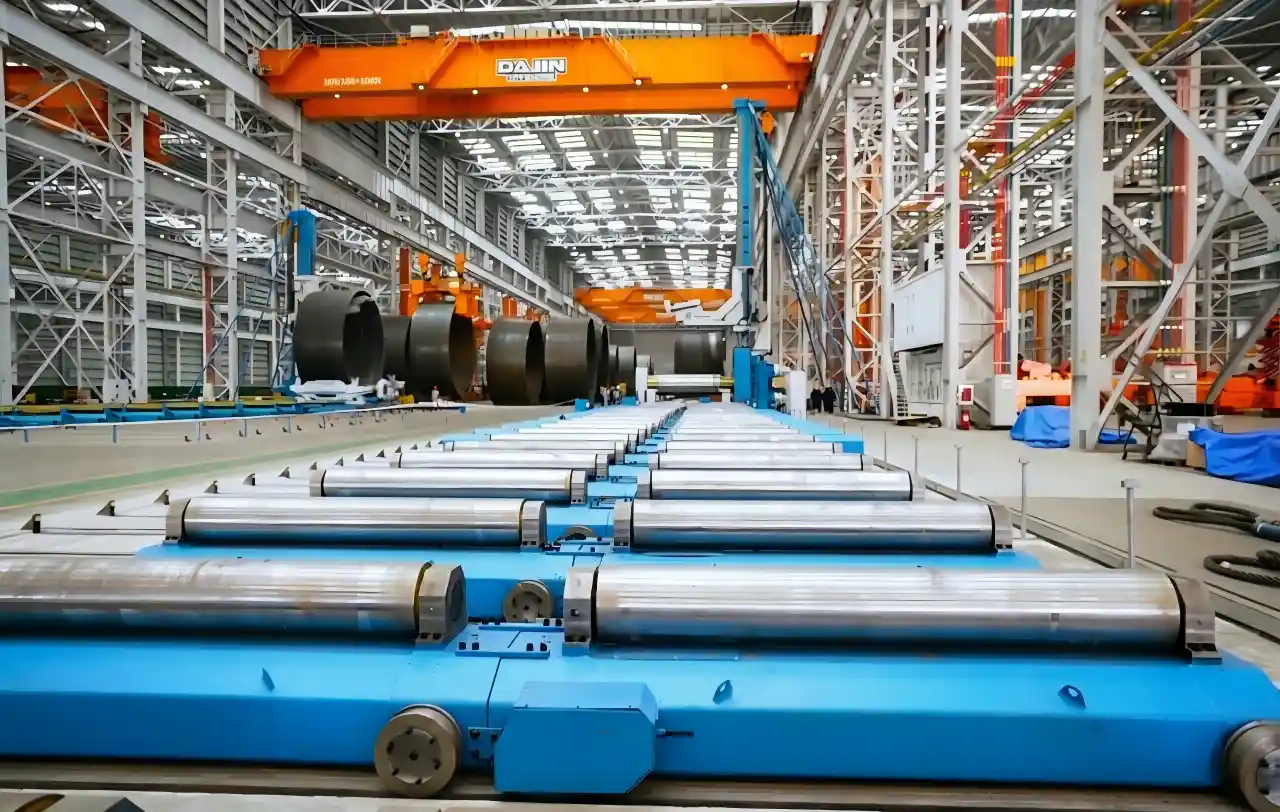
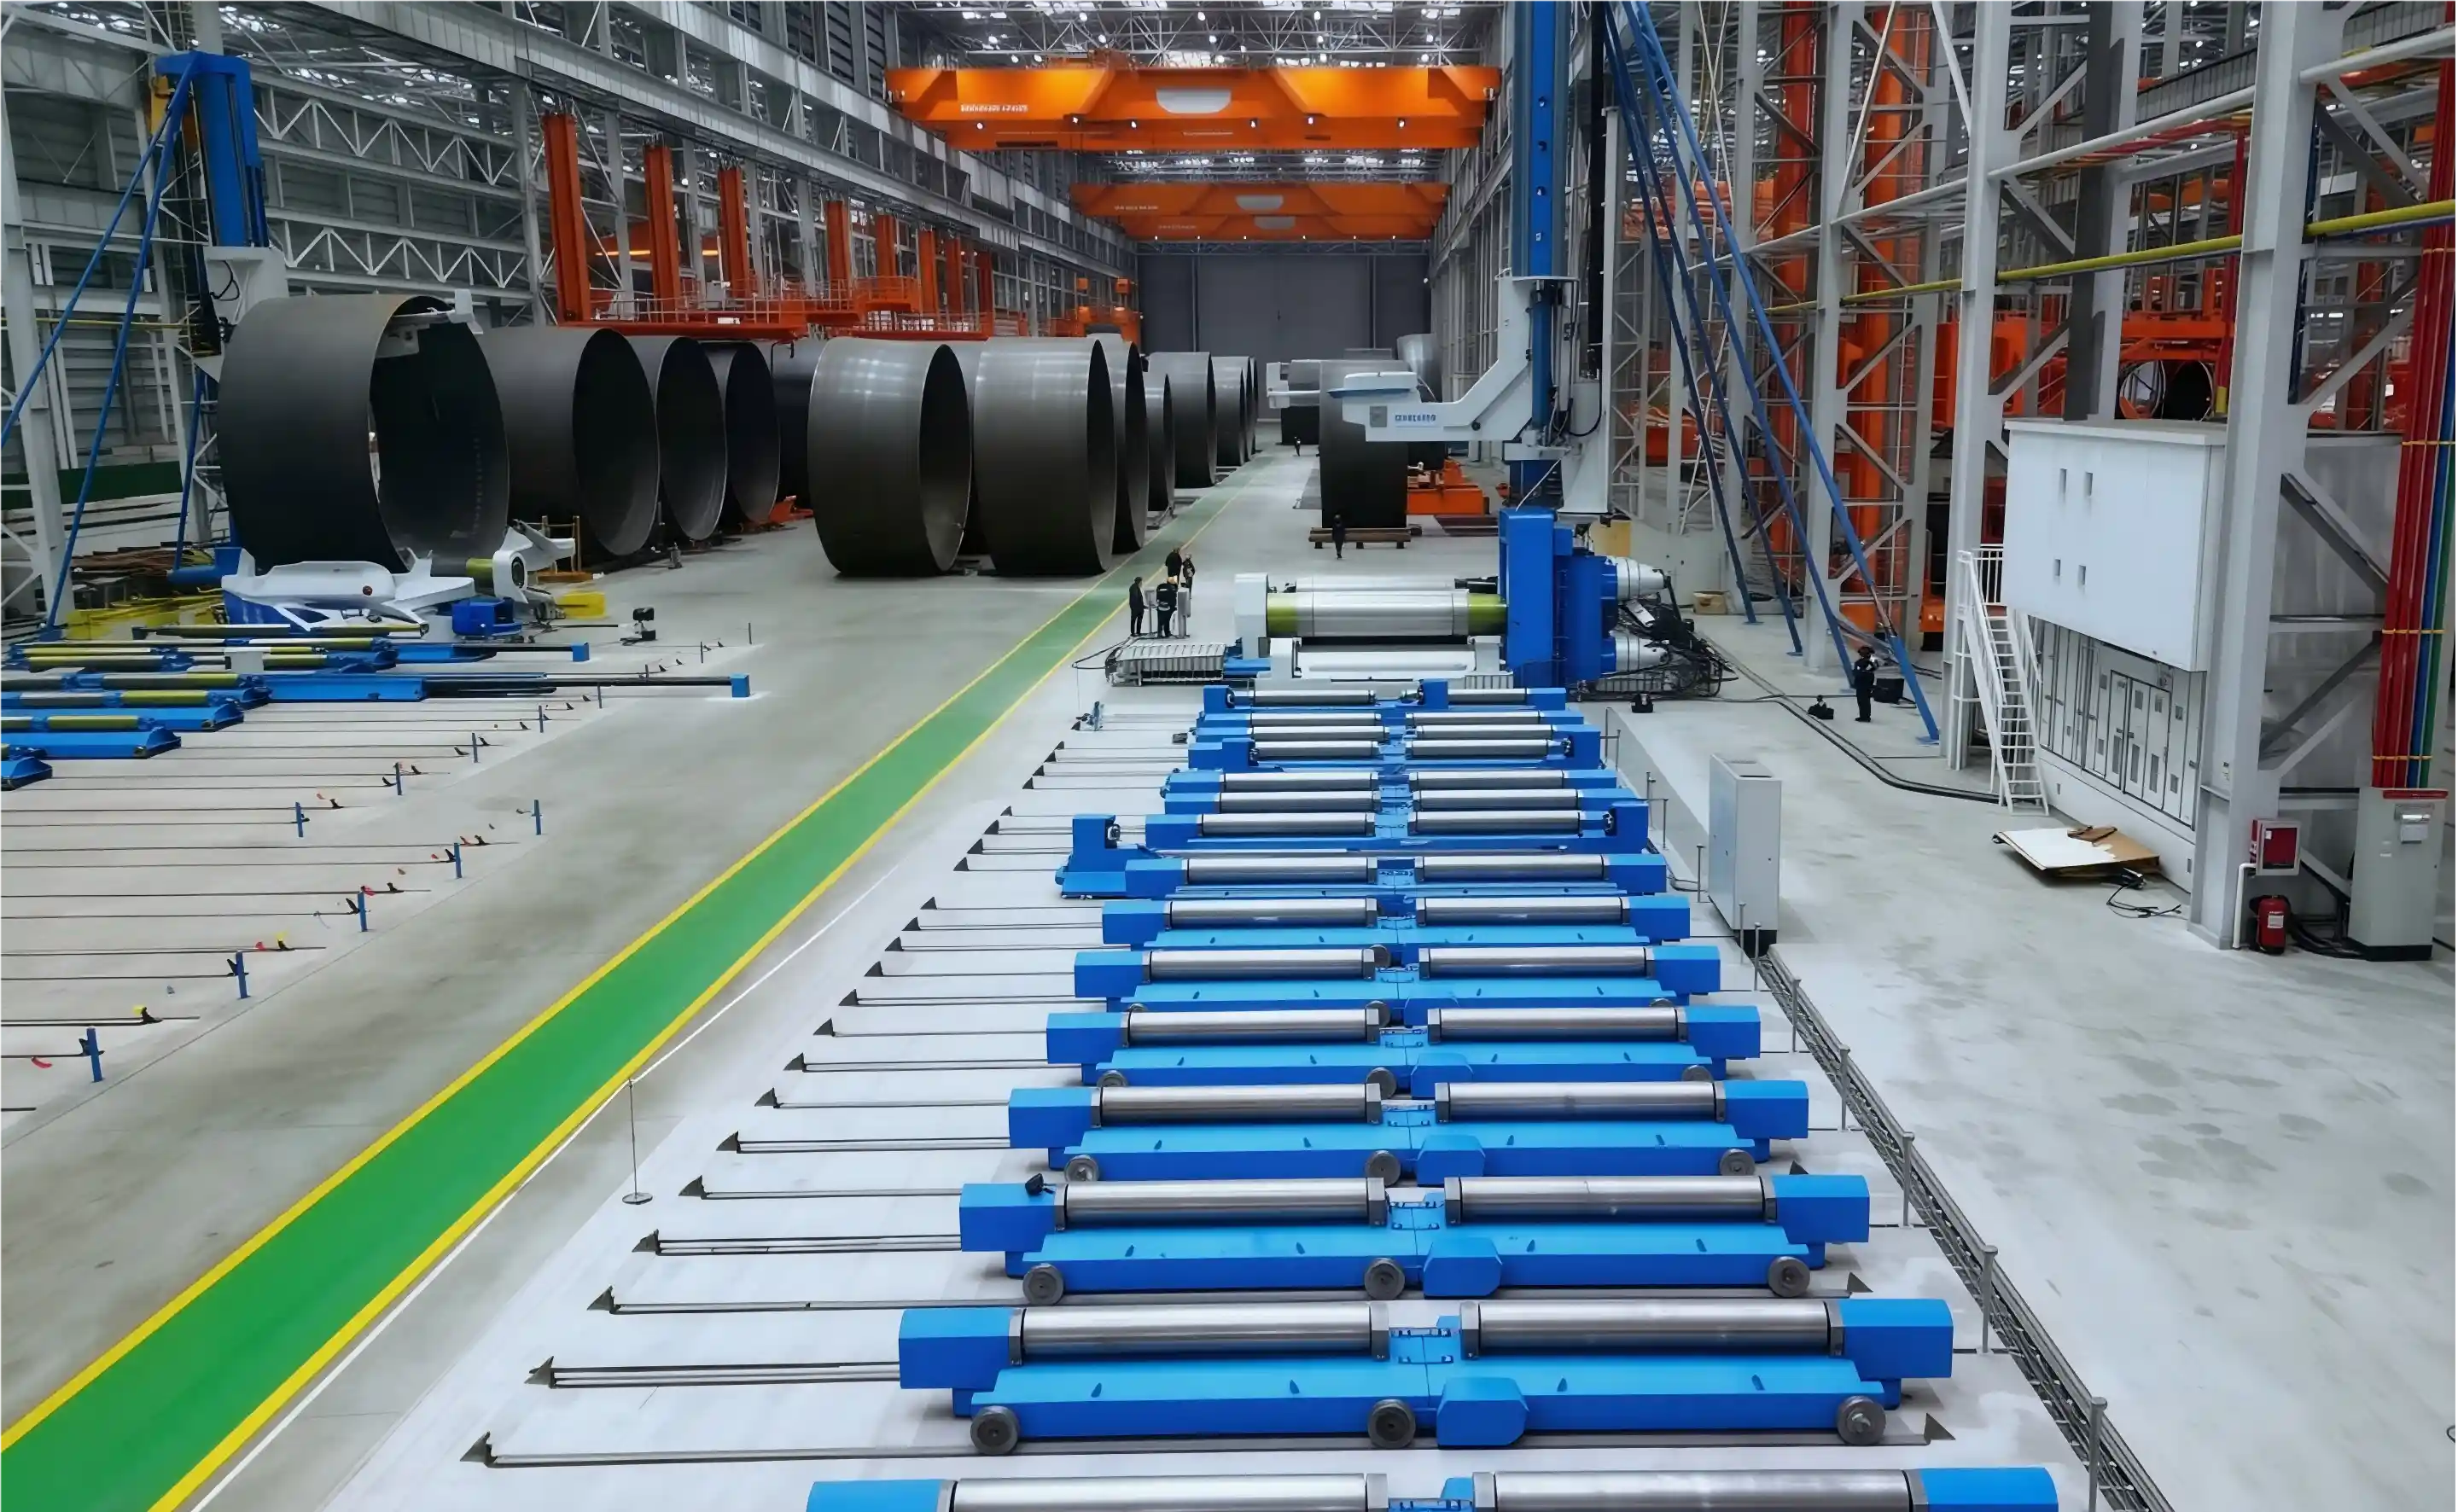
Один оператор может завершить одну полную компоненту ветровой башни каждые 20-30 минут (включая прихватку). Это позволяет непрерывное производство в 2-3 смены. Сокращение времени цикла, лидирующее в отрасли, увеличивает мощность до 200+ полных башен ежегодно на машину.
Два независимых нижних ролика, каждый с выделенной гидравлической позиционировкой. Создает гибкую геометрическую адаптацию как для симметричных, так и для эксцентричных секций лопастей вентилятора — критично для геометрии конической башни.
Верхнее подшипниковое седло оснащено интегрированным конусным блокирующим механизмом. Достигает стандартных конусных углов 30° с нагрузочной способностью на 50% от номинальной мощности машины. Исключает необходимость в отдельном оборудовании для прокатки конусов, сокращая пространство на полу на 35%.
Мониторинг деформации в реальном времени по нескольким точкам на всей ширине пластины. Автоматическая сервоприводная регулировка поддерживает допуск плоскостности ±2 мм даже при нагрузках на пластины толщиной 50 мм — критично для секций основания башни, требующих точного выравнивания фланцев.
Программы CNC заранее хранят все шаблоны профилей башен ветра. Оператор выбирает тип башни из меню выпадающего списка; машина автоматически регулирует давление, скорость и геометрию. Исключает ошибки ручных расчетов, сокращает время обучения на 60%.
Согласованное позиционирование со станцией прихваточной сварки. Завершенный компонент передается напрямую на сварочный приспособление без повторного позиционирования — экономит 8-10 минут на деталь, улучшает выравнивание шва на ±1 мм.
Машинa оснащена двумя гидравлическими нижними роликами с независимой горизонтальной позиционировкой. Каждый ролик перемещается с использованием отдельного пропорционального клапана, управляемого алгоритмами PLC, специально настроенными для конических сечений башен ветра.
Точностные метрики:Диаметральный допуск: ±3 мм в основании, ±2 мм в средней части | Допуск по углу конуса: ±0.5° | Овальность (выход за круг): ≤1.5% от диаметра
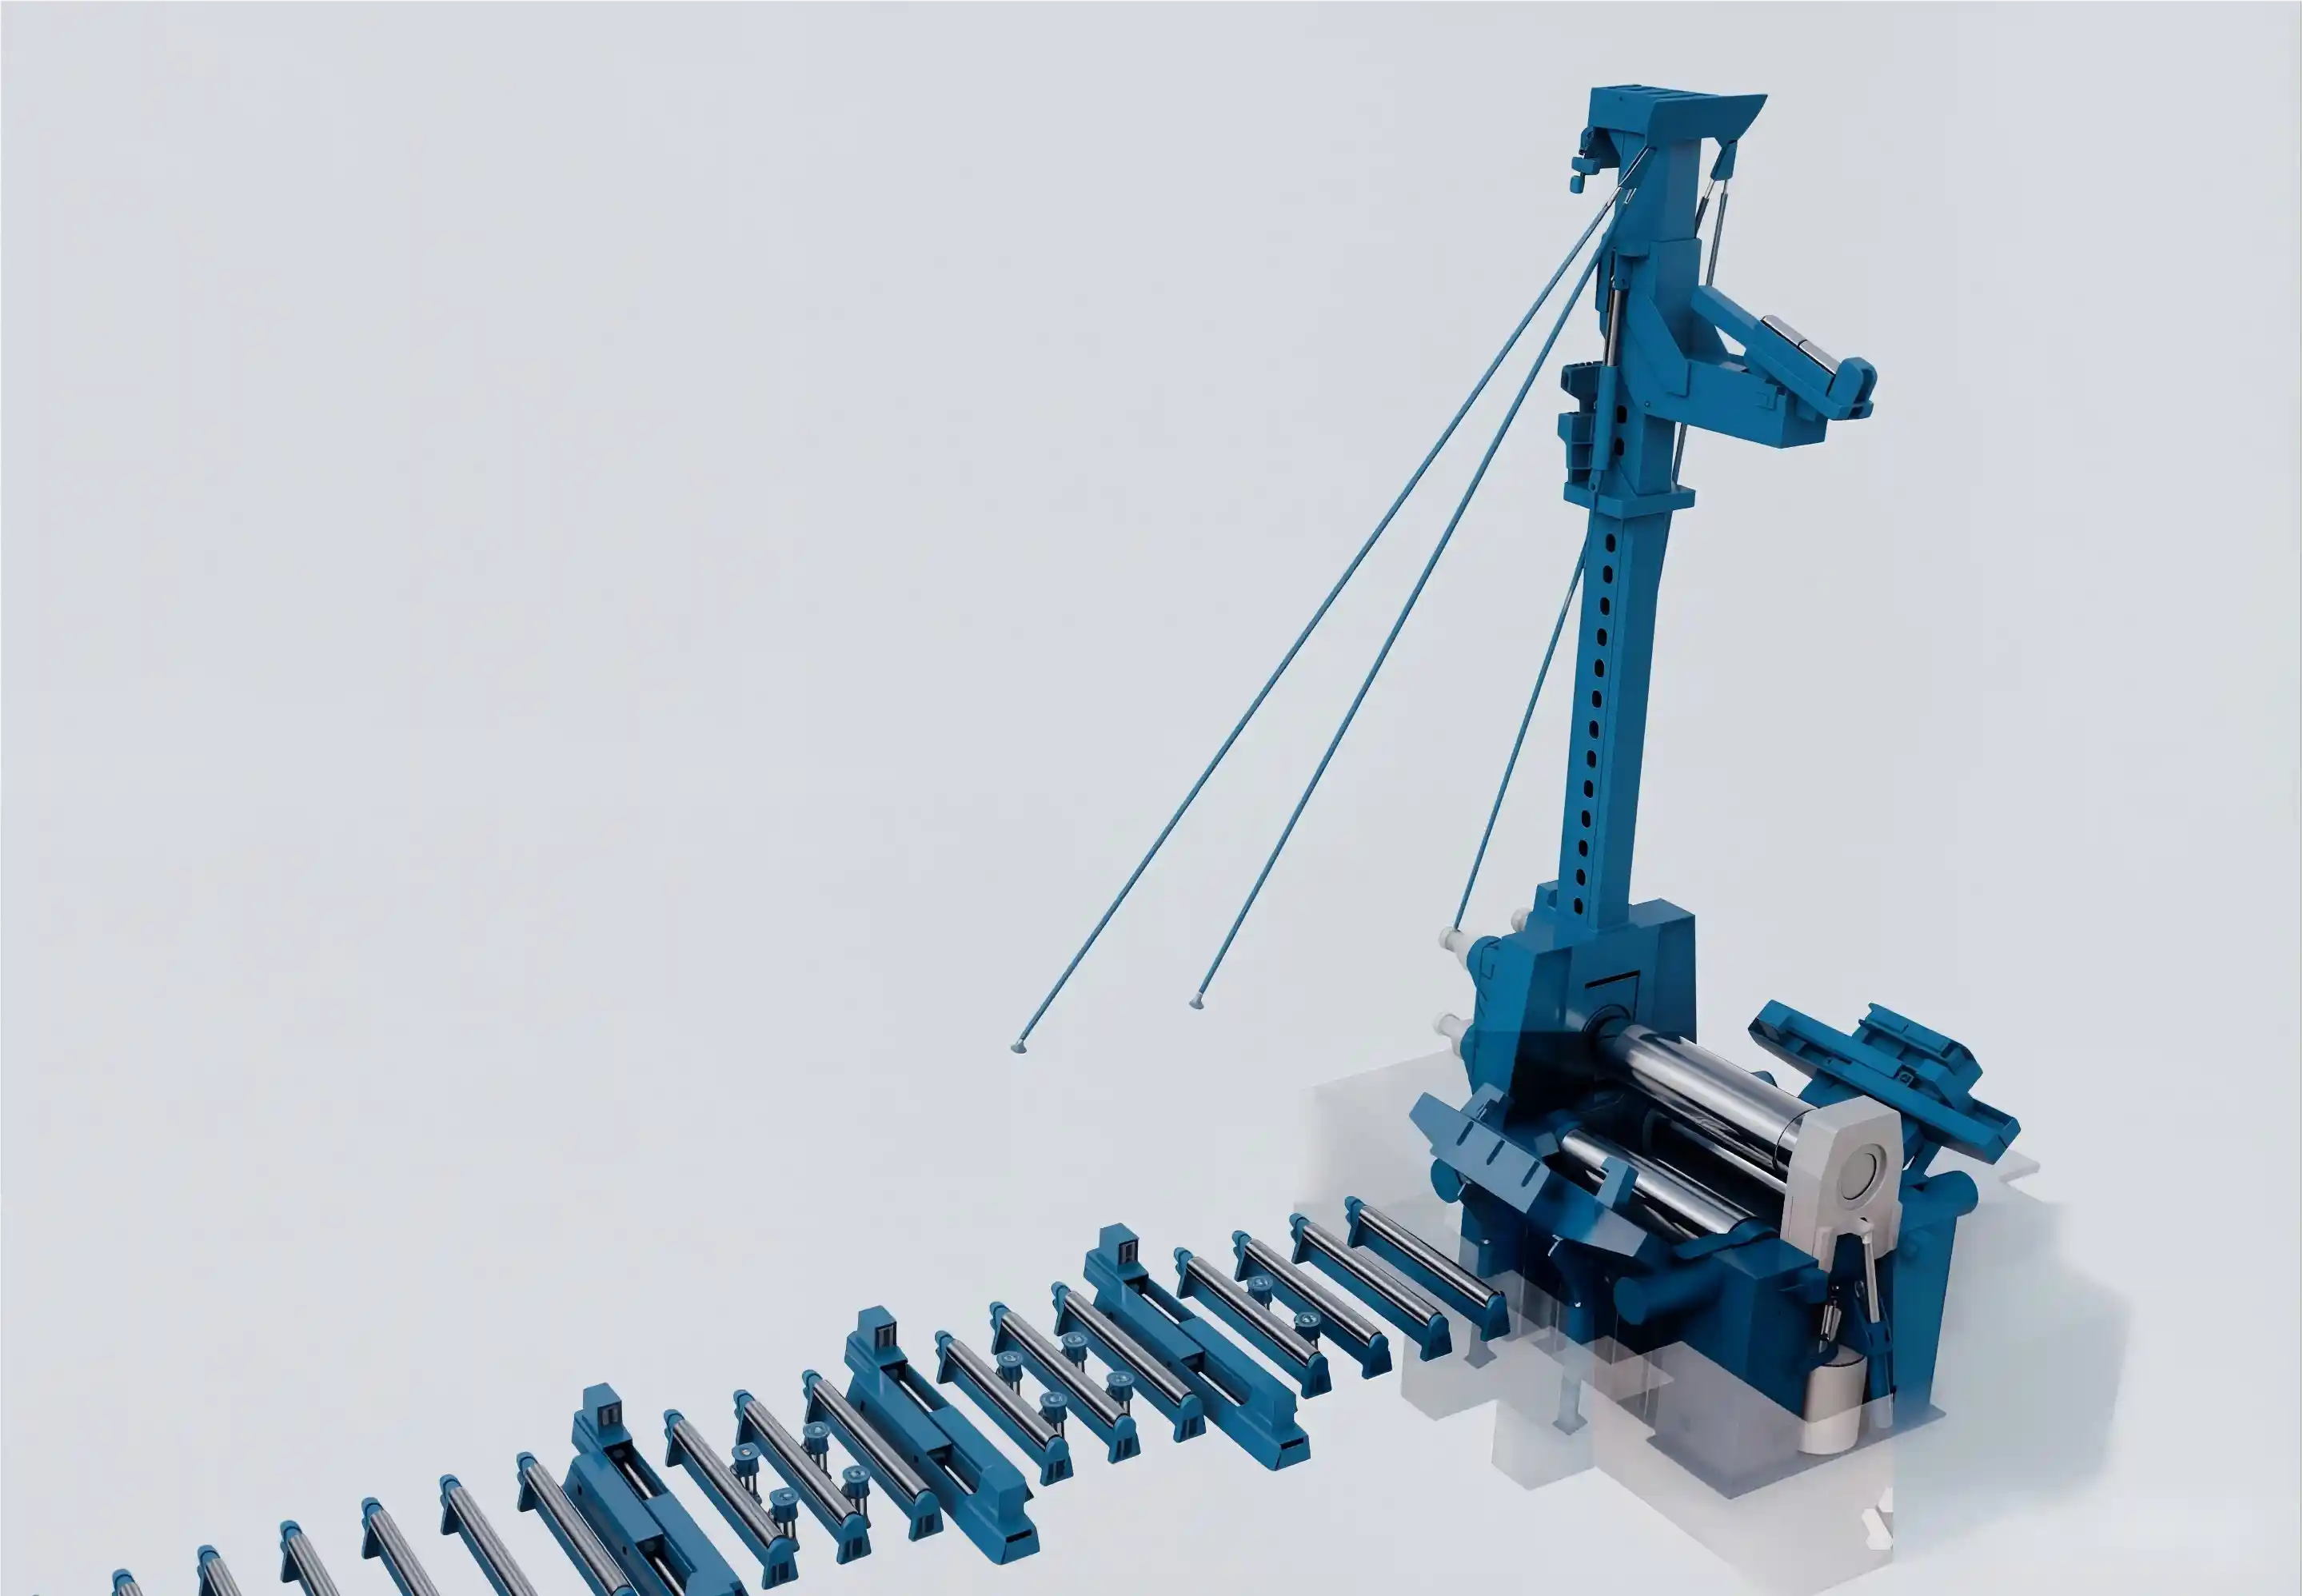
Специализированный механизм наклона на нижнем опорном подшипнике позволяет выполнять эксцентричную прокатку. Интегрированные наклонные блоки предотвращают нежелательное отклонение конусного угла во время высоконапорной прокатки.
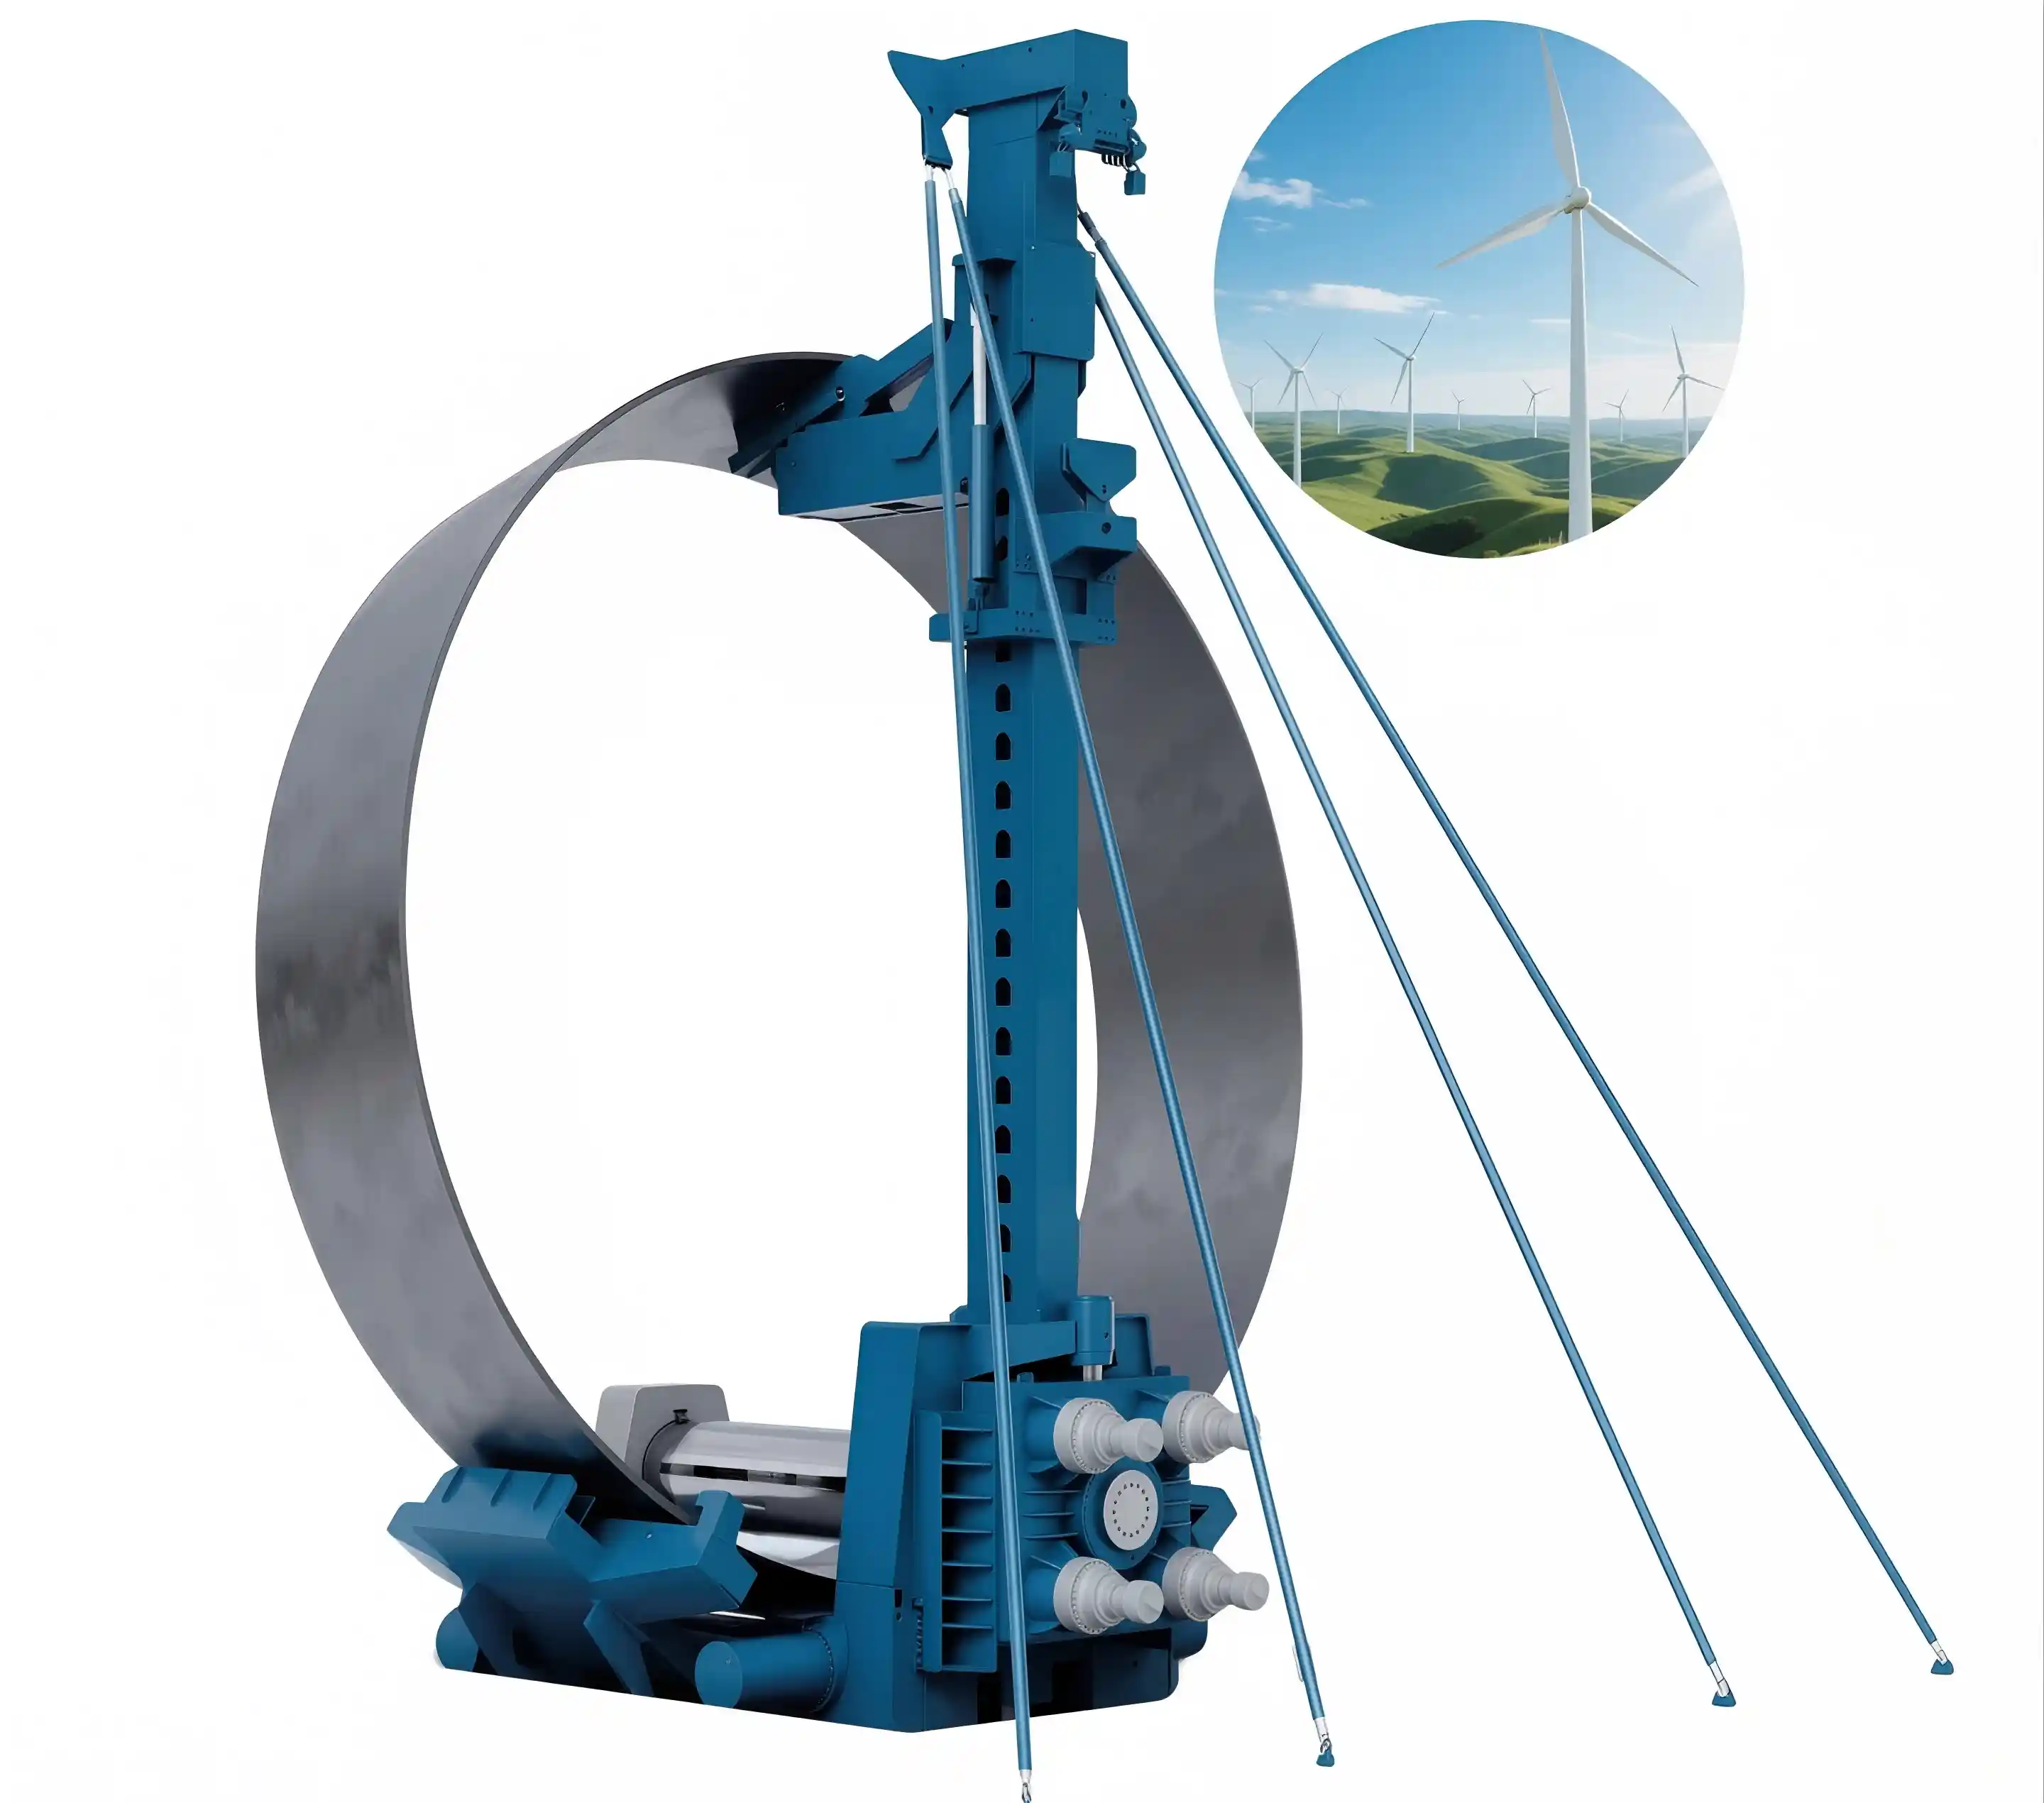
Применение для ветровых башен:Обеспечивает бесшовный переход от цилиндрического базового участка к коническому верхнему. Производство малогорловинного конуса без дополнительного оборудования.
Материал башен ветра (высокопрочная сталь Q345/Q420) требует сложного управления давлением, чтобы предотвратить дефекты поверхности при достижении целевой круглости.
Совместимость материалов:Q345: 40-60 МПа | Q420: 50-75 МПа | API 5L X65: 30-50 МПа
Предустановленная база данных включает 50+ стандартизированных профилей башен ветра, охватывающих модели турбин 1.5MW-5.0MW от ведущих производителей (Vestas, GE, Siemens Gamesa, стандарты NREL).
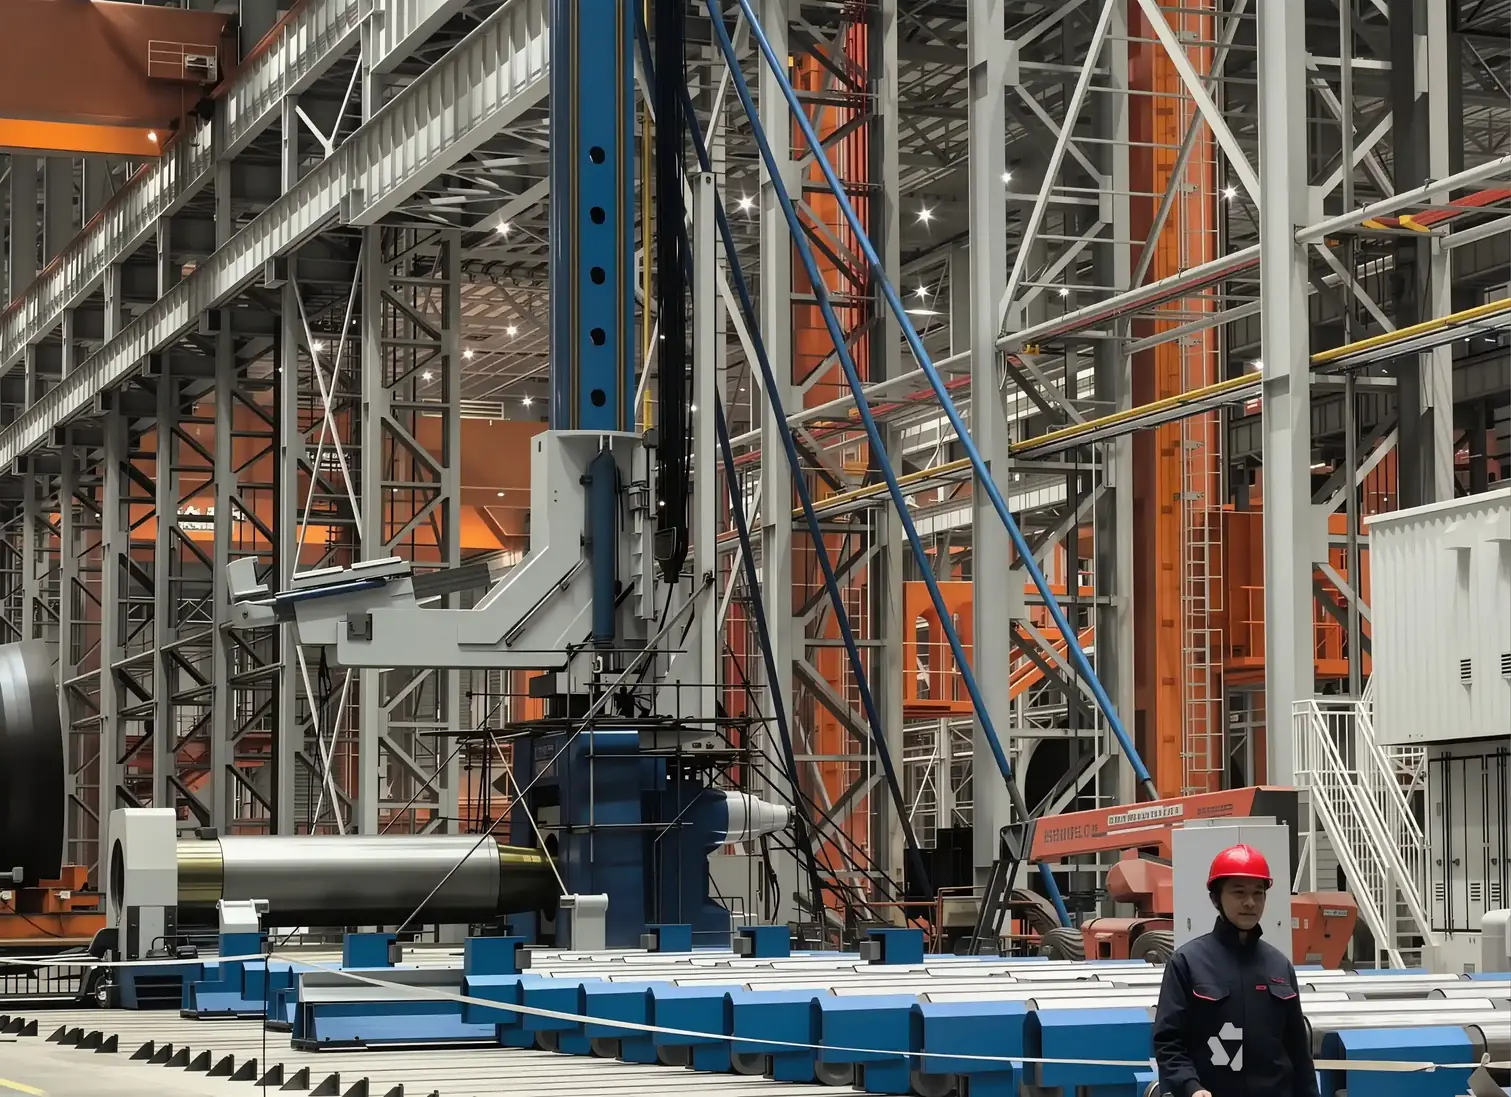
High-strength steel plates (Q345), stress-relieved design. Horizontal beam layout accommodates 3500mm plate width. Lateral deflection less than 0.5mm under full 4000T load.
Кованые ролики 42CrMo с гидравлическим приводом двойных нижних роликов. Выделенные гидравлические моторы SAI/Parker с планетарными редукторами, люфт менее 3 арк-минут.
Насос с наклонным диском переменного перемещения (80-140 см³/об.). 2×20L аккумуляторы для быстрого позиционирования. Пропорциональный клапанный массив, разгрузка давления 250 бар.
Сименс S7-1200 ПЛК с избыточным вводом/выводом безопасности. 7-дюймовый цветной сенсорный экран, двуязычный китайский/английский. Пять трансдюсеров LVDT для обратной связи по положению.
| Модель | Ширина пластины (мм) | Диапазон толщины (мм) | Ёмкость (т) | Мощность основного двигателя (кВт) | Скорость прокатки (м/мин) | Диапазон угла конуса | Размеры L×W×H (мм) |
|---|---|---|---|---|---|---|---|
| EZW11S-30×3500 | 3500 | 20-30 | 2500 | 37.5+15 | 2.0-4.5 | 15-30° | 6200×3500×2800 |
| EZW11S-40×3500 | 3500 | 25-40 | 3500 | 48+18.5 | 1.8-4.0 | 15-30° | 6800×3500×2900 |
| EZW11S-50×3500 | 3500 | 30-50 | 4500 | 52+22 | 1.5-3.5 | 15-35° | 7200×3500×3200 |
| EZW11X-60×3500 | 3500 | 40-60 | 6000 | 60+30 | 1.2-3.0 | 20-40° | 7800×3700×3500 |
Ответьте на несколько быстрых вопросов, чтобы мы рекомендовали наиболее подходящий станок для гибки плит для вашего приложения.
Высокопрочная сталь для ветра Q345, Q420. Толщина 20-50 мм, диаметр 3500-4500 мм. Критическое требование: точность диаметра фланца основания ±3 мм.
Материал Q345, Q420. Толщина 15-40мм, диаметр 2800-3500мм. Критическое требование: Овальность ≤1.5%, выравнивание швов ±2мм.
Материал Q345, Q420, 16Mn. Толщина 12-35мм, угол конуса 15-30°. Критическое требование: Постоянный угол конуса ±0.5°.
Материал Q345, Q420. Толщина 8-20мм, диаметр 2500-4000мм. Критическое требование: Круглость ±1мм допуск.
Q345 + композитная обмотка. Толщина стали 15-30мм, диаметр 2000-3500мм. Критическое требование: Поверхностная обработка для композитной склейки.
Материал отверстий для высокопрочных болтов Q345, 16Mn. Толщина 25-50мм, диаметр 3000-4200мм. Критическое требование: Плоскостность поверхности фланца ±2мм.
Вызов:Предыдущие машины с фиксированной геометрией требовали 45-минутной замены инструмента. Производственный узел в 120 башнях/год по сравнению с спросом 180+.
Решение:Развернута EZW11S-50×3500 с 50+ заранее запрограммированными профилями башен ветра.
Результат:Достигнуто 210 башен/год (+75%), время наладки 45 мин → 2 мин, процент возврата 8% → 1.2%.
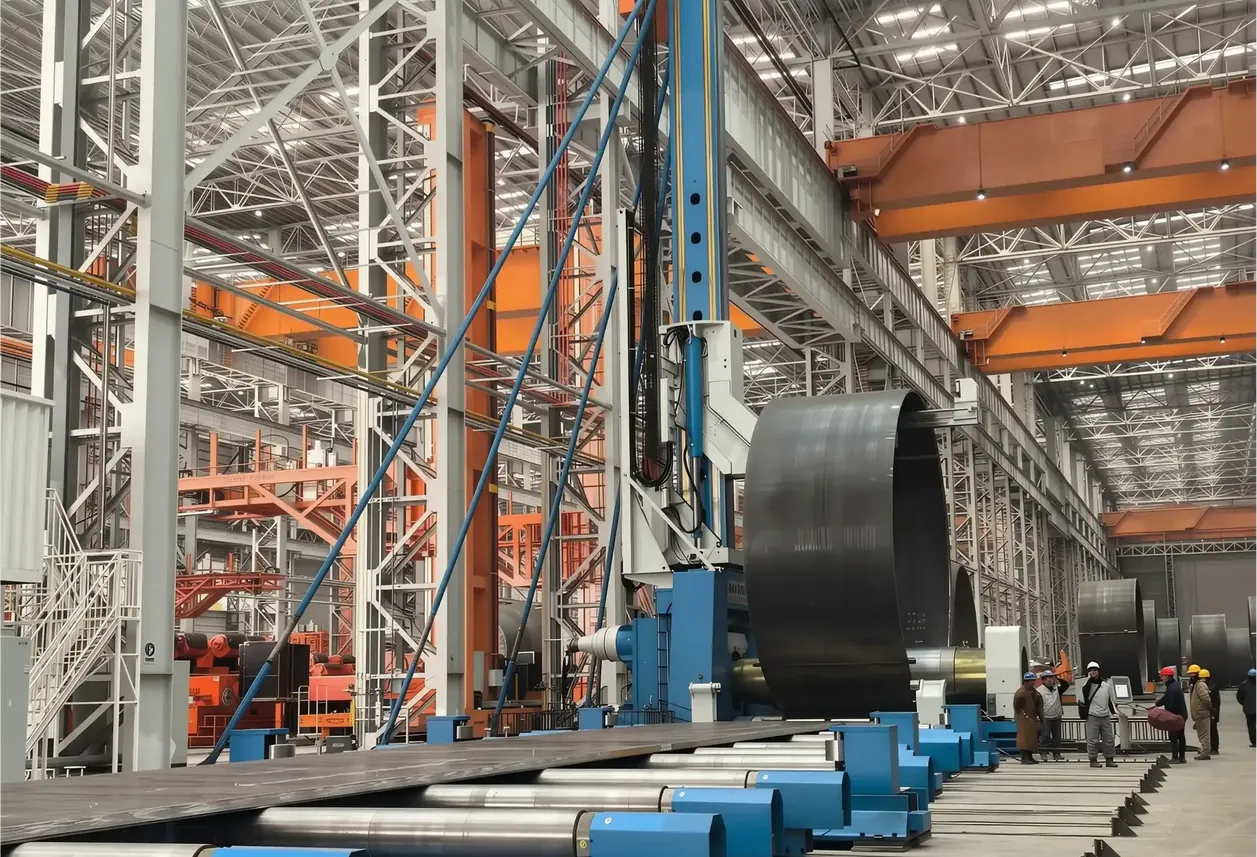
Вызов:Таперированные секции башен требовали отдельной выделенной машины для конусной прокатки. Пространственные ограничения ограничили производство до 150 башен/год.
Решение:Установлена EZW11X-60×3500 с интегрированной конусно-наклонной системой.
Результат:Устранена площадь 250м², расширено до 280 башен/год, вариация угла конуса ±2° → ±0.3°.
Вызов:Поставщики башен переключают несколько заказов OEM. Ручная настройка 20-30 мин на смену.
Решение:Стандартизированы все 15 поставщиков на платформе EZW11S-40×3500 с универсальной библиотекой шаблонов.
Результат:Стандартная смена за 2 мин, 504 дополнительные башни в год по отрасли.
Вызов:Требования к offshore башням ветра требовали сверхточных допусков. Предыдущий уровень брака 12% вызывал задержки проекта.
Решение:Развернута EZW11X-60×3500 с интегрированным лазерным измерением + ПО SPC.
Результат:Уровень брака 12% → 0.3%, проходная точность 99.7%, ускорение проекта на 3 месяца.
Полная 3-секционная башня (основание + средняя + верхняя) может быть прокатана примерно за 5-6 часов, включая 20-30 минут на секцию производства плюс переналадку. С интегрированной сваркой с прихватками в линию, общее время цикла башни достигает 7-8 часов.
Машинa хранит 50+ заранее запрограммированных профилей башен, охватывая основные модели OEM (диапазон 2.0-5.0 МВт). Оператор выбирает из выпадающего меню HMI; CNC автоматически рассчитывает центр расстояния, давление, скорость и конусный угол. Кастомизация новых профилей занимает менее 10 минут.
Стандартная возможность — конусные углы 15-30° при полной мощности машины. Расширенный диапазон до 40-50° возможен при мощности 50%. Более крупные углы требуют дополнительной несущей конструкции для обеспечения безопасности.
Автоматическое поддержание баланса потока ±5% между роликами обеспечивается через клапан-делитель потока. Датчики давления мониторят каждый независимо; сигнализация ПЛК срабатывает, если отклонение превышает ±50 бар. Эта точность гарантирует, что овальность остается в пределах допуска 1,5% для секций диаметром 3500 мм.
Да, машина прокатывает фланцевый кольцо. Сверление/нарезка отверстий под болты выполняется ниже по течению на ЧПУ-обрабатывающем центре — вне сферы прокатывания. Машина обеспечивает плоскостность поверхности фланца ±2 мм, что критично для точности сверления.
Основной: Q345, Q420 (высокопрочная сталь для ветра). Также совместим с 16Mn, A36, API 5L X65. Машина автоматически корректирует профиль давления на основе выбора твердости материала на HMI.
Программы ЧПУ хранят диаметр перехода; машина постепенно наклоняет верхний ролик по мере прокатки. Оператор выбирает "точку начала конуса" (например, на длине прокатки 2000 мм); сервопривод постепенно увеличивает угол наклона с 0° до целевого в течение следующих 500 мм, создавая плавный переход.
Стандартная интеграция: автоматизированная станция прихваточной сварки (трекер швов принимает допуск по позиционированию ±2 мм). По желанию: система лазерного измерения передаёт данные о диаметре/овальности в MES; станция внутренней полировки канала для сглаживания внутреннего фланца.
250-300 рабочих часов (обычно 6-8 недель при производстве в 2-3 смены). Обслуживание включает: замену гидравлического масла и фильтра, перезаливку подшипников, калибровку клапана давления, проверку комплекта уплотнений. Полное ТО занимает 10-12 часов.
Стандартная конфигурация — холодная прокатка (максимум 50°C окружающей среды). Вариант горячей прокатки доступен для специализированных применений. Рейтинг температуры: ролики работают до 100°C непрерывно (для тёплой прокатки при 60-80°C). Свяжитесь с EZHONG engineering для спецификаций горячей прокатки выше 150°C.
Да. Включена связь Ethernet/RS-485. Стандартные данные экспортируются: модель башни, материал, толщина, время, ID оператора, кривая давления, измерения диаметра, статус проход/непроход. Инженерные работы по интеграции обычно 1-2 недели.
2-дневное на-место обучение включает: запуск/остановку машины, работу с HMI, выбор профиля, базовую отладку, плановое обслуживание. Сертифицированные операторы могут самостоятельно прокатывать 95% стандартных профилей башен в течение второй недели.
Да. Дополнительный пакет облачного мониторинга. Данные о реальном давлении, температуре и времени цикла транслируются на портал обслуживания EZHONG. Предиктивные предупреждения выдаются 2-4 недели до отказов компонентов (85% точность). Удаленная отладка сокращает среднее время простоя на 60%.
| Аксессуар | Срок поставки | Функция | Специфическая ценность для ветровых башен |
|---|---|---|---|
| Интегрированная станция прихватки швов | 12 недель | Автоматическая прихватка шва непосредственно после прокатки | Устраняет ручную прихватку; экономит 45 мин на башню; выравнивание шва ±1 мм |
| Система лазерного линейного измерения | 10 недель | Обратная связь по диаметру и овальности в реальном времени во время прокатки | Обнаруживает дефекты в середине производства; позволяет автоматическую коррекцию давления; качество 98% первого прохода |
| ПО SPC (Statistical Process Control) | 6 недель | Отслеживает метрики качества; генерирует отчеты о трендах | Позволяет выполнять предиктивные корректировки; снижает количество переделок на 70%; генерирует сертификаты качества |
| Автоматическая колода загрузки пластин | 8 недель | Моторная подача с автопозиционированием ±5 мм | -30 мин ручного обращения на 8-часовую смену; снижает утомляемость оператора |
| Конвейер передачи секций башни | 10 недель | Моторизированный конвейер соединяет ролик со станцией прихваточной сварки | Устраняет ручное перемещение разделов; предотвращает повреждения |
| Расширение библиотеки шаблонов профиля | 4 недели | Дополнительно 30+ профилей сверх стандартных 50 | Поддерживает региональные модели OEM, retrofit-приложения |
| Контроллер ЧПУ с двойным выводом | 8 недель | Управляет как прокатным станком, так и роботом для сварки в последующем | Синхронизированное производство; автозапуск сварочного робота |
| Приспособление для интеграции мобильного крана | 6 недель | Стандартизированные подъемные ушки для завершенных секций башни | -5 мин ручной установки на секцию; обеспечивает автоматизированную логистику |
| Пакет горячей прокатки | 10 недель | Улучшенные ролики, улучшенное масляное охлаждение, изолированные кожухи | Позволяет горячую/теплую прокатку (до 200°C) для специальных сплавов |
| Дистанционная диагностика и прогнозное обслуживание | 6 недель | Мониторинг в облаке, предсказание отказов на основе ML | Предотвращает 80% непредвиденных простоев; проактивная замена компонентов |