


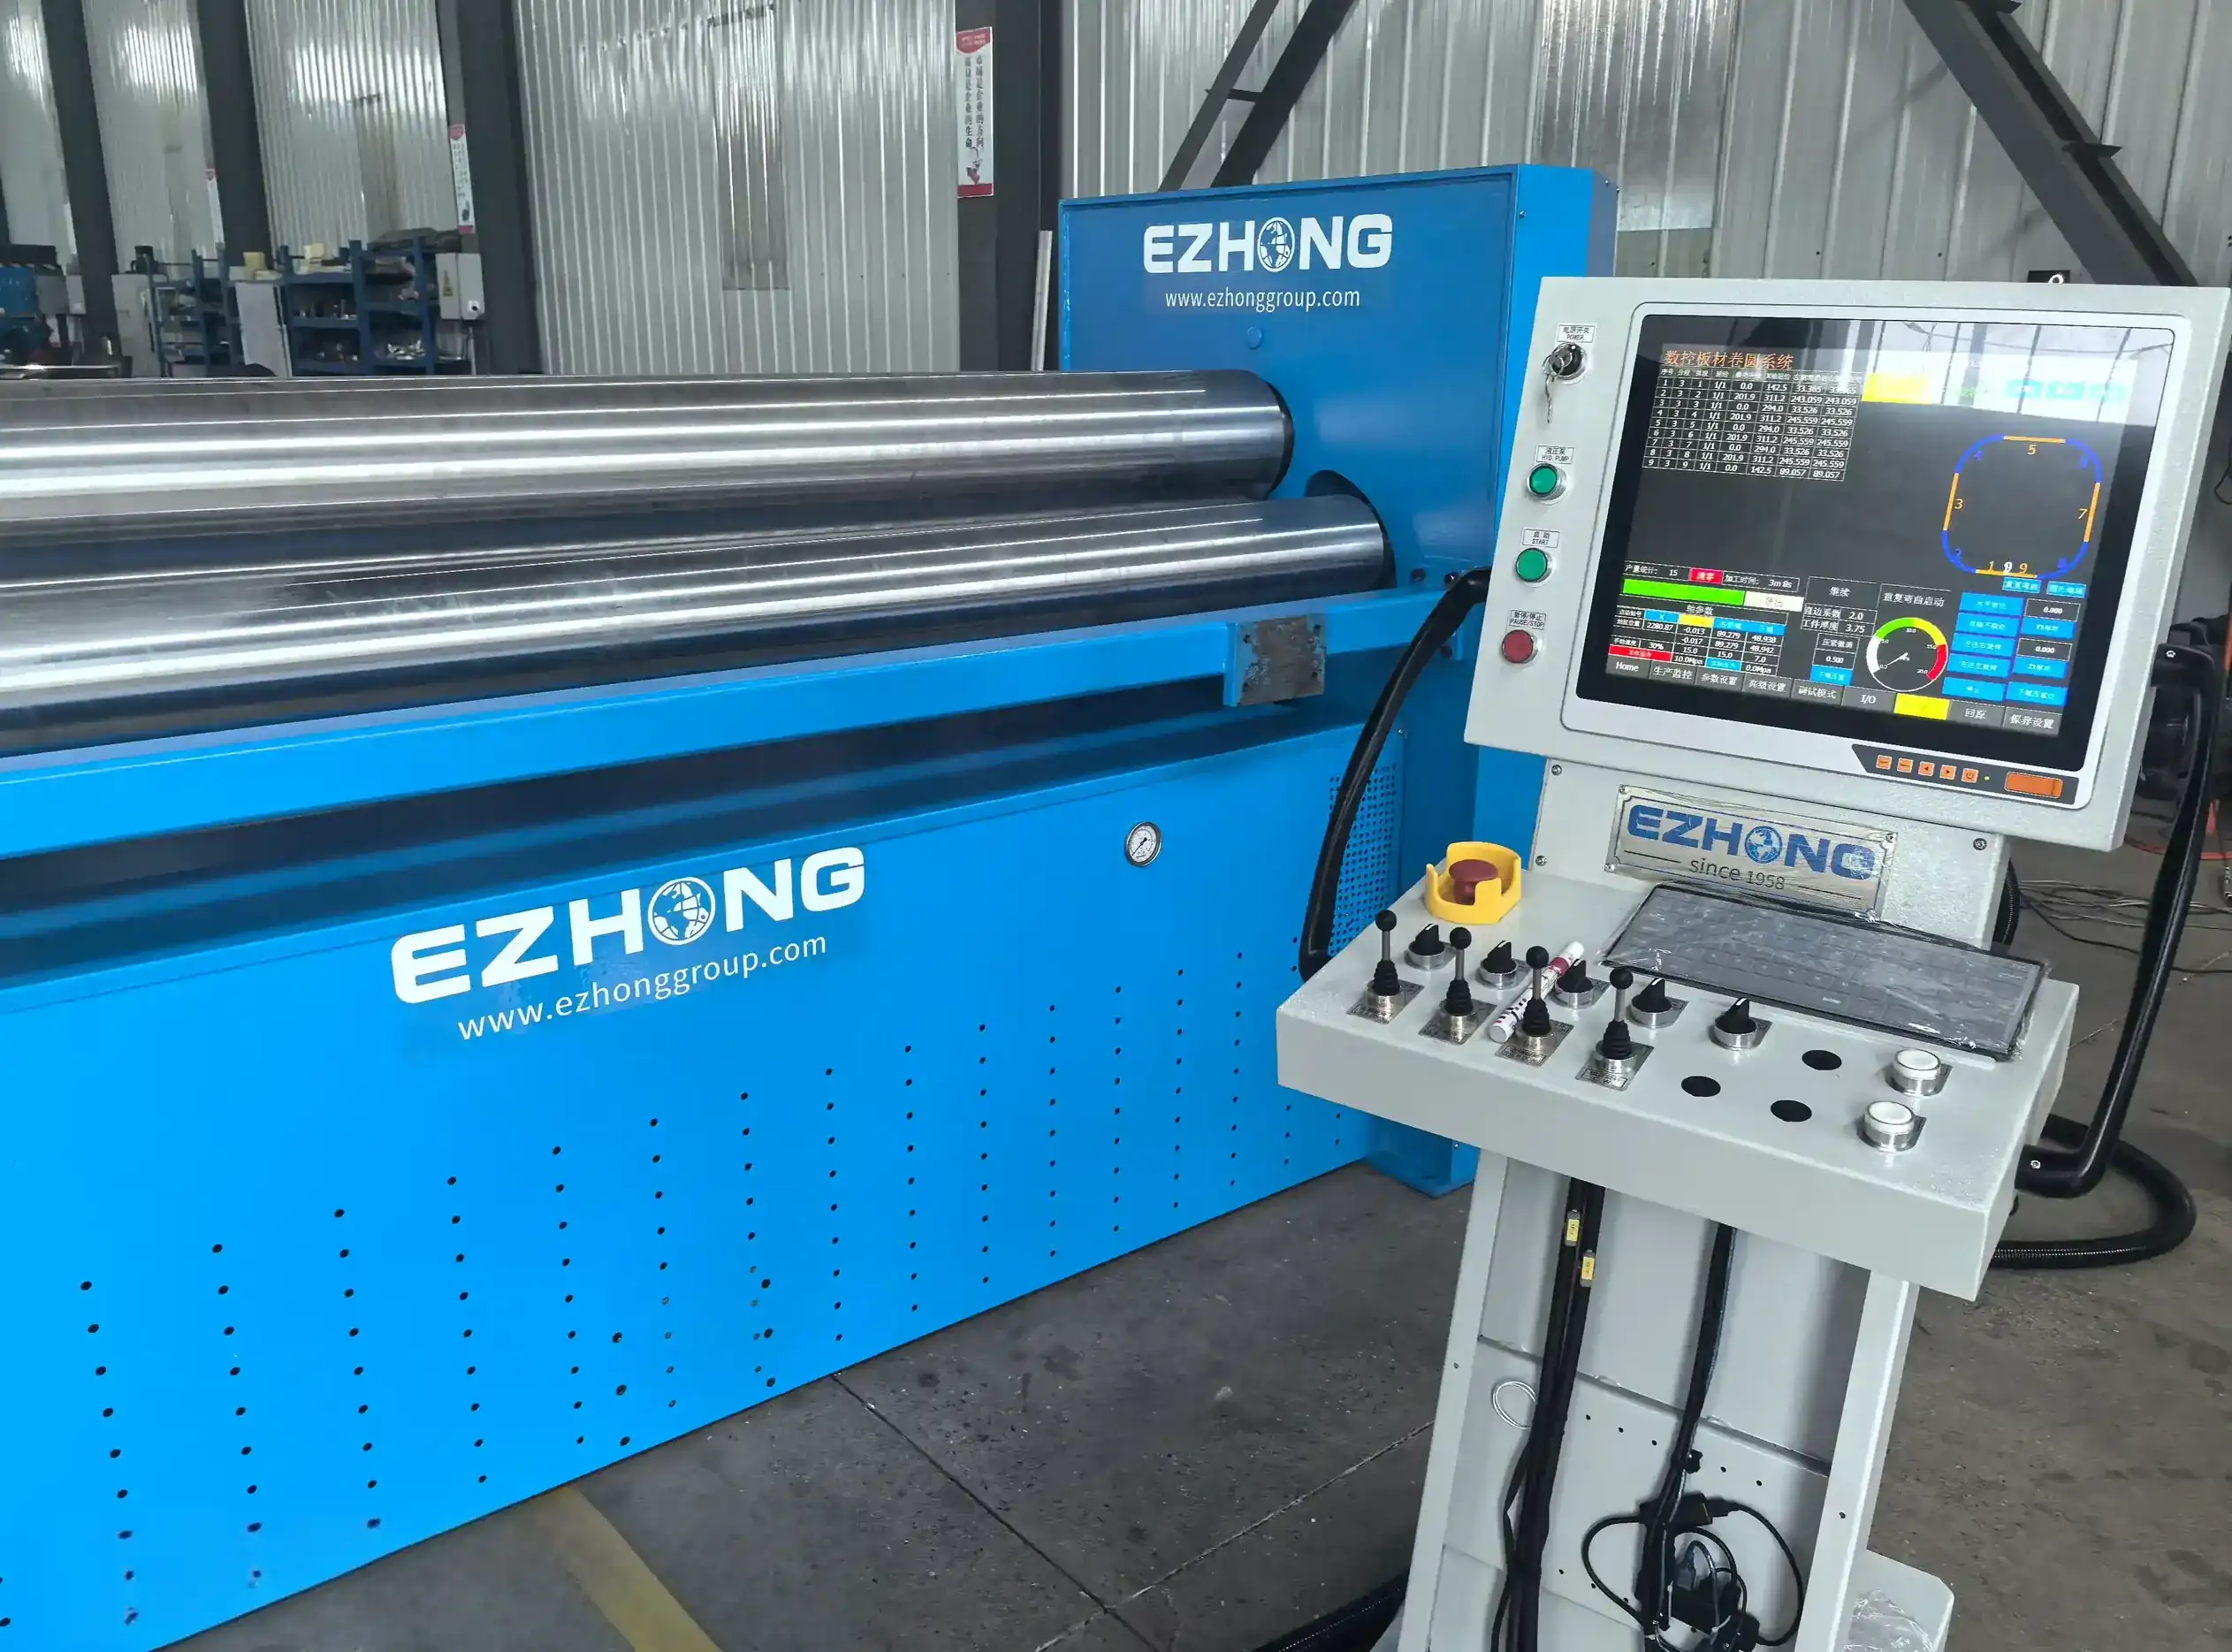
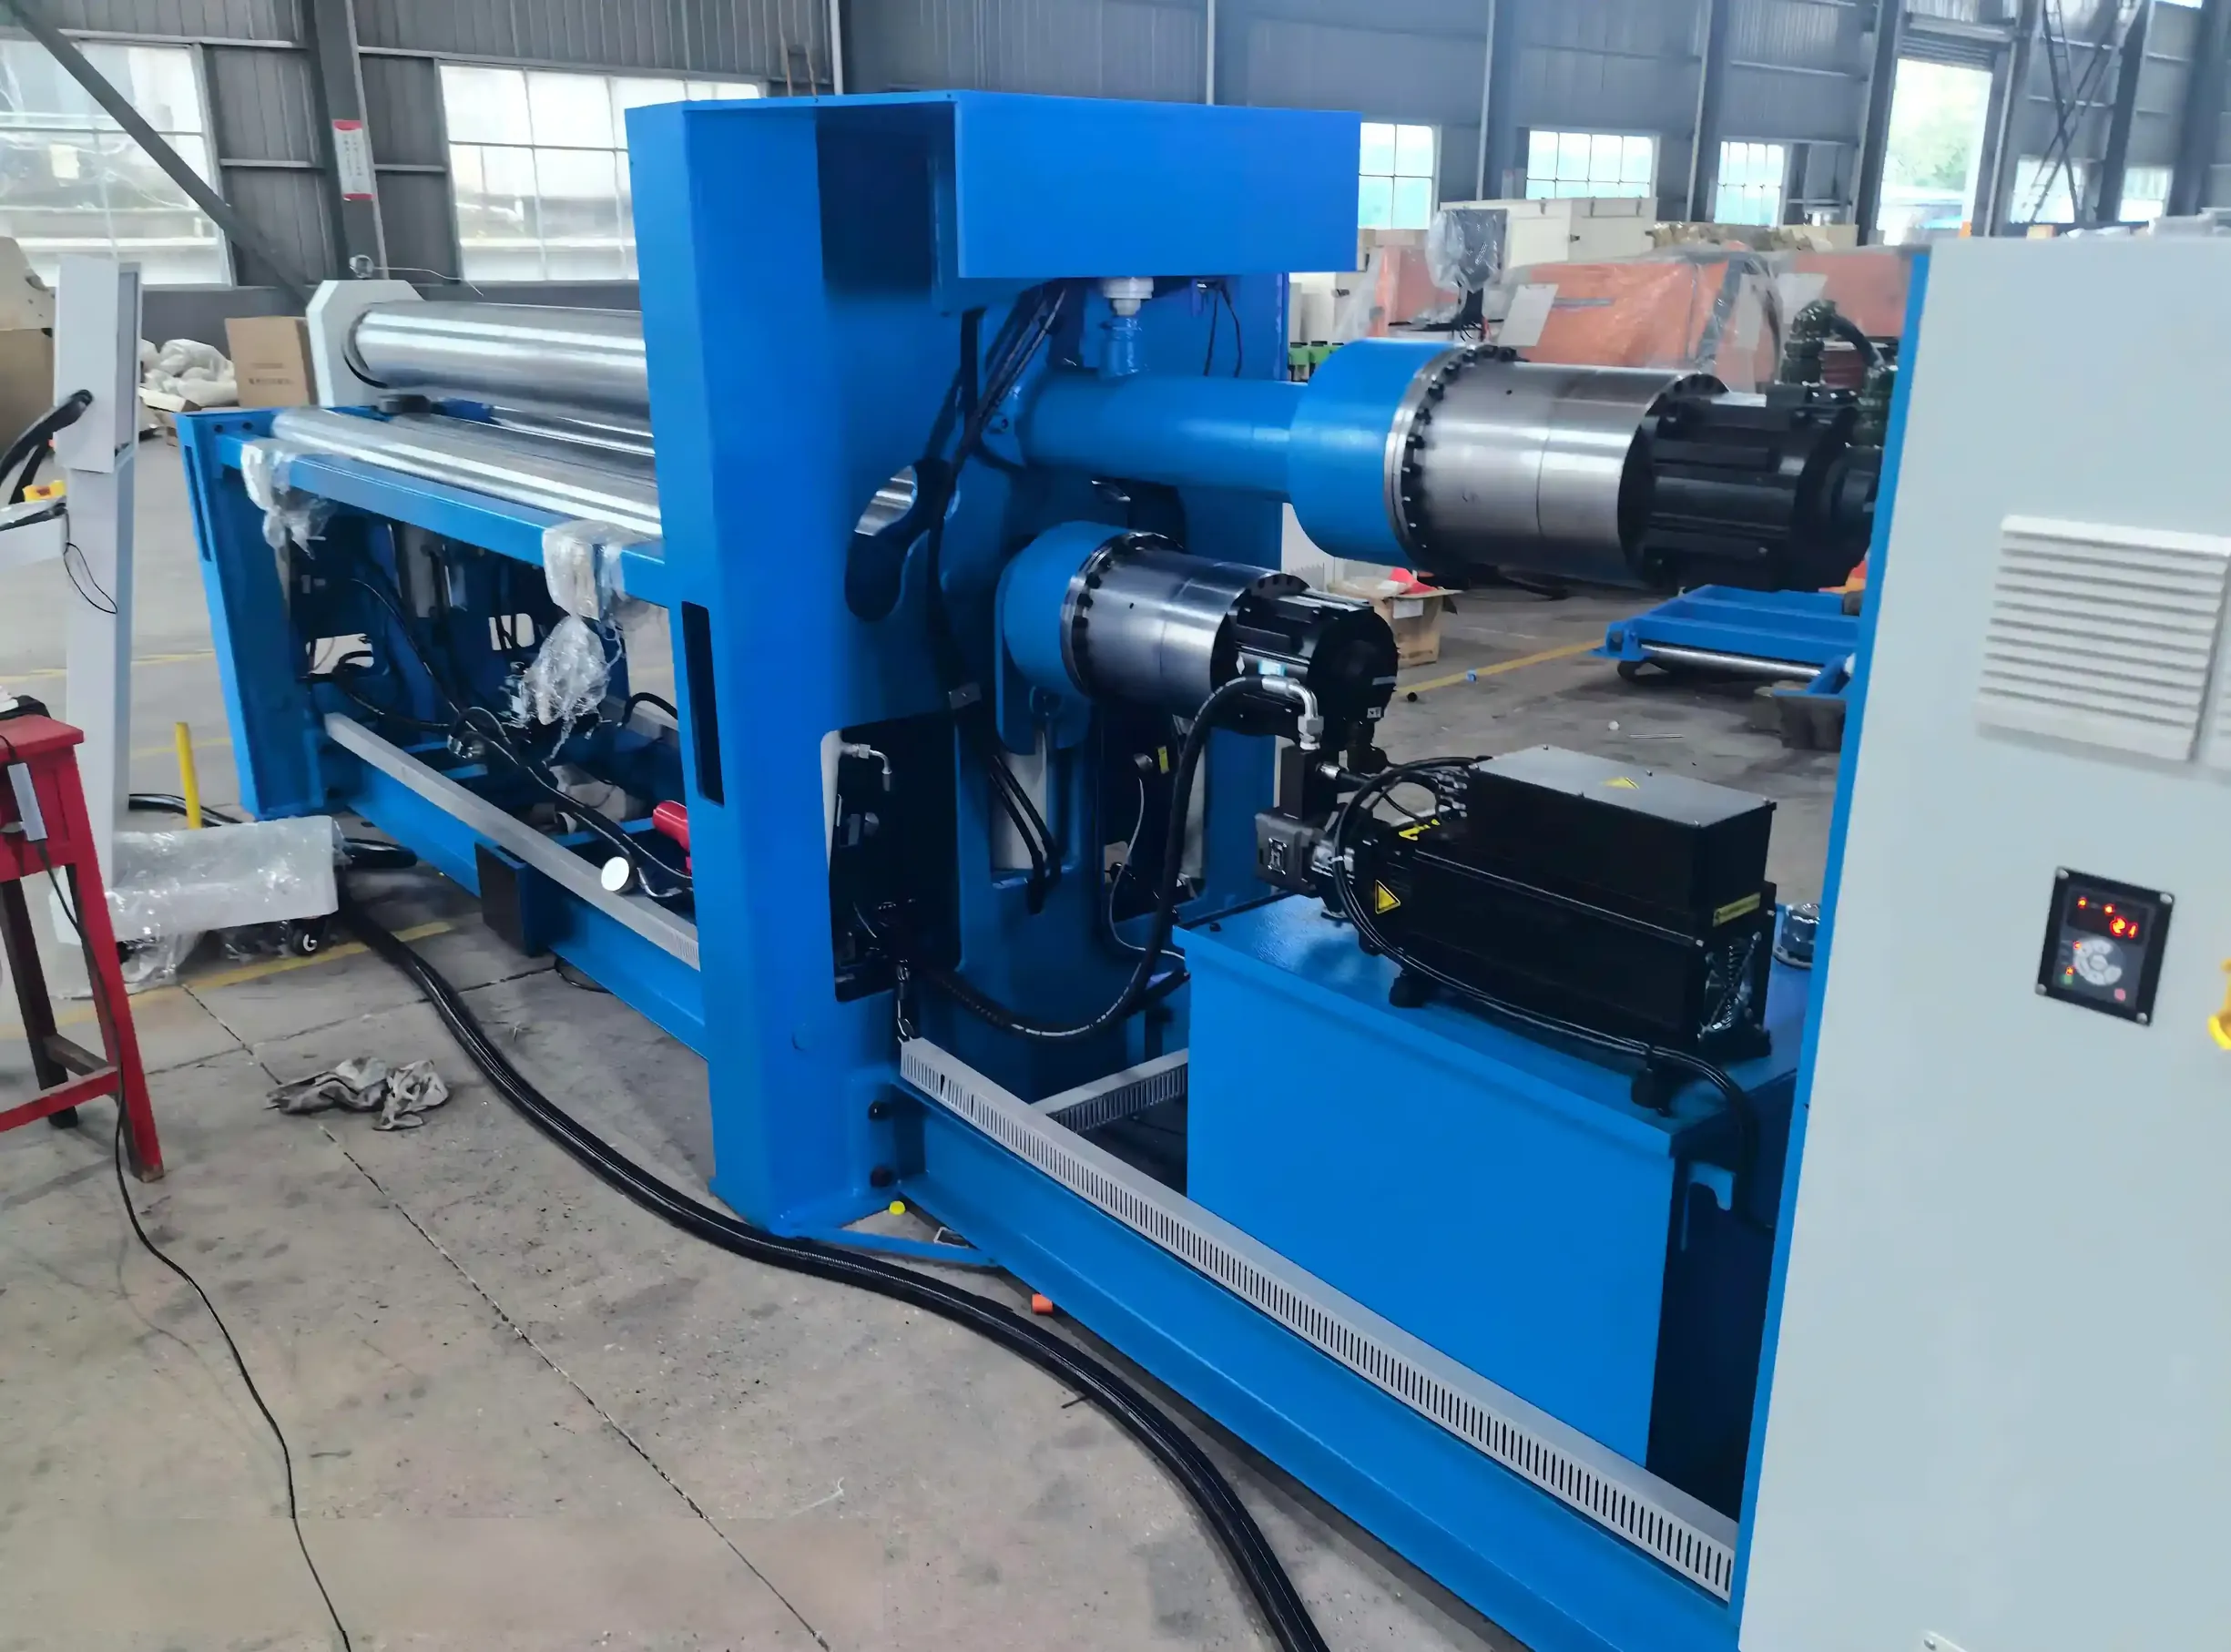
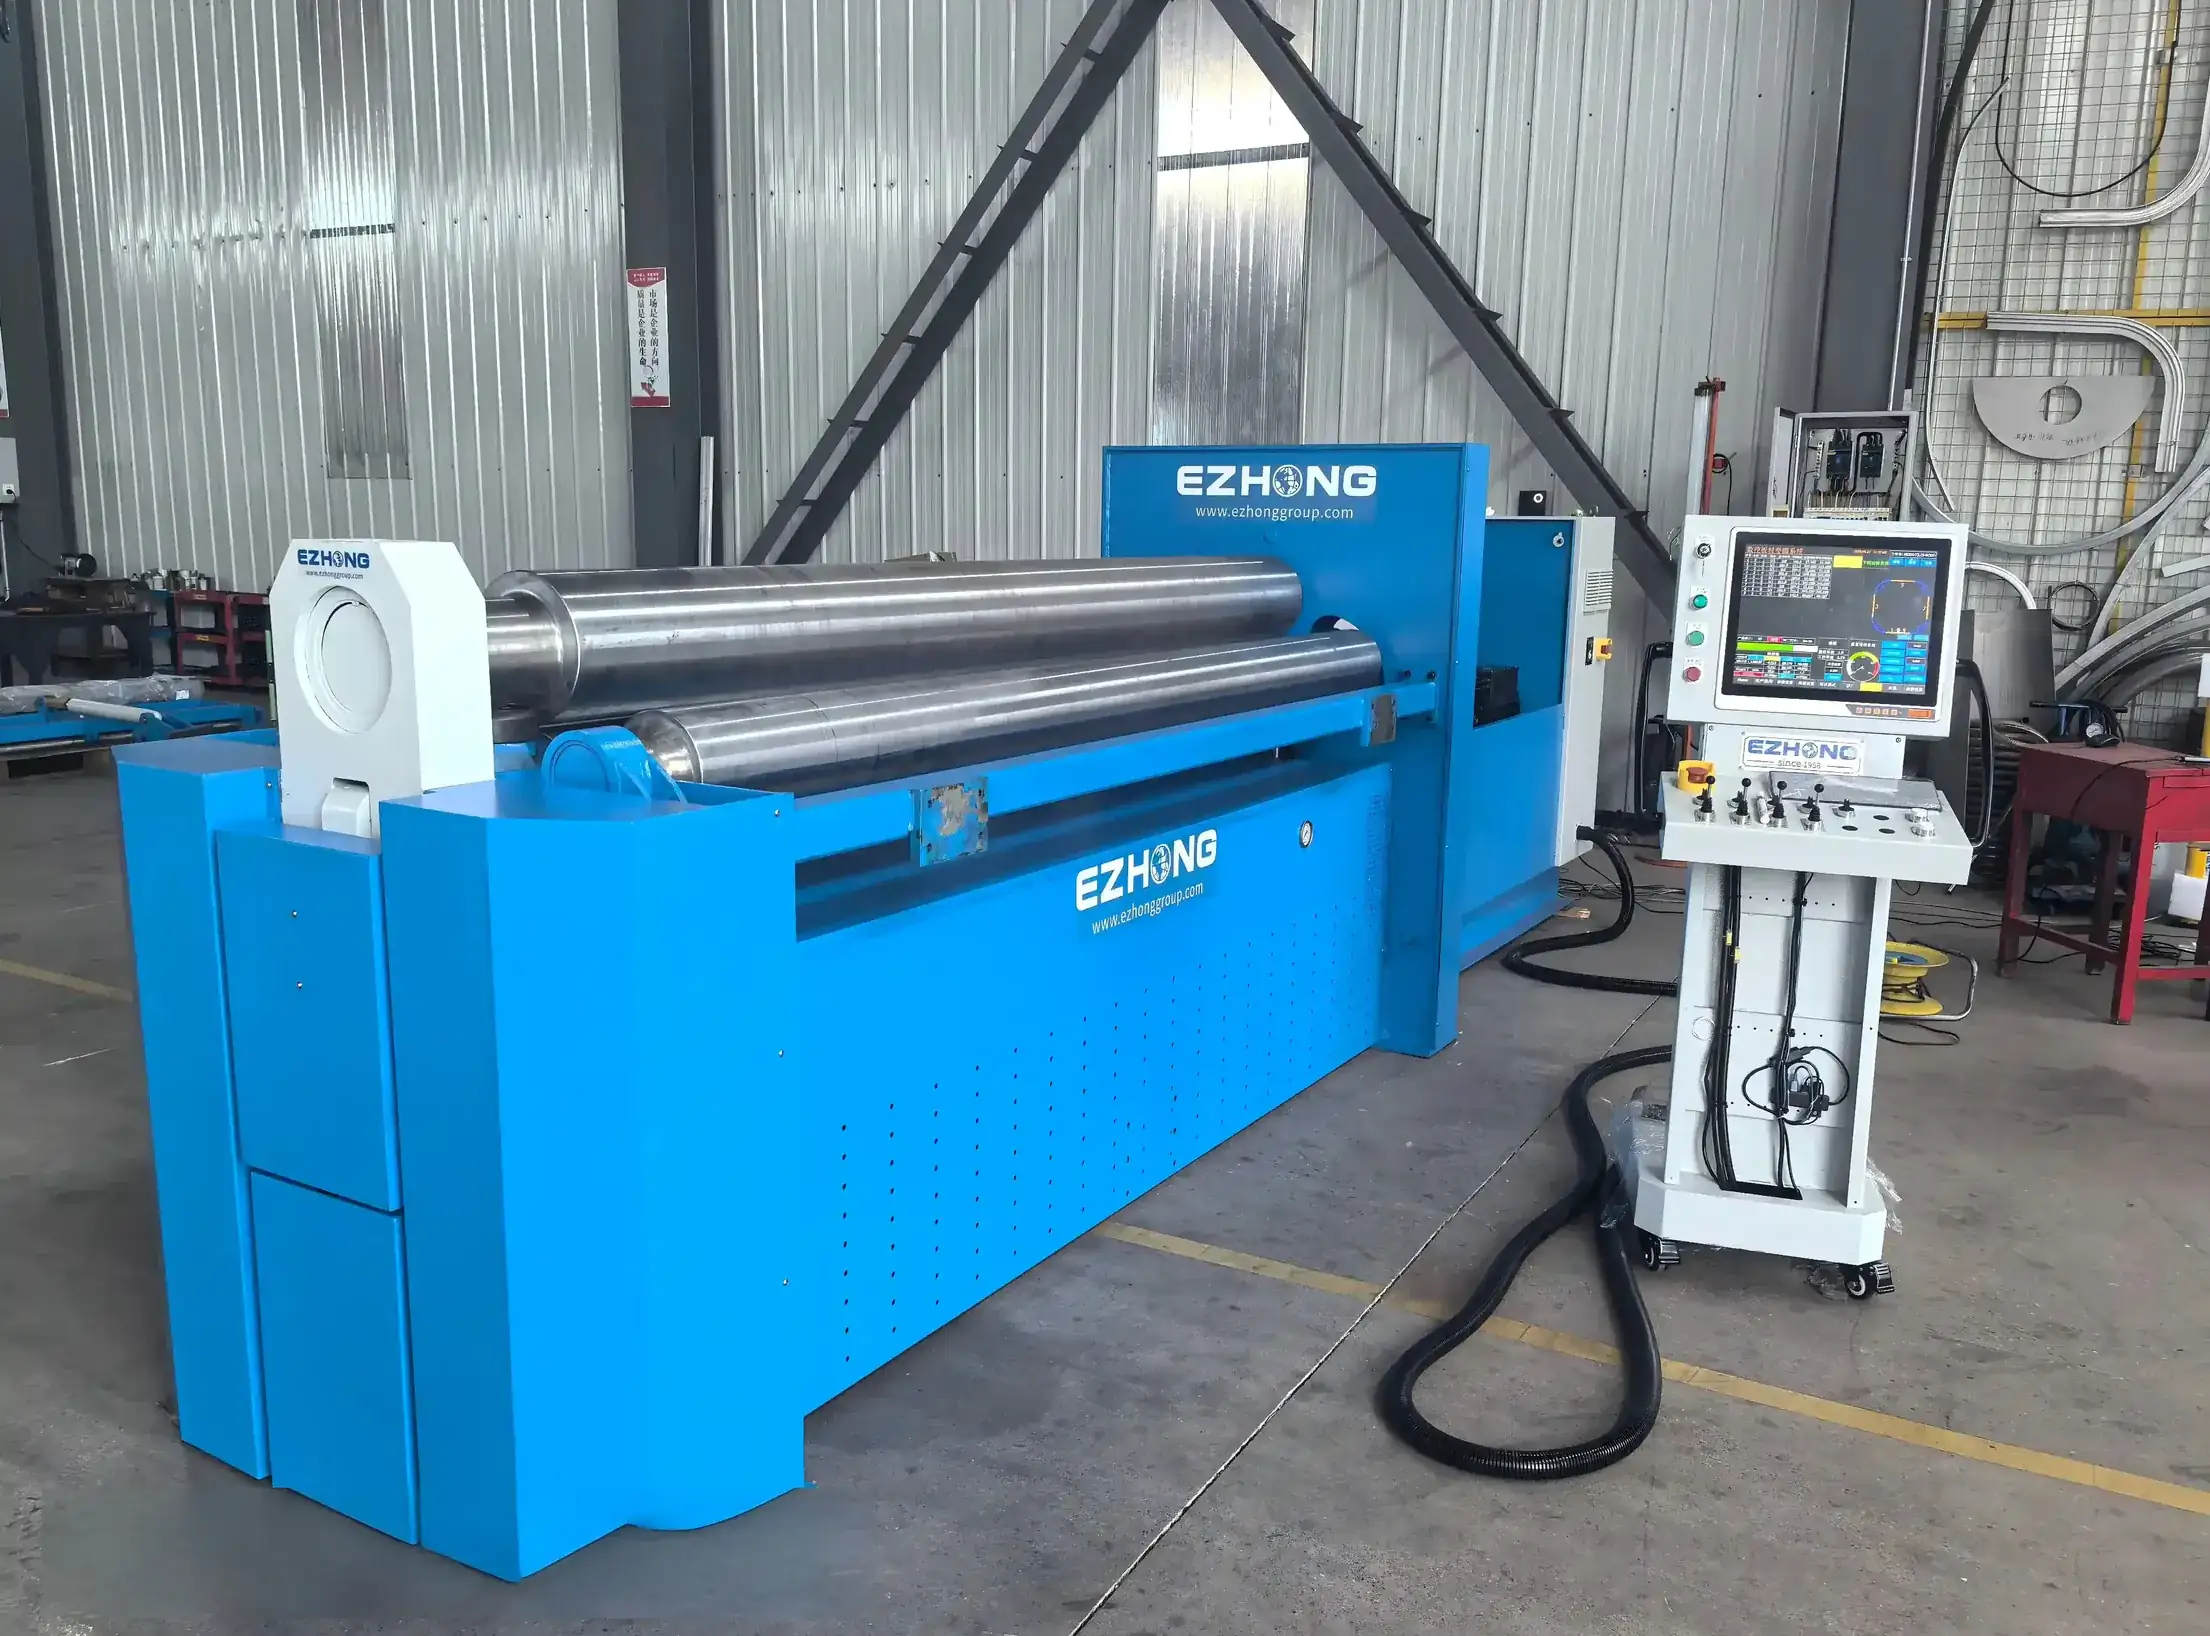
Верхние и нижние ролики, а также двойные боковые ролики используют независимый сервопривод пропорционального управления + высокоточный решетчатый линейный измеритель с полным замкнутым контуром обратной связи. Система синхронизирует траектории движения четырех роликов в реальном времени; боковые ролики могут динамически и непрерывно регулировать высоту в соответствии с программой, обеспечивая плавную непрерывную обработку дугообразной линии с переменной кривизной. Точность позиционирования движения ±0.05 мм, переходы дугообразной линии естественные, без изломов или ударов.
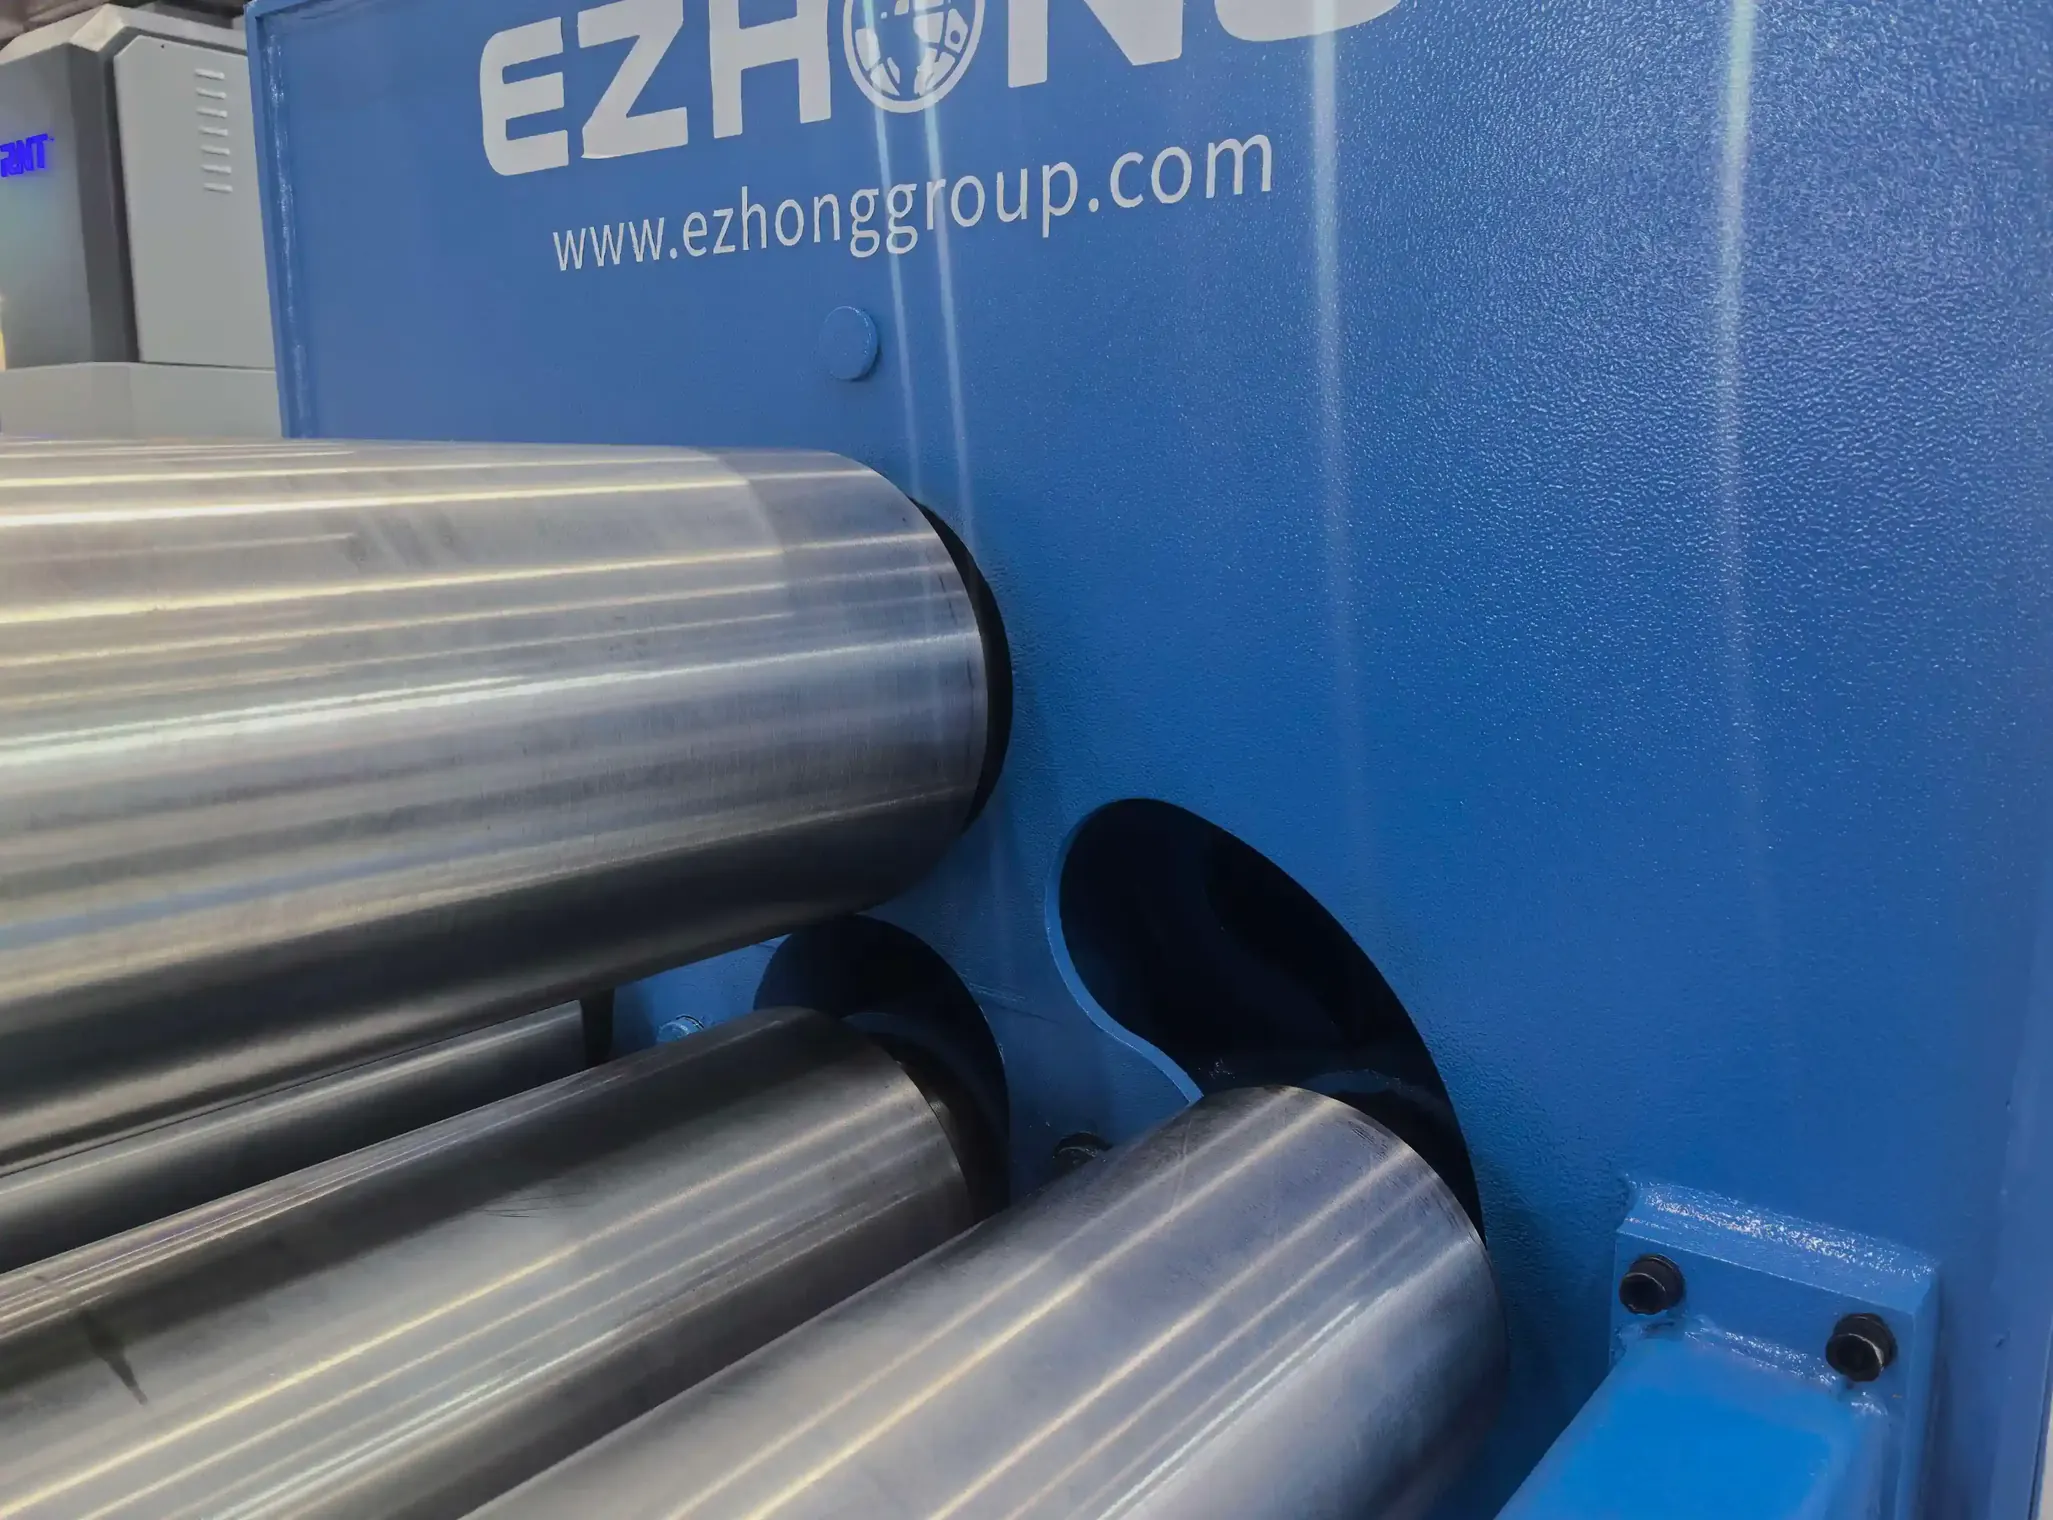
Классическая четырехроликовая конструкция: верхние и нижние ролики зажимают лист, двойные боковые ролики выполняют двунаправленную предварительную гибку без необходимости переворачивать лист. Оба процесса предварительной гибки с концов интегрированы в один и тот же станок; остаточный прямой край можно контролировать до ≤1.5× толщины листа. Значительно снижает припуск на резку и отходы, особенно подходит для обработки нержавеющей стали и листов из высококачественных сплавов.
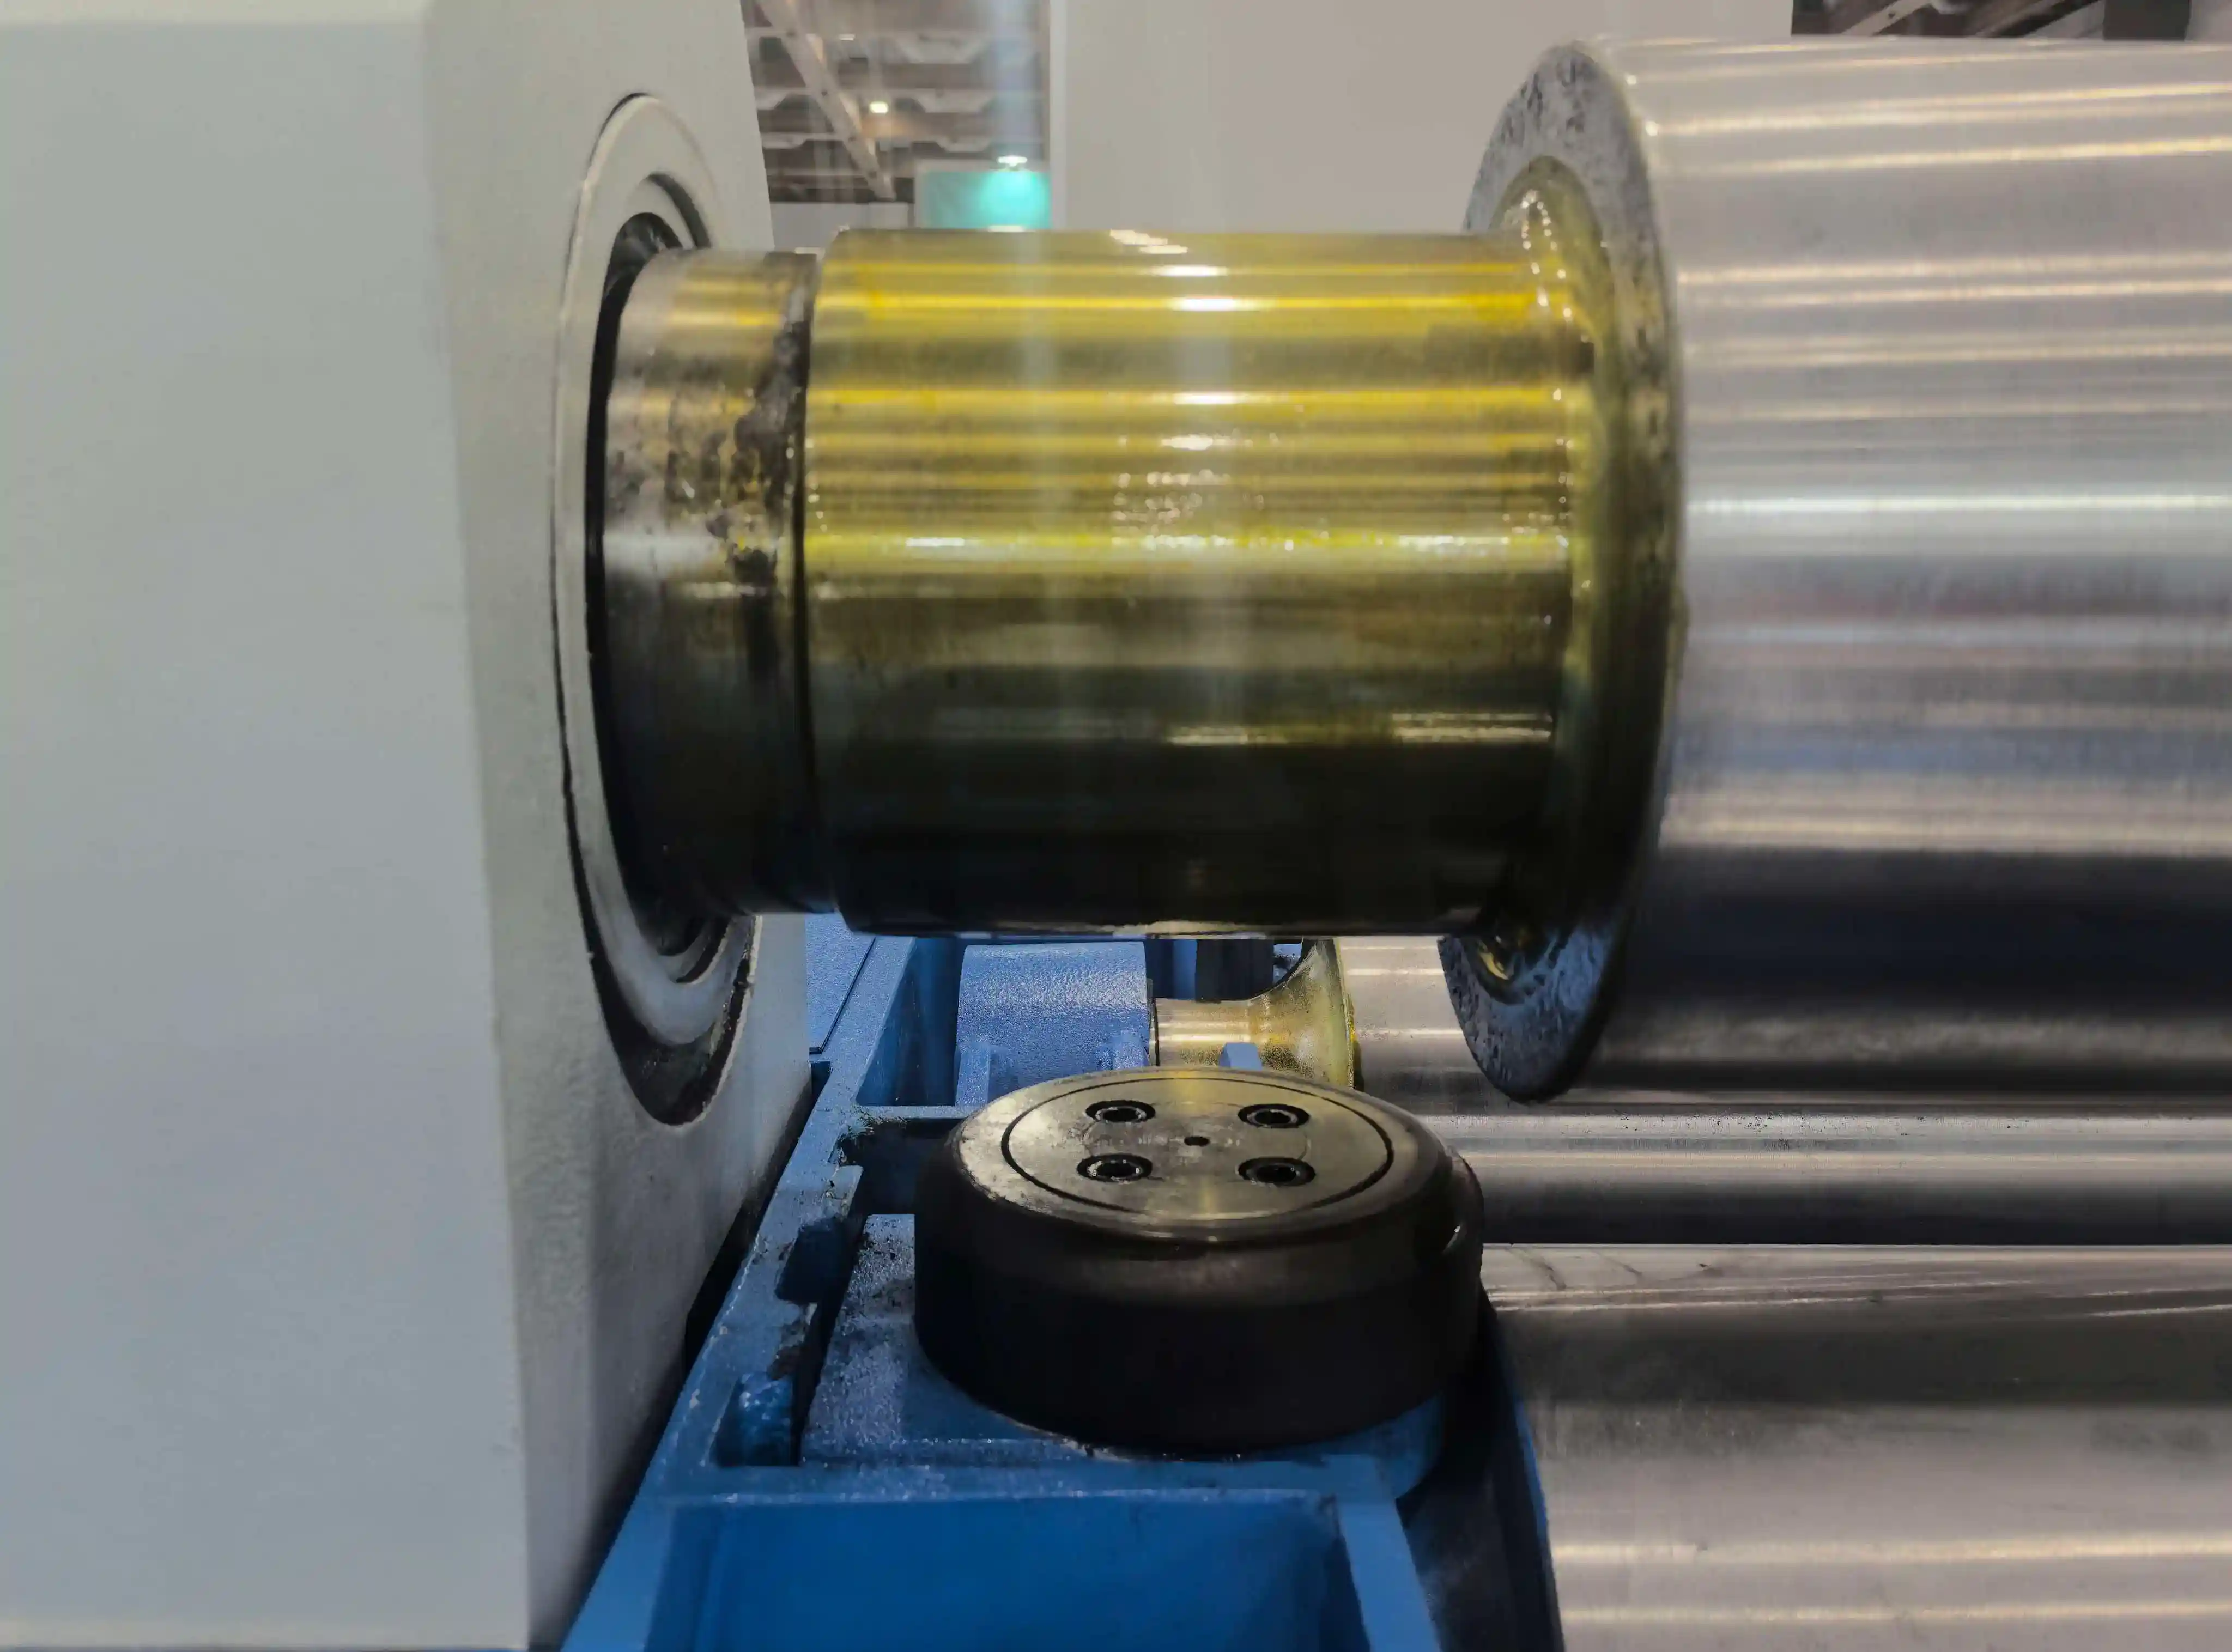
Верхние и нижние ролики являются основными ведущими роликами, оснащенными сервоприводами с высоким крутящим моментом. При четырехроликовом зажиме сила трения пластины равномерна. Система сервопривода соответствует линейной скорости цилиндра ролика в реальном времени, устраняя относительное скольжение между поверхностью пластины и поверхностью ролика, эффективно предотвращая поверхностные царапины на пластинах из нержавеющей стали и алюминиевого сплава. Переключение между режимами низкой и высокой скорости происходит плавно; тонкие и средне-тонкие пластины достигают стабильной формовки.
Рабочие валки изготовлены из премиум-легированной стали 42CrMo методом цельного кования, закалки и отпуска + глубокого индукционного закаливания; высокая твердость поверхности валка при сильной прочности сердцевины. Для широких плит по желанию оснащено многоточечным динамическим устройством компенсации прогиба, компенсирующим изгиб валка под давлением, обеспечивая равномерную кривизну по всей ширине плиты. Прямолинейность и круглость цилиндров соответствуют стандартам ASME и GB для сосудов давления.
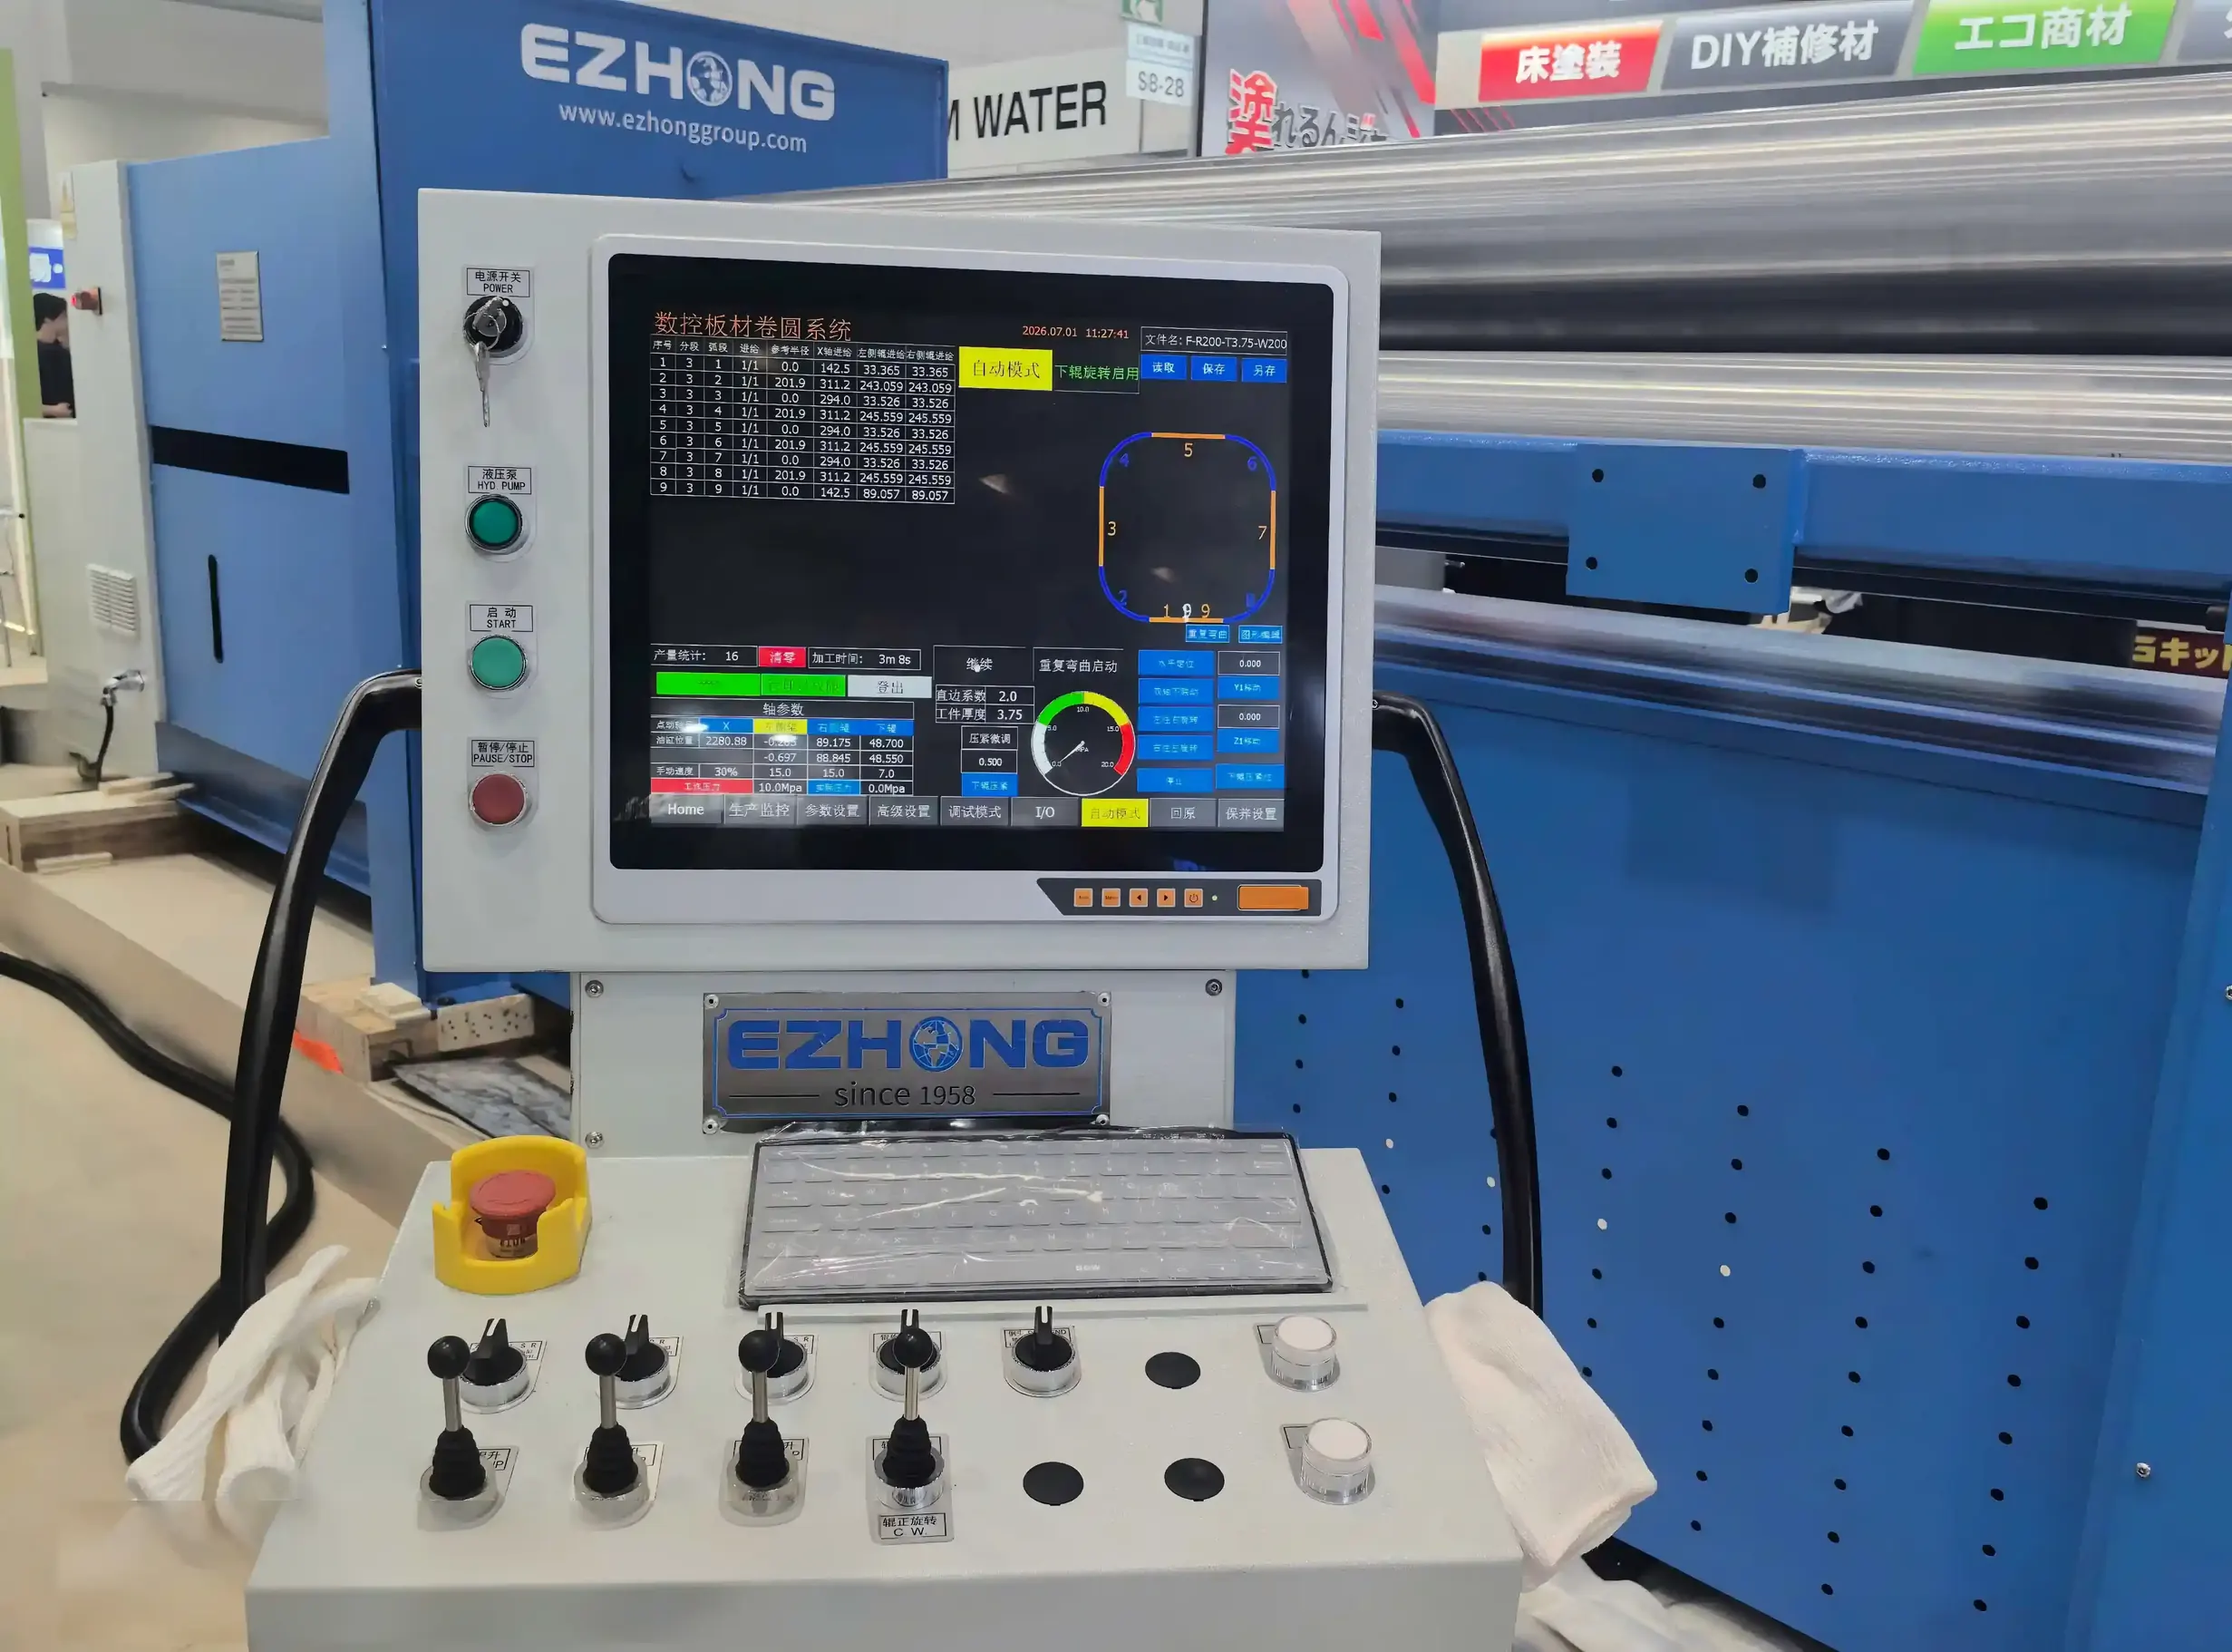
Поддерживает прямой импорт DXF/CAD чертежей; система автоматически анализирует дуговой контур и генерирует непрерывную программу гибки. Встроенная база данных пружинного отклонения для углеродистой стали, листов давления, нержавеющей стали и высокопрочной стали; автоматически рассчитывает компенсацию пружинного отклонения на основе толщины пластины и предела текучести. Поддерживает графический симуляционный предпросмотр; моделирует траекторию формовки перед обработкой для предотвращения брака заранее. Программы можно сохранять и вызывать в пакетном режиме. Открытый промышленный Ethernet-интерфейс; может интегрироваться с производственными линиями MES; поддерживает удаленную диагностику неисправностей и сбор данных.
Стандартный гидравлический механизм опрокидывания для быстрой разгрузки после формования цилиндра. Опциональное автоматическое устройство центрирования пластины, роликовые конвейеры с поддержкой нагрузки на входе и выходе, поддерживающие скобки, следующие за деталью, вспомогательный механизм прокатки конусных цилиндров. Опциональная полировка поверхности роликов твердым хромом, совместимая с обработкой нержавеющей стали и зеркальной отделкой пластины.
Верхние/нижние валки и двойные боковые валки используют независимый сервопривод с пропорциональным управлением + высокоточную решетчатую линейную рейку с полной замкнутой системой обратной связи. Система синхронизирует траектории движения четырех валков в реальном времени, при этом боковые валки способны динамически и непрерывно регулировать высоту в соответствии с запрограммированными инструкциями, обеспечивая плавную непрерывную обработку дуговых линий с переменной кривизной.
Метрики точностиТочность позиционирования: ±0,05 мм | Время отклика сервопривода: <50 мс | Плавность перехода дуговых линий: Нет видимых точек перегиба
Классическая четырехроликовая структура: верхние и нижние роли зажимают плиту, двойные боковые роли выполняют двустороннюю предварительную гибку без необходимости поворота плиты. Оба процесса предварительной гибки концов интегрированы на одном рабочем месте, остаточный прямой край можно контролировать до ≤1.5× толщины плиты.
Верхние и нижние ролики являются основными приводными роликами, оснащенными сервомоторами с высоким крутящим моментом. При четырехвалковом зажиме сила трения пластины равномерна. Сервосистема синхронизирует линейную скорость цилиндра роликов в реальном времени, устраняя относительное скольжение между поверхностью пластины и поверхностью ролика, эффективно предотвращая появление царапин на поверхности пластин из нержавеющей стали и алюминиевых сплавов.
Рабочие валки изготовлены из премиум-сплава 42CrMo методом цельнокорытной поковки, закалки и отпуска + глубокого индукционного упрочнения. Поверхность валков имеет высокую твердость, а сердцевина обладает высокой вязкостью. Широкополосная обработка опционально оснащается устройством многоточечной динамической компенсации прогиба.
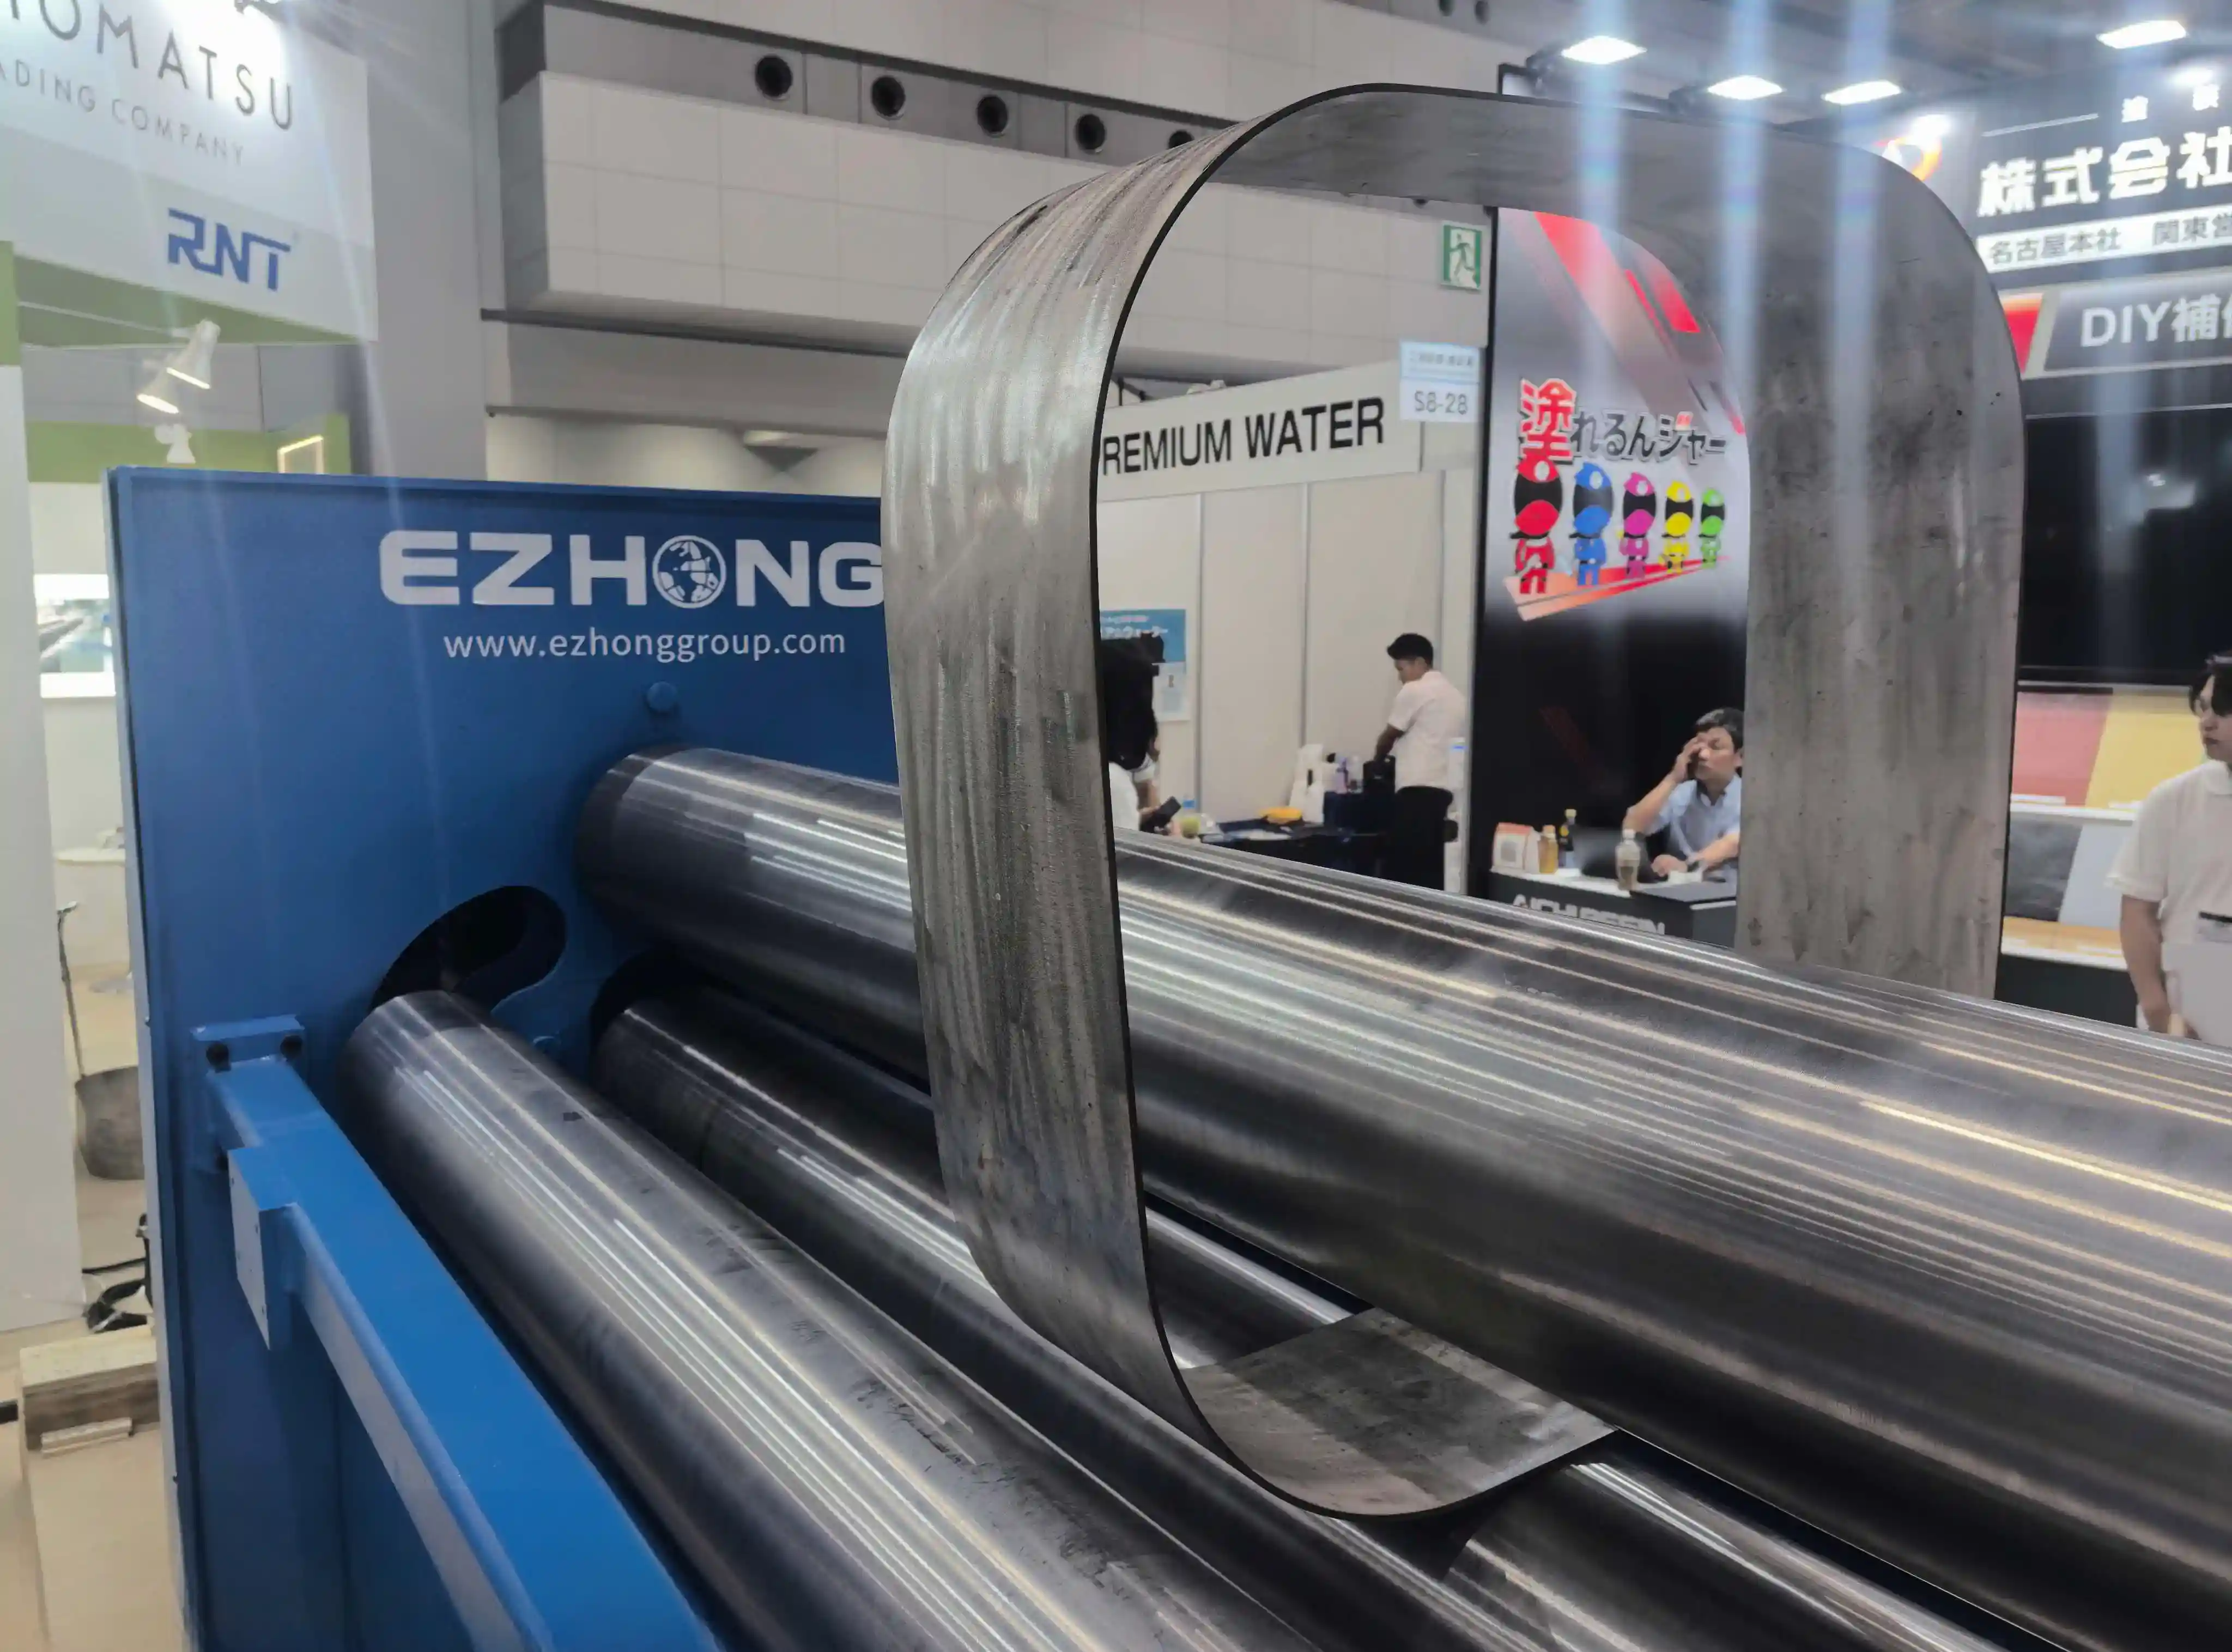
Традиционное прокатное оборудование для листов сталкивается со значительными трудностями при обработке высокоточных аркообразных компонентов.
Рама из высокопрочной конструкционной стали, полностью отожженная. Многослойная сварка с подкладными полосами; 100% инспекция. Прогиб рамы под полной нагрузкой соответствует требованиям точности для формирования дугообразной линии по всей ширине пластины.
Верхние и нижние главные валки из кованой стали 42CrMo с сервоприводами. Двойные боковые валки с независимыми сервоприводами + планетарными редукторами. Высокоточная дифракционная шкала с системой замкнутого контура обратной связи обеспечивает точность позиционирования ±0.05 мм.
Сервоприводной пропорциональный насос с компенсацией давления. Интегрированный фильтр и бак для охлаждения масла. Замкнутая электро-гидравлическая координация обеспечивает динамическую корректировку позиций боковых роликов в реальном времени для непрерывного формирования с переменной кривизной.
Система управления с переменной кривизной собственной разработки. Поддерживает импорт DXF/CAD-чертежей, автоматический анализ контура дуг, базу данных компенсации пружинения. Двухъязычный тачскрин с графической симуляцией предварительного просмотра и промышленным интерфейсом Ethernet.
| Модель | Ширина пластины (мм) | Максимальная толщина (мм) | Предгиб (мм) | Мощность двигателя (кВт) | Скорость прокатки (м/мин) | Точность позиционирования (мм) | Размеры L×W×H (мм) |
|---|---|---|---|---|---|---|---|
| EZW12XS-8×500 | пятьсот | восемь | как следует: 6 | 15 × 4 | It looks like the specific text or content to translate (whether the "button" or the "following content") was not included in your query. Please provide the exact text you'd like translated to Russian, and I'll output it as a valid JSON object in the requested format. | следующим образом: ±0.05 | 3500×1200×1800 |
| ЭЗВ12ХС-12×1000 | тысяча | 12 | восемь | 22 × 4 | It looks like the specific text or content to translate (whether the "button" or the "following content") was not included in your query. Please provide the exact text you'd like translated to Russian, and I'll output it as a valid JSON object in the requested format. | следующим образом: ±0.05 | 4200 х 1500 х 2000 |
| ЭЗВ12ХС-16×1500 | 1500 | шестнадцать | 12 | 30 на 4 | 1,5-7 | следующим образом: ±0.05 | 5000×1800×2200 |
| ЭЗВ12ХС-20×2000 | Добавить в корзину | двадцать | пятнадцать | сто сорок восемь | 1.5-6 | следующим образом: ±0.05 | пять тысяч восемьсот на две тысячи двести на две тысячи четыреста |
| ЭЗВ12ХС-25×2000 | Добавить в корзину | двадцать пять | восемнадцать | 45 × 4 | Содержимое для перевода не указано в запросе. Пожалуйста, укажите текст кнопки или контент, который нужно перевести на русский язык. | следующим образом: ±0.05 | 6000×2200×2500 |
| EZW12XS-30×2500 | две тысячи пятьсот | 30 | Контент для перевода не предоставлен. Пожалуйста, укажите текст или описание кнопки. | пятьдесят пять умножить на четыре | The content to translate is not provided in your query (you referenced "the following content" but only appended "1.2-5", which is not translatable text). Please provide the specific button text or content to translate into Russian, and I can output it in the requested JSON format. | следующим образом: ±0.05 | 6500×2600×2800 |
Ответьте на несколько быстрых вопросов, чтобы мы рекомендовали наиболее подходящий станок для гибки плит для вашего приложения.
Материалы Q245R, Q345R, 16MnDR | Толщина 3-30 мм | Многосегментные тангенциально-дуговые оболочки, эллиптические оболочки | Высокие требования к отделке поверхности, без царапин или вмятин.
304/316L нержавеющая сталь | Толщина 3-20 мм | Корпуса резервуаров, дуги для удаления пыли, дуговые секции воздуховодов | Защита зеркальной поверхности, без повреждений поверхности.
Углеродистая сталь, легированная сталь | Толщина 5-25 мм | Защитные кожухи оборудования, корпуса цилиндров, специальные дугообразные конструктивные компоненты | Высокие требования к размерной точности.
Различные материалы | Толщина 3-30 мм | Многосегментные пластины переменной кривизны, эллипсоидальные тела, конические цилиндры, специальные дуговые изогнутые поверхности | Непрерывные дуговые линии, плавные переходы.
Высокопрочная сталь и тонкие пластины из алюминиевого сплава | Толщина 3-12 мм | Прецизионные компоненты с высокими требованиями к качеству поверхности | Критически важен антискользящий и противоцарапинный процесс.
Специальные сплавы, композитные материалы | Толщина 3-30 мм | Индивидуальные дуговые компоненты, нерегулярные изогнутые оболочки | Требует гибкой программной корректировки и высокой повторяемости.
ВызовТребуются многосегментные оболочки переменной кривизны для сосудов давления особой формы. Традиционное оборудование могло только прокатывать дуги одинакового радиуса; требовались многосегментные изгибы и ручная стыковка; дуговые линии были прерывистыми с видимыми складками.
The request is incomplete, as no specific button text or content to translate is provided. Please share the exact text and I'll deliver it as requested in the specified JSON format.EZW12XS-20×2000 с сервоприводной электромеханической системой замкнутого цикла + интеллектуальной дуговой системой CNC
Пожалуйста, укажите текст кнопки или содержимое для перевода.Однонастройочная непрерывная формовка многосегментных дуг переменной кривизны. Плавный переход дуга-линия без точек перегиба. Коэффициент первого прохода увеличен с 45% → 92%. Цикл производства сокращен с 8 часов → 3 часа на деталь.
Вызов304 нержавеющая сталь зеркально отполированные пластины часто царапаются и скользят во время прокатки; нестабильная скорость прокатки; 15% дефектов качества поверхности; сильно зависит от техники квалифицированного оператора.
The request is incomplete, as no specific button text or content to translate is provided. Please share the exact text and I'll deliver it as requested in the specified JSON format.Интегрированный EZW12XS-16×1500 со синхронным приводом всех роликов, антицарапиновая обработка + опциональные валы с полированным твердым хромированием.
Пожалуйста, укажите текст кнопки или содержимое для перевода.Коэффициент поверхностных царапин снизился с 15% до <1%. Скорость прокатки стабильна и контролируема. Снижена зависимость от уровня навыков оператора. Уровень жалоб клиентов снизился на 85%.
ВызовДугообразные защитные кожухи требуют эллиптического и нестандартного дугообразного формирования. Остаточный прямой край от двухконцевой предварительной гибки был длинным (≥3× толщина пластины); требовался дополнительный рез; высокий отход материала; множественные перевороты при установке приводили к большим ошибкам позиционирования.
The request is incomplete, as no specific button text or content to translate is provided. Please share the exact text and I'll deliver it as requested in the specified JSON format.Развернут EZW12XS-25×2000 с одноступенчатой двусторонней предгибкой концов + возможностью формирования эллиптических цилиндров.
Пожалуйста, укажите текст кнопки или содержимое для перевода.Остаточная прямота кромки снижена с 3× до 1,5× толщины пластины. Использование материала увеличено на 12%. Завершение в одном подходе устранило ошибки переустановки; значительно улучшена согласованность продукции.
ВызовКастомные дуговые компоненты с сложными вариациями кривизны; малые партии. Традиционное оборудование имело длительное время пробного прокатывания; высокий уровень отходов; производство партий зависело от квалифицированных техников; трудно укладываться в жесткие сроки поставок.
The request is incomplete, as no specific button text or content to translate is provided. Please share the exact text and I'll deliver it as requested in the specified JSON format.Интегрированный EZW12XS-30×2500 с импортом DXF-чертежей + графический предварительный просмотр симуляции + функции сохранения/вызова программ
Пожалуйста, укажите текст кнопки или содержимое для перевода.Прямое программирование CAD; проверка симуляции перед производством предотвращает брак. Повторное использование программы позволяет быстро менять партии. Время пробного проката сокращено на 70%. Подходит для мелкосерийного кастомизированного производства.
Главное различие состоит в сервоэлектрогидравлической замкнутой системе координации. Обычный гидравлический ЧПУ имеет медленную синхронную реакцию и не может динамически корректировать позиции боковых роликов в реальном времени, что затрудняет достижение плавного непрерывного формирования дуг с переменной кривизной. EZW12XS применяет независимый сервопропорциональный привод + высокоточную решетчатую линейку обратной связи; боковые ролики могут непрерывно и динамически регулировать высоту в соответствии с программой с точностью позиционирования ±0.05 мм, поддерживая многосегментные дуги с переменной кривизной, эллипсы и конические цилиндры.
Поддерживает: (1) Обычные дуги окружностей с равным радиусом и цилиндры; (2) Многосегментные касательные дуги окружностей (разные радиусы, плавно соединенные); (3) Дуговые пластины с градиентной кривизной (непрерывно меняющийся радиус); (4) Эллиптические цилиндры; (5) Конические цилиндры; (6) Специальные неправильные дугообразные оболочки. Программы могут быть сгенерированы путем импорта DXF/CAD-чертежей, с автоматическим анализом дуговых контуров.
Классическая четырехроликовая конструкция с зажимом верхнего/нижнего ролика и двусторонней прегибкой боковых роликов интегрирует прегибку обоих концов в одном рабочем месте без необходимости переворота плиты. Остаточный прямой край может быть контролирован до ≤1.5× толщины плиты (например, плита толщиной 20 мм имеет остаточный прямой край ≤30 мм), значительно уменьшая допуск на резку по сравнению с традиционным оборудованием ≥3× толщины плиты остаточного края.
Использует процесс синхронизированного привода всех роликов с защитой от царапин: (1) Верхний и нижний ролики являются основными приводными роликами с высокомоментными сервоприводами; (2) Четырехроликовая зажимная система обеспечивает равномерное распределение силы трения; (3) Сервосистема синхронизирует линейную скорость цилиндра роли в реальном времени, исключая относительное скольжение между пластиной и поверхностью роли; (4) Опциональная обработка поверхности роли твердым хромированием. Эта комбинация эффективно предотвращает поверхностные царапины и проскальзывание на нержавеющей стали, алюминиевых сплавах и пластинах с зеркальной отделкой.
Да. Поддерживает прямой импорт DXF/CAD-чертежей; система автоматически анализирует арочный контур и генерирует непрерывные программы прокатки. Встроенная база данных прогибов для углеродистой стали, листов давления, нержавеющей стали и высокопрочной стали; автоматически рассчитывает компенсацию прогиба в зависимости от толщины пластины и предела текучести. Поддерживает графический предпросмотр симуляции для верификации траектории формовки перед обработкой, предотвращая брак. Программы могут быть сохранены и вызваны пакетно, подходя для повторного производства.
Точность позиционирования движения ±0.05 мм. Обработка широких пластин опционально оснащена многоточечным динамическим устройством компенсации прогиба, обеспечивая равномерную кривизну по всей дуге по ширине пластины. Прямолинейность и круглость цилиндра соответствуют стандартам ASME и GB сосудов под давлением. Предназначено для высокоточных оболочек сосудов давления, дуг теплообменников и других прецизионных компонентов.
Очень подходит. Импорт DXF чертежей + графическая симуляция превью + функции сохранения/воспроизведения программы позволяют быстро переключать партии; время пробного проката сокращено примерно на 70%. Интеллектуальная система Arc-line CNC снижает требования к квалификации операторов; нет необходимости полагаться на квалифицированных техников. Подходит для производства дуговых компонентов в малых сериях, с различными вариантами под заказ.
1. Устройство автоматической центровки пластины для предотвращения аксиального отклонения при прокатке; 2. Электрические опорные роликовые конвейеры подачи и отвода заготовки + последующие опорные скобы; 3. Обработка поверхности ролика твердым хромированием (специально для нержавеющей стали); 4. Вспомогательный механизм формирования конического цилиндра; 5. Модуль удаленной эксплуатации и технического обслуживания промышленного IoT; 6. Гибкие рубашки роликов с анти-раздроблением для тонкой плиты; 7. Замкнутая гидравлическая система сервопривода с охлаждением масла по температуре.
Рекомендуется 2-3 дня очного обучения, включающего: запуск/выключение машины, работу с системой CNC, импорт чертежей и генерацию программ, предпросмотр графической симуляции, корректировку параметров, процедуры экстренной остановки. Китайско-английский интерфейс с двойным языком; дуговая линия интеллектуальной CNC-системы снижает технический порог. Операторы становятся proficient в первую неделю; не требуется обширный специализированный опыт металлообработки.
Подходит для: Q245R, Q345R плиты для сосудов давления; 304/316L нержавеющая сталь; P265GH; плиты из высокопрочных низколегированных сталей; алюминиевые сплавы; углеродистая сталь; легированная сталь. Диапазон толщины 3-30 мм, диапазон ширины 500-2500 мм. Встроенная база данных упругих деформаций поддерживает автоматическую компенсацию упругих деформаций для различных типов материалов.
Стандартная 24-месячная полная гарантия (детали + работа). Рекомендуемое профилактическое обслуживание каждые 500 рабочих часов: замена сервогидравлического масла и фильтра, пере-смазка подшипников, проверка уплотнений, очистка решетчатой линейки. Полное обслуживание PM занимает 8-10 часов. Расширяется до 5 лет при наличии контракта на обслуживание. 24/7 техническая горячая линия поддержки; удаленная диагностика неисправностей через промышленный интерфейс Ethernet.
| аксессуар | Время выполнения | Функция | Ценностное предложение |
|---|---|---|---|
| Автоматическое устройство для центрирования пластины | 4 недели | Предотвращает осевое отклонение при качении | Обеспечивает центровочное выравнивание пластины; предотвращает отклонение размерных параметров продукта |
| Электрические роликовые конвейеры для подачи/вывода изделий | 5 недель | Автоматизированная погрузка и разгрузка материалов | Снижает ручной труд; повышает производственную эффективность |
| Полировочная обработка поверхности рулона твердым хромом | 3 недели | Специальная защита поверхности нержавеющей стали и зеркально-отполированной пластины | Дополнительно снижает риск поверхностных царапин; подходит для требований высокого качества поверхности |
| Вспомогательный механизм для формирования конических цилиндров | 6 недель | Поддержка формирования конических цилиндров и конических сечений | Расширяет диапазон применения машин; подходит для производства деталей особой формы |
| Модуль удаленного управления и технического обслуживания промышленного IoT | 4 недели | Удаленная диагностика неисправностей, сбор данных, предиктивное обслуживание | Снижает незапланированные простои; поддерживает интеграцию с системой MES |
| Тонкие пластины анти-ударные гибкие рулонные рукава | 5 недель | Защищает тонкие пластины от раздавливания и повреждения поверхности | Подходит для тонкой пластины (3-8 мм) точной формовки |
| Система охлаждения сервопривода гидравлической системы с закрытым маслом при температуре | 6 недель | Улучшенный контроль температуры масла и чистоты | Удлиняет срок службы гидравлической системы; подходит для высокоинтенсивного непрерывного производства |
| Деталь Следующие Кронштейны Поддержки | 4 недели | Динамическая поддержка для цилиндров большого диаметра во время формовки | Предотвращает деформацию заготовки и обрушение; обеспечивает качество формообразования |
| Устройство динамической компенсации многоточечного прогиба | 7 недель | Компенсирует прогиб валков для широких плит; обеспечивает равномерную кривизну | Критично для обработки на широких пластинах; соответствует стандартам высокоточных сосудов давления |
| Продвинутое программное обеспечение для инспекции качества Арк-Лайн | 5 недель | Мониторинг и запись качества данных формирования дуговой линии в реальном времени | Обеспечивает документацию по ASME/PED; генерирует аудитные трейлы |