


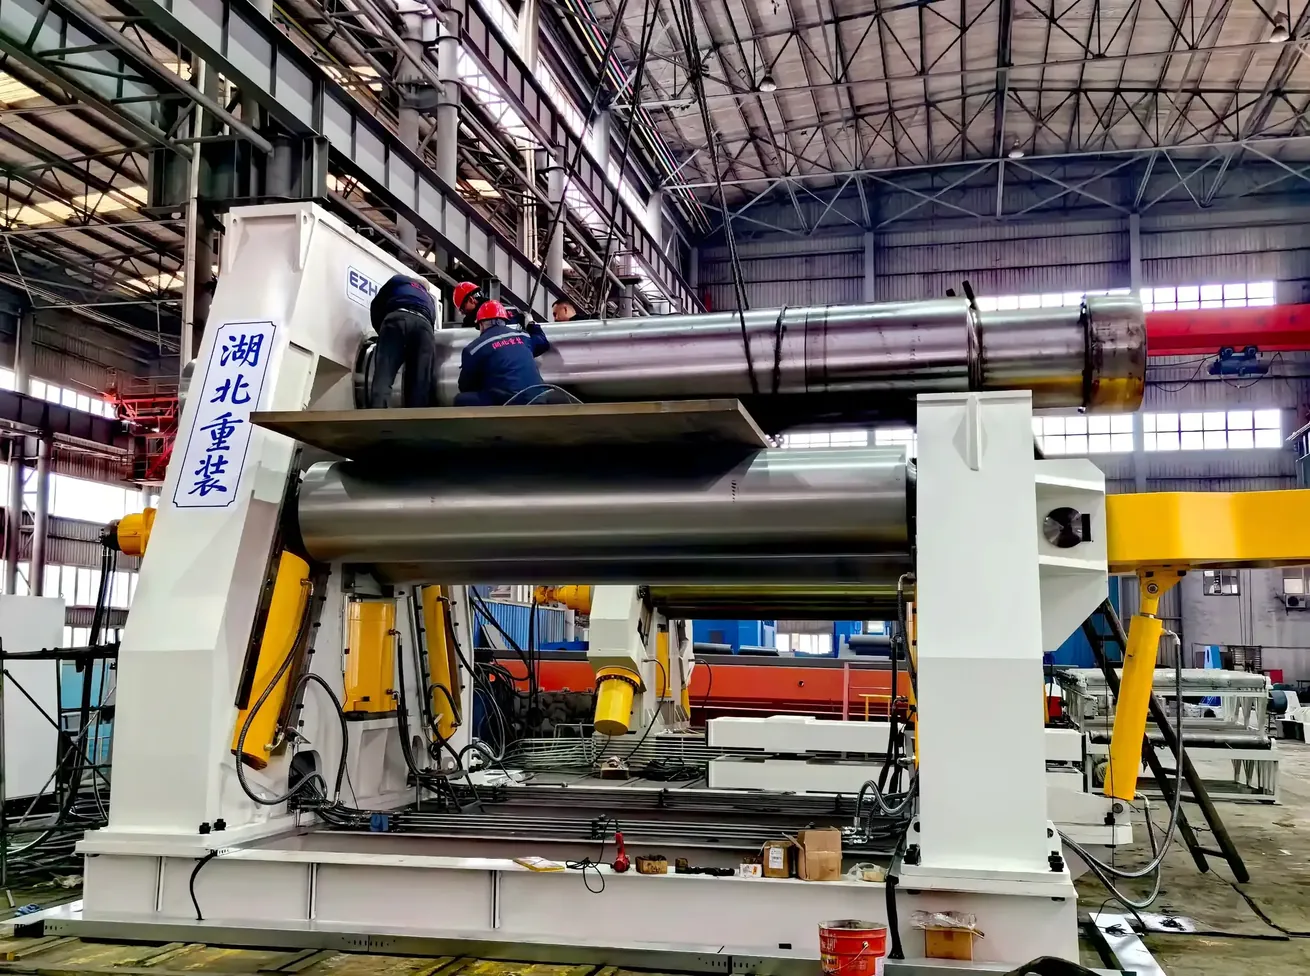
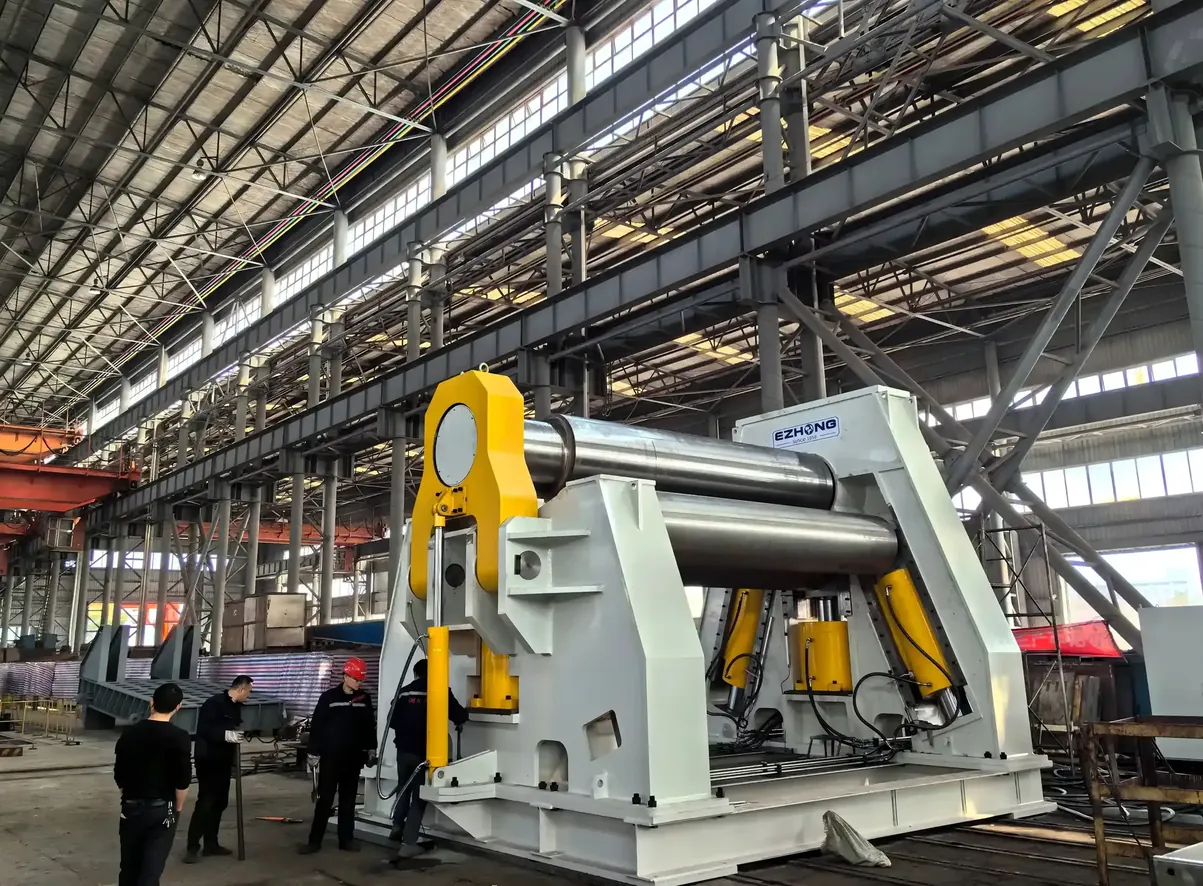
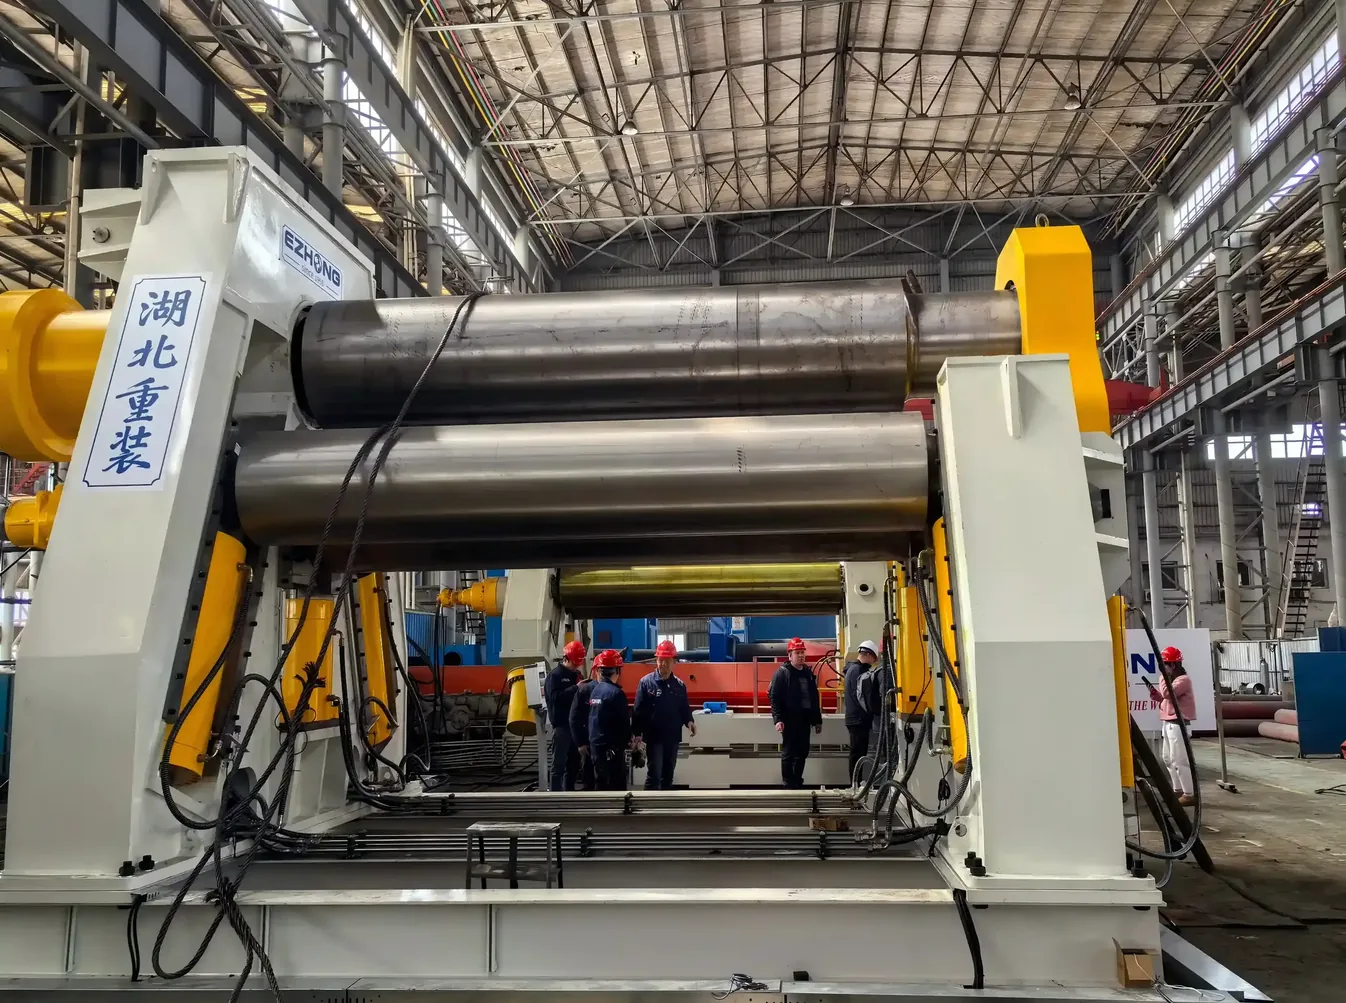
Четырехроликовая конфигурация зажимает пластину между верхними и нижними центральными роликами, позволяя предварительную гибку концов и непрерывную прокатку в одном направлении подачи. В отличие от традиционных трехроликовых процессов, пластину не нужно удалять и переворачивать для предварительной гибки концов.
Ключевые преимущества:Однократная подача для предварительной гибки и прокатки
Нет поворота пластины между операциями предварительной гибки
Стабильное позиционирование пластины в течение всего процесса
Сниженное время обработки и производства
Подходит для автоматической работы на NC и CNC
Пластина надежно зажимается между верхними и нижними валками во время предварительной гибки и прокатки. Гидравлический контроль и быстрое торможение валков помогают поддерживать точное позиционирование конца пластины и минимизировать оставшийся прямой край.
Ключевые преимущества:Снижение проскальзывания пластины
Точная позиционировка концов плит
Более короткие оставшиеся прямые кромки
Улучшенное использование материала
Более последовательные результаты предварительного изгиба
Регулируемое расстояние между рабочими валками позволяет машине адаптироваться к различной толщине листов, радиусам изгиба и условиям формовки. Положения валиков можно точно настроить в соответствии с требуемой формирующей геометрией.
Ключевые преимущества:Гибкая адаптация к различной толщине листов
Оптимизированная формирующая геометрия
Улучшенная возможность предварительной гибки
Подходит для разных диаметров цилиндров
Поддерживает формовку конусов и специальных форм
Гидравлическая система привода обеспечивает стабильную передачу крутящего момента и контролируемое движение роликов во время тяжелой формовки. Движения роликов координируются через гидравлические и системы управления для поддержания стабильной подачи пластин и точности формовки.
Ключевые преимущества:Стабильная передача крутящего момента
Плавное движение роликов
Надежное тяжелое формование
Точная позиционировка роликов
Сниженный риск проскальзывания пластины
Четырехроликовая конфигурация обеспечивает гибкое позиционирование роликов для производства цилиндрических оболочек, конических секций, дуг переменного радиуса и других сформированных компонентов.
Типичные приложения:Цилиндрические оболочки
Конические секции
Изогнутые пластины
Компоненты резервуаров
Оболочки сосудов под давлением
Секции башен ветра
Морские конструкции
Специальные по форме компоненты
Гидравлическая система интегрирует позиционирование роликов, баланс, защиту от перегрузки и функции безопасности, чтобы обеспечить стабильную работу машины. Мобильная операторская консоль и цифровое отображение позиции ролика обеспечивают четкий контроль процесса формовки.
Ключевые преимущества:Гидравлический баланс роликов
Защита от перегрузки
Отображение позиции ролика в реальном времени
Мобильная операторская консоль
Простая и интуитивно понятная работа
Надежная долгосрочная производительность
Четырехвалковая конфигурация надежно зажимает плиту между верхним и нижним валками перед формовкой. Конец плиты предварительно изгибается, пока она надежно зажата между валками, за которым следует непрерывная прокатка до требуемого диаметра. Этот принцип формовки минимизирует перемещение плиты и исключает необходимость поворачивать заготовку между операциями предварительного изгиба.
Преимущества обработки:Короткие прямые кромки, уменьшенная обработка материала и повышенная эффективность формовки по сравнению с традиционными многошаговыми процессами прокатки.
The adjustable roll geometry allows the machine to adapt to different plate thicknesses, bending radii, and forming requirements. Hydraulic roll positioning provides flexible control of the working geometry throughout the forming process.
Производственная выгода:Оптимизированное позиционирование валков улучшает гибкость формовки и позволяет одной и той же машине обрабатывать более широкий диапазон размеров заготовок и условий формовки.
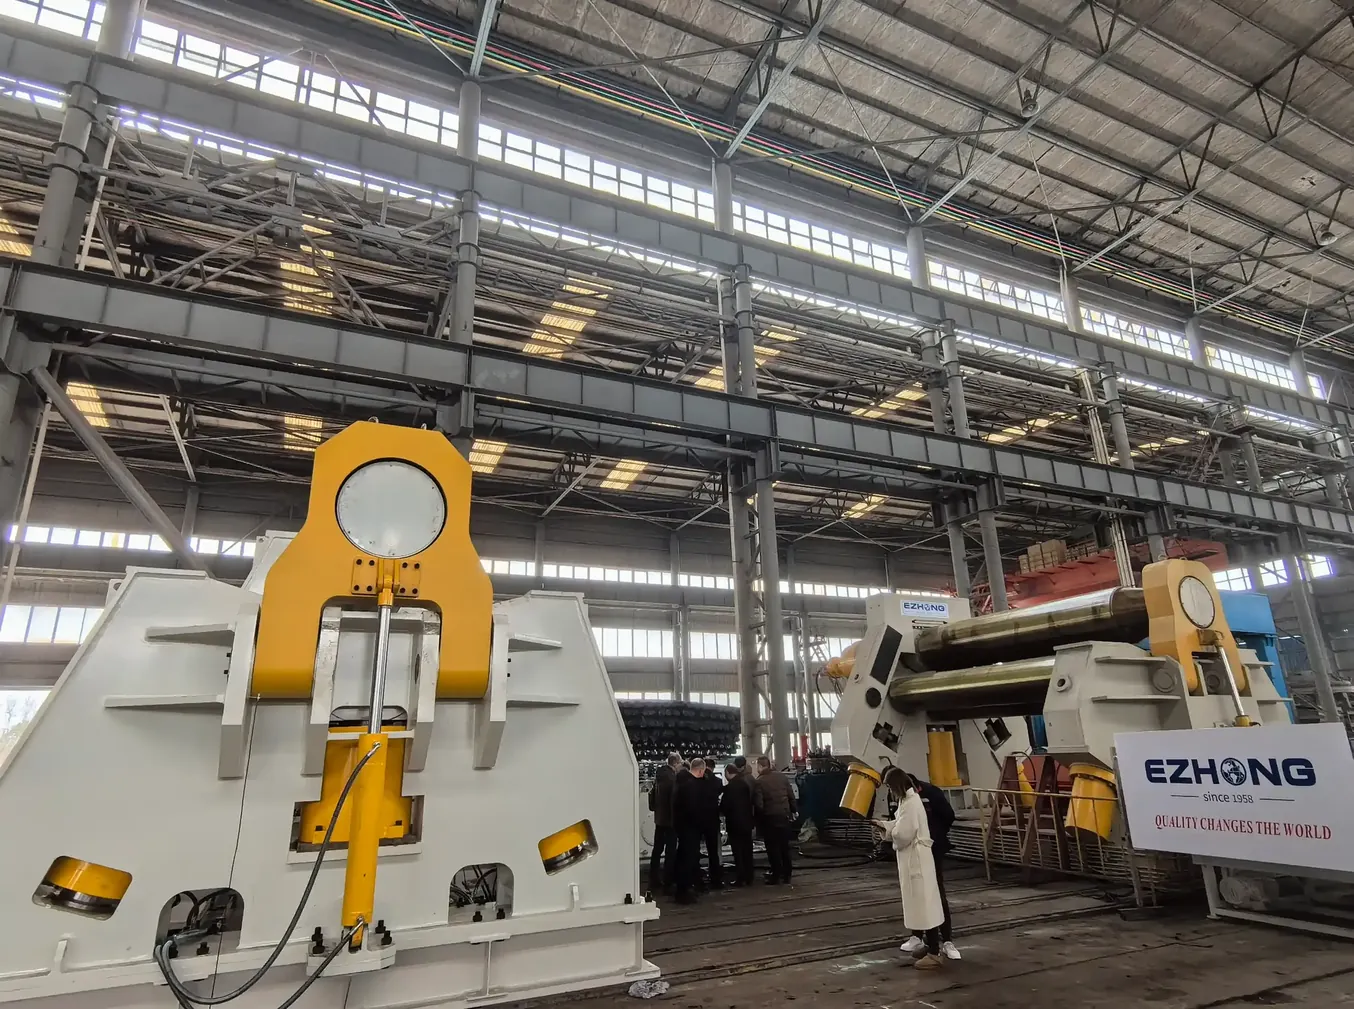
Рабочие валки изготавливаются из высокопрочной кованой легированной стали 42CrMo и подвергаются закалке и отпуску. Сочетание кованой конструкции и термообработки обеспечивает необходимую прочность, стойкость к износу и структурную надежность для тяжелой листовой штамповки.
Производственная выгода:Высокопрочные рабочие валки сохраняют стабильную геометрию и надежную формовочную производительность в течение непрерывной тяжелой эксплуатации.
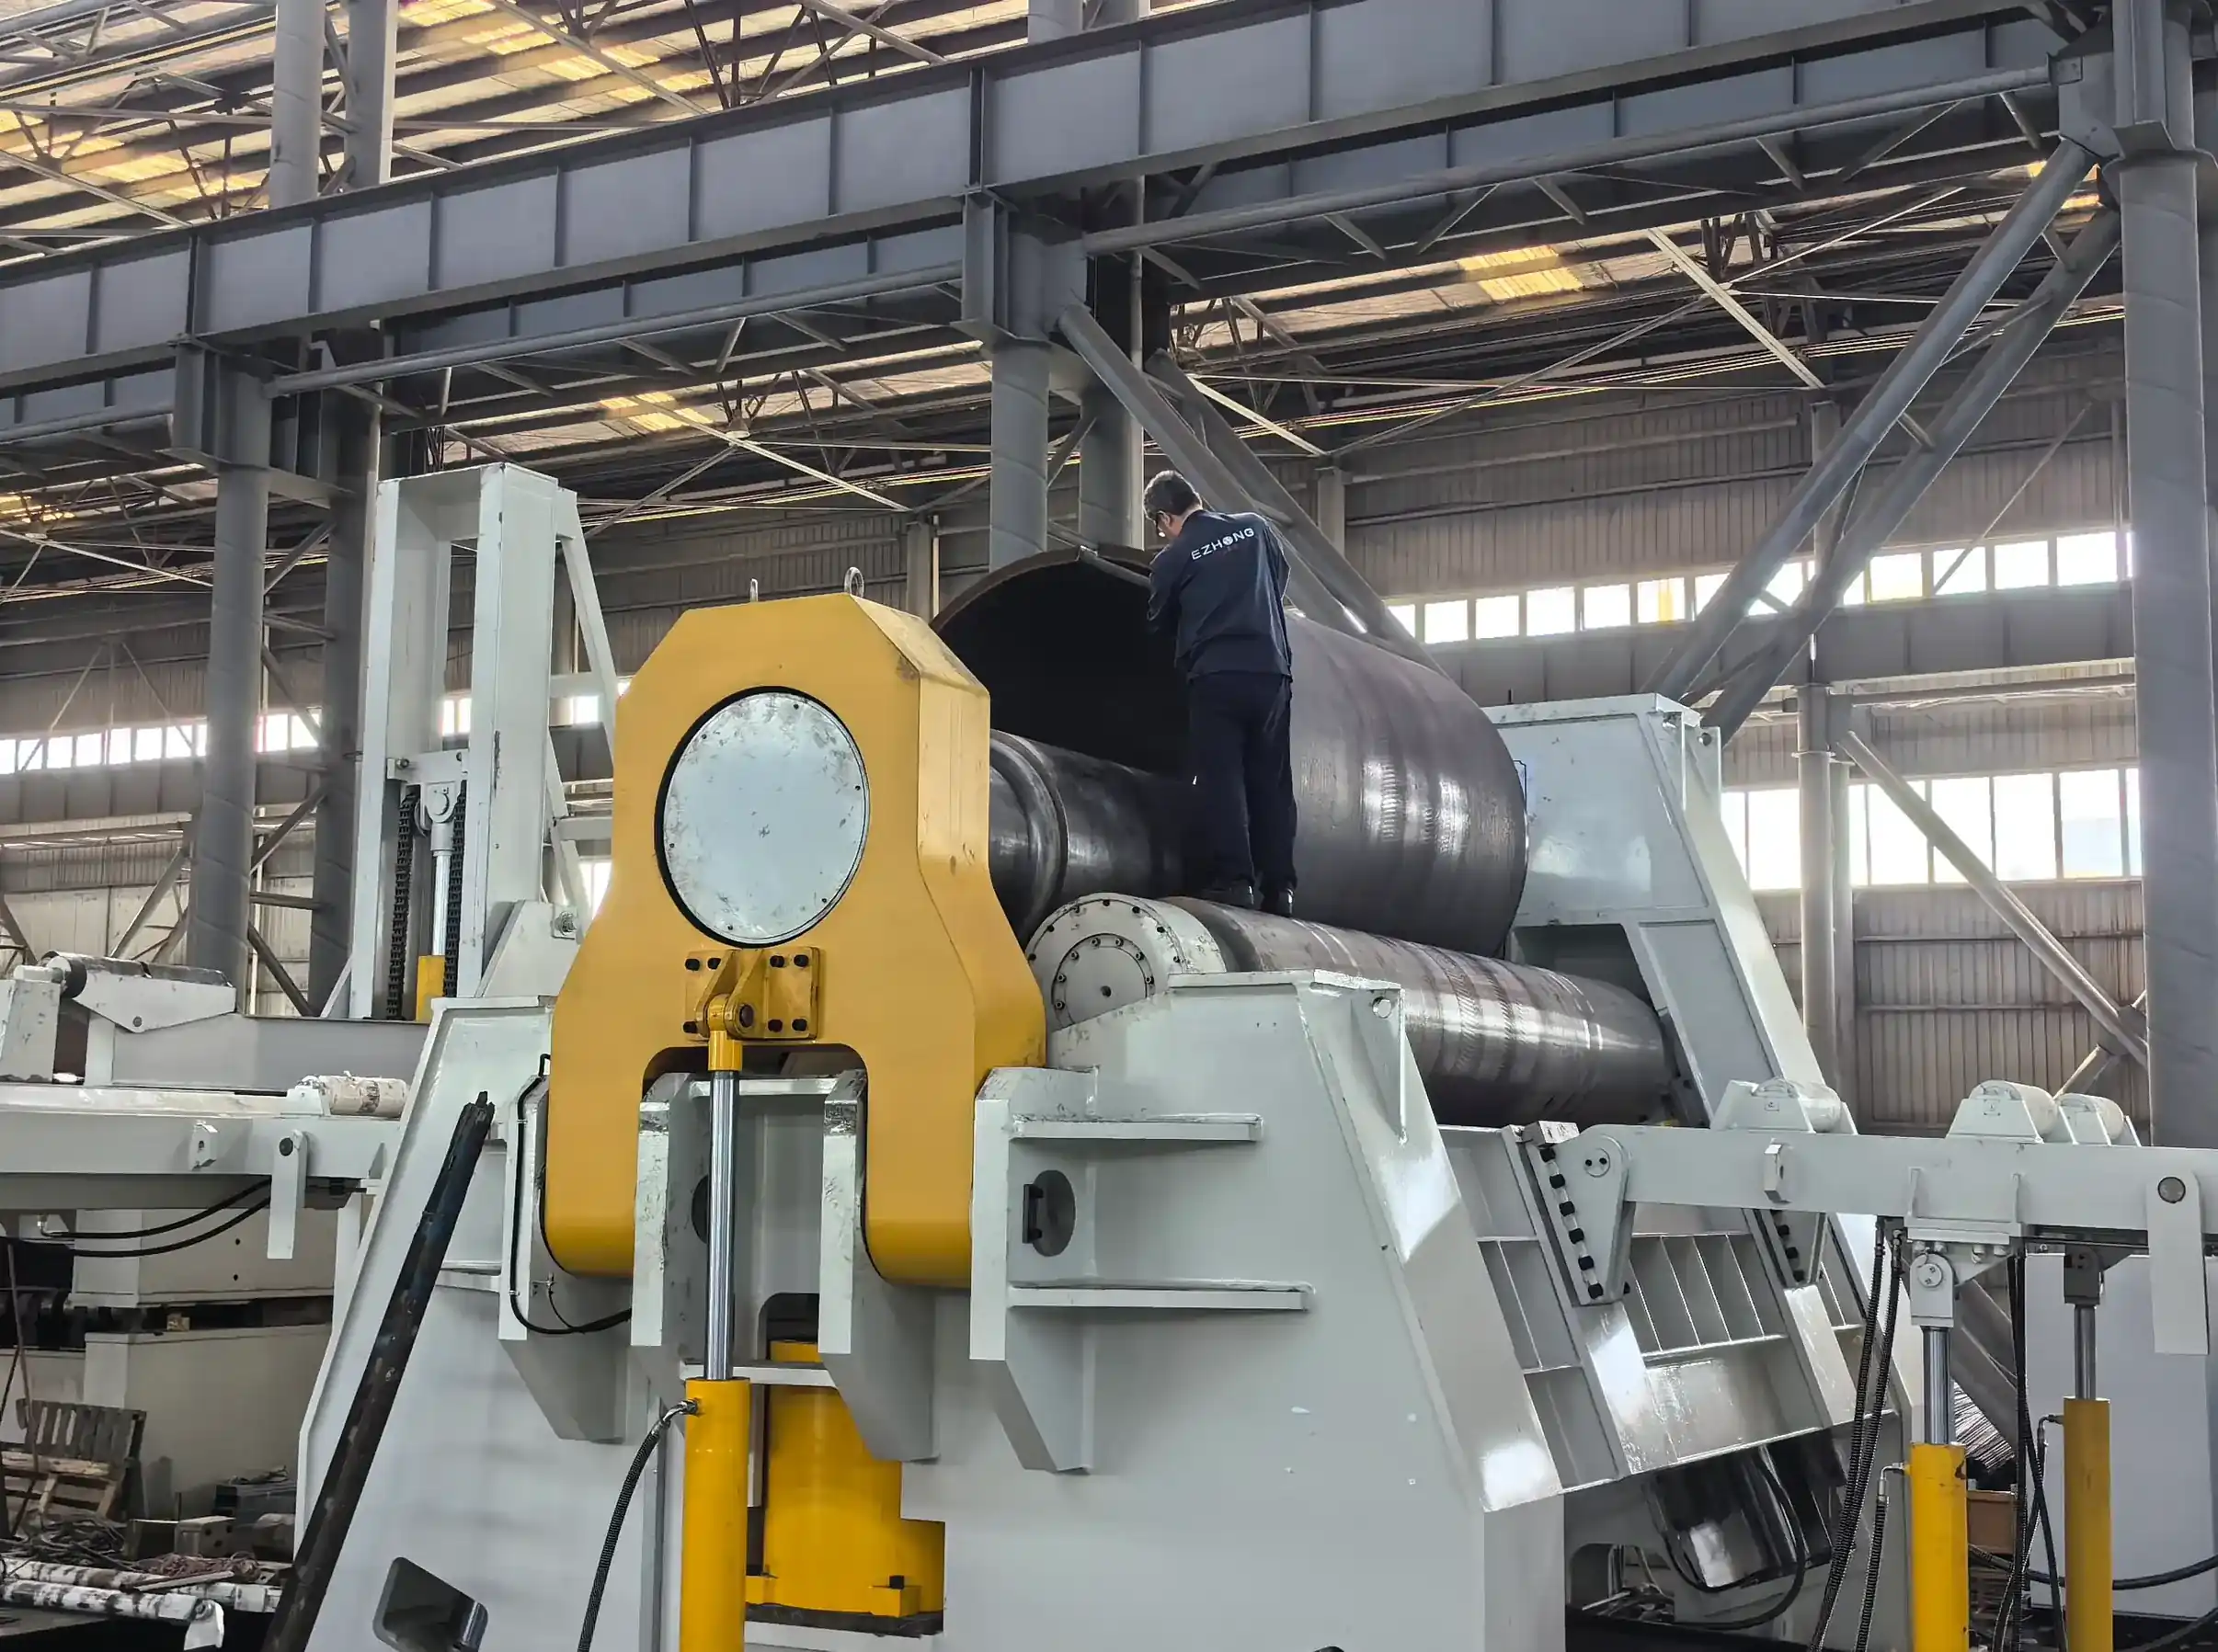
Электро-гидравлическая система обеспечивает скоординированный контроль перемещения рулонов, давления формовки, балансировки рулонов и позиционирования. Система управления на базе ПЛК интегрирует работу машины, управление параметрами, мониторинг, функции сигнализации и блокировки безопасности для надежного и точного управления формовкой.
Производственная выгода:Интегрированный гидравлический и электрический контроль обеспечивает стабильную работу машины, повторяемые результаты формовки и удобное управление сложными процессами прокатки.
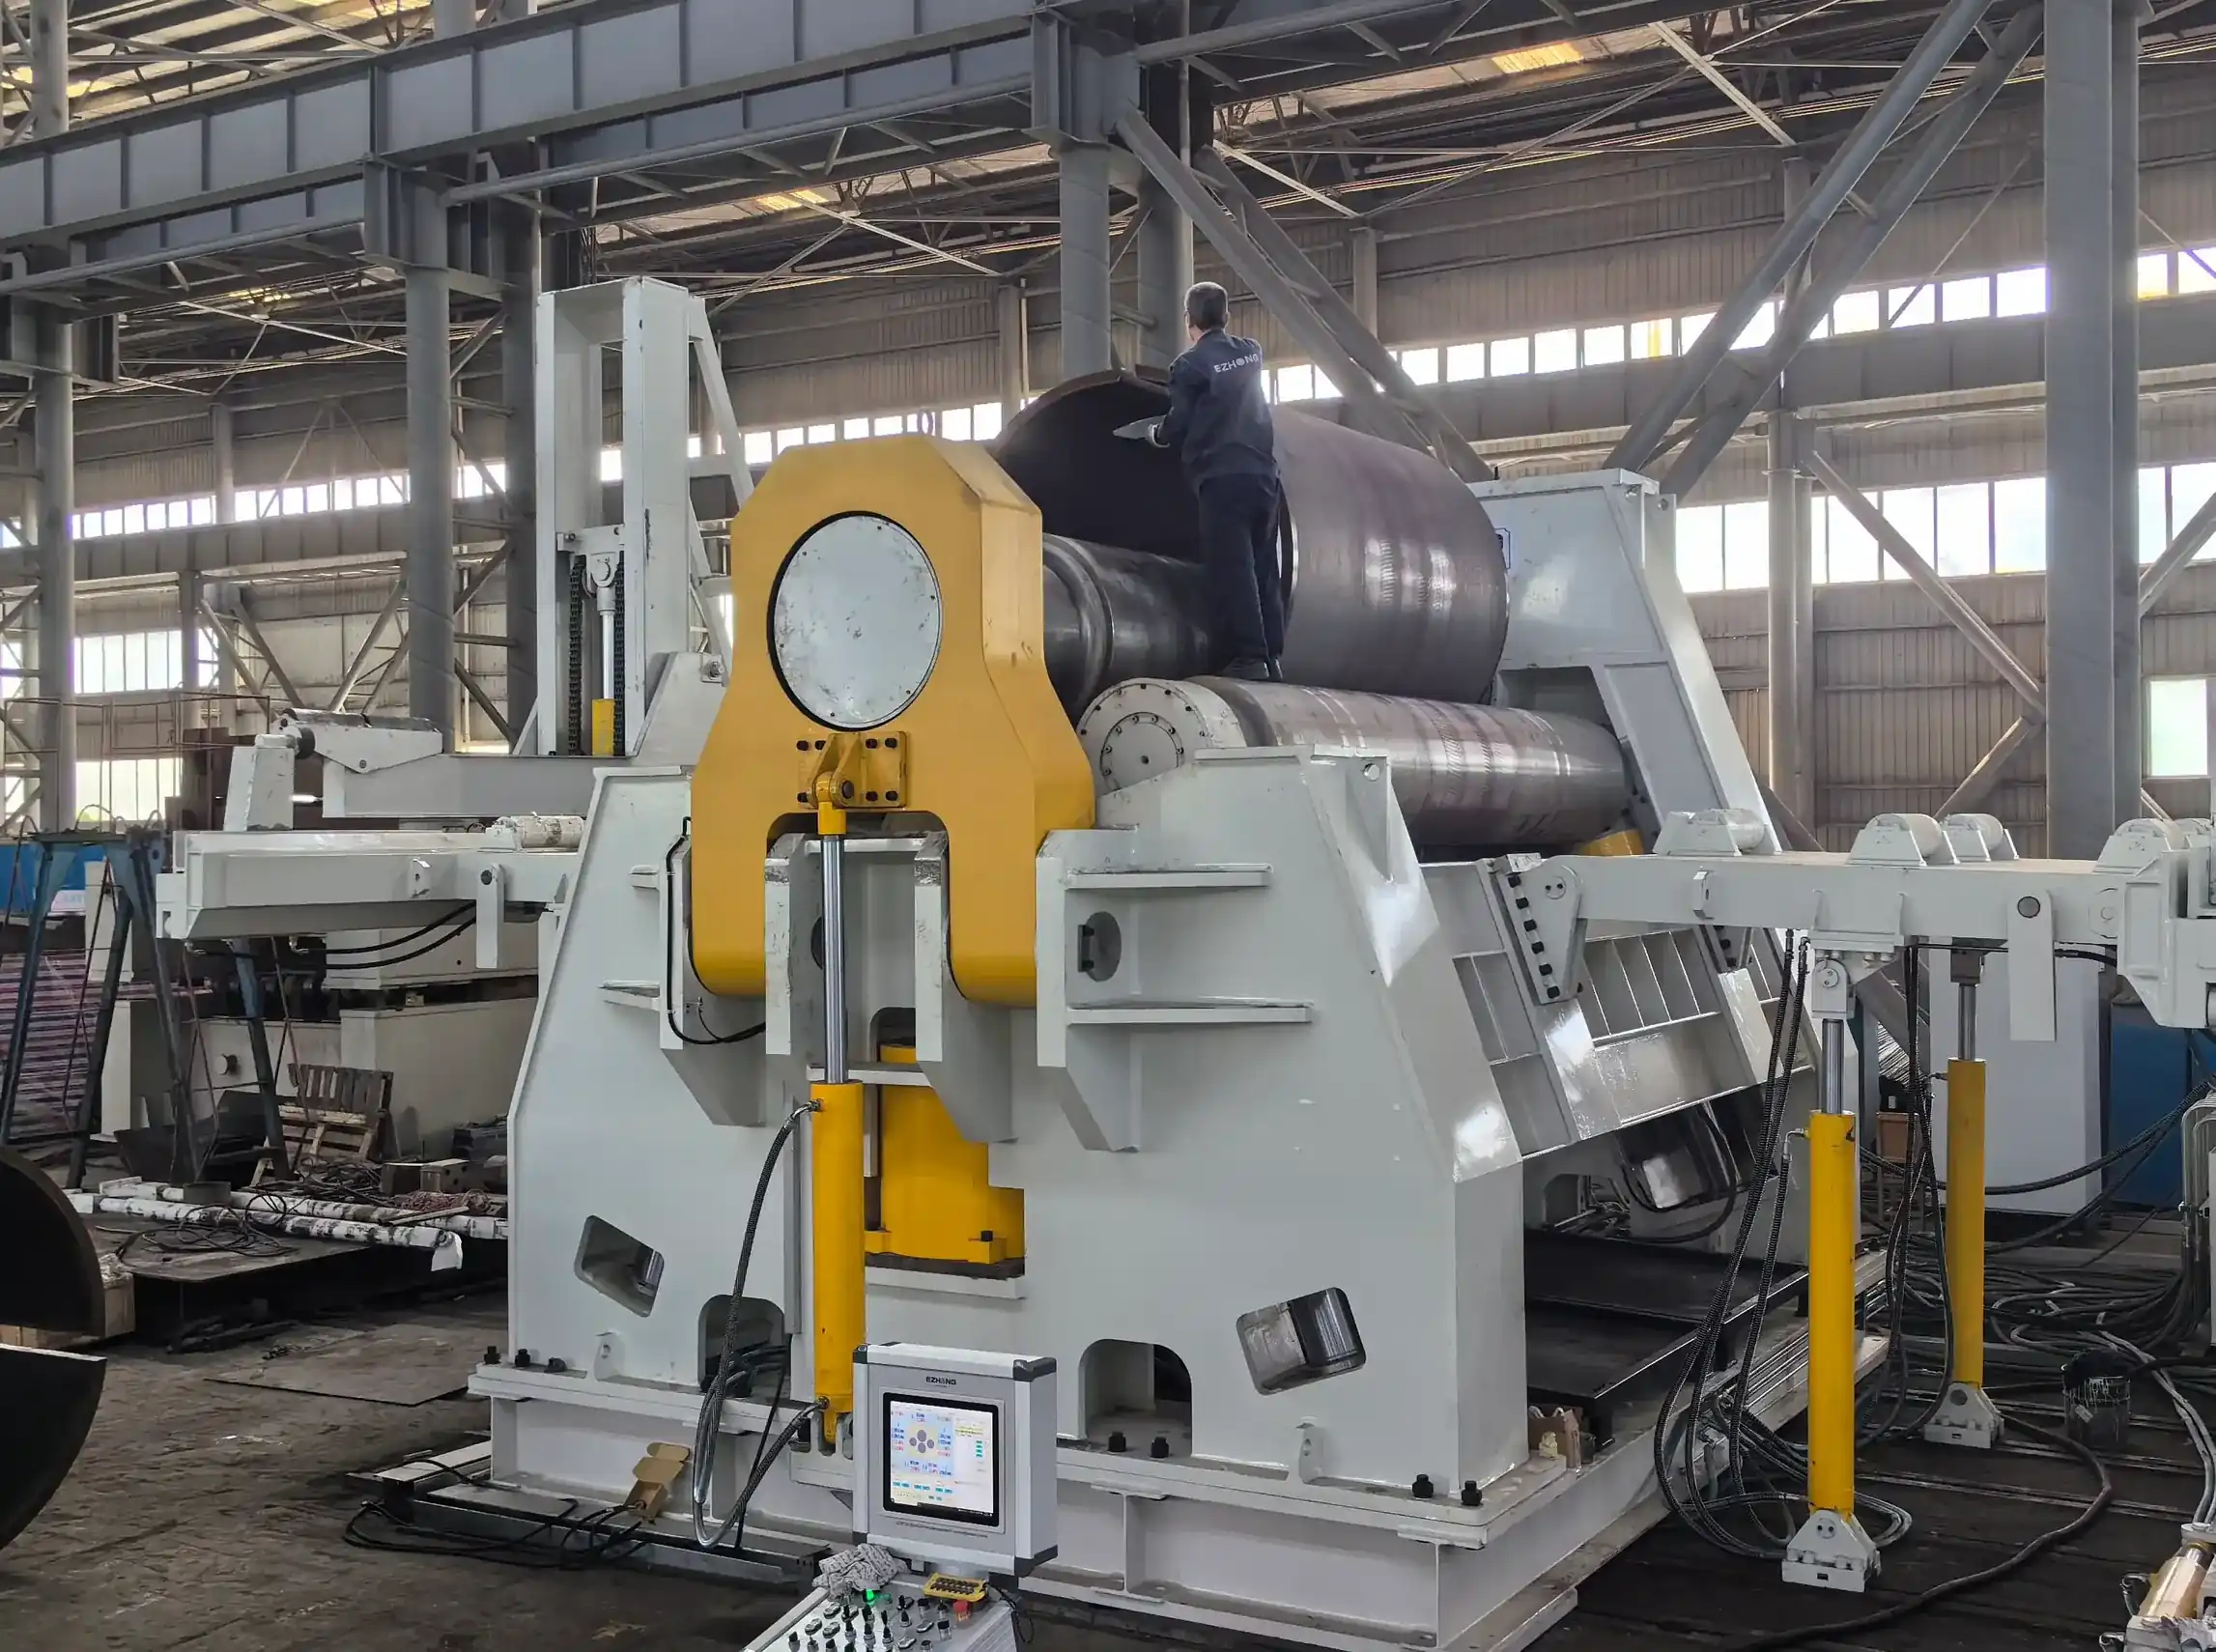
Рама и основание машины изготовлены из сварной конструкционной стали и подвергаются термообработке для снятия остаточных напряжений и улучшения структурной стабильности. Интегрированное основание обеспечивает высокую жесткость и облегчает транспортировку, установку и техническое обслуживание.
42CrMo кованые рабочие валки с термообработкой обеспечивают необходимую прочность, износостойкость и долговечность для прокатки толстых листов.
Гидравлическая система независимо контролирует движение и позиционирование рабочих валов, обеспечивая стабильную силу формовки и точную регулировку валов. Гидравлическое балансирование и защита от перегрузок помогают поддерживать надежную работу в сложных условиях формовки.
Рама гидравлического опрокидывания позволяет головке машины наклоняться для удобного удаления готового цилиндра. Движения опрокидывания и сброса оснащены гидравлической блокировкой для предотвращения работы до правильной установки машины.
| Модель | Макс. толщина предварительной гибки (мм) | Макс. толщина прокатки (мм) | Макс. ширина прокатки (мм) | Мощность основного двигателя (кВт) |
|---|---|---|---|---|
| EZW12-10×1500 | 8 | 10 | 1500 | 11 |
| EZW12-12×2000 | 10 | 12 | 2000 | 15 |
| EZW12-16×2000 | 12 | 16 | 2000 | 18.5 |
| EZW12-20×2000 | 16 | 20 | 2000 | 18.5 |
| EZW12-25×2000 | 20 | 25 | 2000 | 22 |
| EZW12-30×2000 | 25 | 30 | 2000 | 37 |
| EZW12-25×2500 | 20 | 25 | 2500 | 37 |
| EZW12-30×2500 | 25 | 30 | 2500 | 37 |
| EZW12-30×3000 | 25 | 30 | 3000 | 45 |
| EZW12-40×3000 | 32 | 40 | 3000 | 55 |
| EZW12-50×3000 | 40 | 50 | 3000 | 55 |
| EZW12-60×3000 | 50 | 60 | 3000 | 75 |
| EZW12-70×3000 | 60 | 70 | 3000 | 75 |
| EZW12-80×3000 | 65 | 80 | 3000 | 90 |
| EZW12-90×3000 | 75 | 90 | 3000 | 90 |
| EZW12-100×3000 | 80 | 100 | 3000 | 110 |
| EZW12-100×3500 | 80 | 100 | 3500 | 45×4 |
| EZW12-100×4000 | 80 | 100 | 4000 | 45×4 |
| EZW12-120×3000 | 100 | 120 | 3000 | 55×4 |
| EZW12-120×3500 | 100 | 120 | 3500 | 55×4 |
| EZW12-120×4000 | 100 | 120 | 4000 | 55×4 |
| EZW12-140×3000 | 115 | 140 | 3000 | 75×4 |
| EZW12-160×3500 | 130 | 160 | 3500 | 90×4 |
| EZW12-180×3000 | 150 | 180 | 3000 | 55×8 |
| EZW12-200×4000 | 160 | 200 | 4000 | 75×8 |
Ответьте на несколько быстрых вопросов, чтобы мы рекомендовали наиболее подходящий станок для гибки плит для вашего приложения.
Алюминиевый ряд 5000/6000 (5083, 6061, 6063) | Толщина 8-20мм | Типичный диаметр 300-1500мм | Зеркально-полированная поверхность, нулевая вмятина на поверхности, сохраненное упрочнение деформации.
304, 316L нержавеющая сталь | Толщина 10-25 мм | Каналы вентиляции, декоративные трубы, видимые промышленные трубы | Косметическое качество поверхности, без вмятин, постоянный диаметр ±1 мм.
Дуплексная нержавеющая сталь 2205, аустенитическая 316L, титановые сплавы | Толщина 8-20 мм | Типичный диаметр 200-1200 мм | Минимальные отходы (стоимость материала €80-300/кг), без допуска на переработку.
Медь-никель (90/10), алюминиевый бронза | Толщина 6-18 мм | Типичный диаметр 400-2000 мм | Чистота внутреннего калибра, без следов на поверхности, вызывающих коррозию.
Нержавеющая сталь 304L, аустенитическая 316L (сплавы, одобренные FDA) | Толщина 10-20 мм | Типичный диаметр 300-1000 мм | Поверхность, готовая к пассивации (без железного загрязнения), санитарная геометрия труб.
Алюминиевые сплавы (6061-T6) | Толщина 8-16 мм | Типичный диаметр 400-800 мм | Отсутствие дефектов поверхности после сварки, геометрия, устойчивая к усталости.
ВызовПредыдущая 3-роликовая машина производила алюминиевые трубы с поверхностным отклонением ±2-3 мм. Уровень брака 8-10%; клиент отклонил 12% заказов. Специальный алюминий 6063-T6 сложно обрабатывать без деградации материала.
There is no specific text or "following content" provided in your query to translate into Russian (or any other language). Please provide the text you'd like translated, along with any additional details (such as the button expression if that's separate), and I'll output the result in the requested JSON format.Развернут EZW12X-20×2500 с гидравлически сбалансированным верхним роликом и двухскоростной системой.
It looks like the specific button text or content to translate into Russian wasn't provided in your query. Please share the text you'd like translated, and I'll output it as a JSON object in the format you requested.Качество поверхности: устранена вмятина; достигнута зеркально-полированная отделка (Ra ← 0.8μm). Уровень брака снижен с 8-10% → 1.2%. Прием заказчиком улучшен с 88% → 99.5% на первом проходе. Выход материала улучшен с 92% → 98.5%.
ВызовПроизводство 316L нержавеющих труб для фармацевтического оборудования. Ручной поверхностный осмотр занимал 30 минут на 100 труб; потери от брака 6% из-за не обнаруженных поверхностных дефектов. Клиент (крупный фармацевтический OEM) отклоняет любые трубы с видимыми поверхностными дефектами.
There is no specific text or "following content" provided in your query to translate into Russian (or any other language). Please provide the text you'd like translated, along with any additional details (such as the button expression if that's separate), and I'll output the result in the requested JSON format.Интегрированный EZW12X-25×3000 с продвинутым мониторингом позиции + интегрированная станция визуальной инспекции в линии
It looks like the specific button text or content to translate into Russian wasn't provided in your query. Please share the text you'd like translated, and I'll output it as a JSON object in the format you requested.Предотвращение дефектов: Гидравлическая система с балансировкой давления устранила 95% предыдущих поверхностных следов. Эффективность инспекции: Автоматизированная инспекция сократила время ручной проверки на 80%. Удовлетворенность клиентов: Нулевые возвраты по гарантии. Экономия затрат: Устранен реворк; более высокая маржа прибыли на материалах фармацевтического класса.
ВызовТрубы из сплава Duplex 2205 (стоимость €150-200/кг). Предыдущий коэффициент брака на машине 5-6%; неприемлем для материала высокой стоимости. Размер партии 5-10 штук; накладные расходы на настройку 20-25 минут на изменение геометрии.
There is no specific text or "following content" provided in your query to translate into Russian (or any other language). Please provide the text you'd like translated, along with any additional details (such as the button expression if that's separate), and I'll output the result in the requested JSON format.Развернут EZW12X-25×2500 с быстрым гидравлическим регулированием зажима/боковых валов + синхронизацией делителя потока.
It looks like the specific button text or content to translate into Russian wasn't provided in your query. Please share the text you'd like translated, and I'll output it as a JSON object in the format you requested.Снижение отходов с 5-6% ? <0.5% (экономия материальных затрат €500-1000/день). Время настройки сокращено с 20-25 мин → 2-3 мин (быстрая смена геометрии). Экономика малых партий позволяет принимать заказы на 5-10 штук на заказ. Годовая экономия €180K+: снижение затрат на материалы + новый доход от кастомных заказов.
ВызовКомпоненты топливного бака из алюминия 6061-T6 для европейских производителей оригинального оборудования (OEM). Допуск ±0.8 мм; поверхностное качество критически важно для целостности сварных соединений. Предыдущий уровень отходов с оборудования 4%; упругая деформация заготовки затрудняла контроль диаметра.
There is no specific text or "following content" provided in your query to translate into Russian (or any other language). Please provide the text you'd like translated, along with any additional details (such as the button expression if that's separate), and I'll output the result in the requested JSON format.Интегрированный EZW12X-20×2500 с двухскоростной системой + режим точной прокатки на низкой скорости для окончательного контроля диаметра.
It looks like the specific button text or content to translate into Russian wasn't provided in your query. Please share the text you'd like translated, and I'll output it as a JSON object in the format you requested.Достигнут допуск по диаметру ±0,5 мм с постоянством (в отличие от предыдущего ±1,5 мм). Качество поверхности сохранено: сохранена поверхностность упрочнения; устранен риск коррозии от напряжений. Уровень брака снижен с 4% → 0,8%. OEM
Четырехроликовый листогибочный станок обеспечивает эффективное зажимание листов, предварительную гибку концов и непрерывную прокатку в одном направлении подачи. По сравнению с традиционными трехроликовыми процессами, он уменьшает перемещение листов, минимизирует проскальзывание листов, сокращает оставшиеся прямые кромки и повышает производительность. Он подходит для цилиндрических, конических, изогнутых и других специальных заготовок.
Да. Верхние и нижние валы зажимают пластину в процессе формовки, позволяя предварительно изогнуть концы пластины перед непрерывной прокаткой. Деталь не нужно снимать и переворачивать между операциями предварительной гибки, что упрощает процесс и сокращает время обработки.
Доступная толщина и ширина пластины зависят от модели машины и предела текучести материала. Четырехроликовые машины для гибки пластин EZHONG можно настроить на широкий диапазон толщин и ширин пластин, включая средние и толстые пластины. Пожалуйста, предоставьте требуемую толщину пластины, ширину, марку материала и минимальный диаметр гибки для точного выбора модели.
Минимальный достижимый диаметр изгиба зависит от модели машины, диаметра ролика, центрового расстояния, толщины пластины, прочности материала и требуемого условия формирования. Регулируемая геометрия ролика позволяет настроить машину под разные требования к гибке. EZHONG может рассчитать минимальный достижимый диаметр на основе фактических спецификаций пластины и материала заказчика.
Да. При подходящей конфигурации конической гибки четырехвалковый станок может формировать конические оболочки и конические компоненты. Положения роликов регулируются в соответствии с геометрией конуса для обеспечения стабильного зацепления пластины во время формирования.
Пластина надежно зажимается между верхними и нижними валиками во время формирования. Этот принцип четырехвалкового зажима обеспечивает стабильный контроль положения пластины и снижает риск проскальзывания, особенно во время предварительного изгиба концов и начальной стадии прокатки. Он также помогает улучшить согласованность готового цилиндра.
Регулируемое расстояние между центрами позволяет адаптировать геометрию рабочих роликов к различным толщинам пластин, радиусам изгиба и условиям формовки. Оптимизируя относительные положения роликов, машина может достигать более гибкой производительности формовки в разных размерах заготовок.
Машина может быть настроена для обработки углеродистой стали, нержавеющей стали, алюминиевых сплавов и других конструкционных материалов в зависимости от требуемой толщины пластины, предела текучести, диаметра гибки и температуры формовки. Материал рабочего ролика, гидравлическая система и конфигурация машины могут быть выбраны в зависимости от конкретного материала и области применения.
Да. EZHONG четырехроликовые листогибочные машины могут быть сконфигурированы с системами управления PLC, NC или CNC в соответствии с требуемым уровнем автоматизации. Автоматический контроль может управлять позиционированием роликов, параметрами формования, последовательностями операций и настройками производства, помогая улучшить повторяемость и уменьшить вмешательство оператора.
В зависимости от модели машины и области применения, дополнительные конфигурации включают гидравлические верхние опоры, гидравлические боковые опоры, автоматические платформы подачи, устройства конусной гибки, конфигурации горячей прокатки и специализированные рабочие валки. Эти опции могут улучшить поддержку плиты, стабильность формовки, обработку материалов и технологические возможности для требовательных приложений.
Опциональное обновление IoT включает мониторинг давления пилота. Оповещения выдаются, если давление падает более чем на 2 бара в течение более 5 минут (что указывает на потенциальную неисправность уплотнения). Флаг прогнозируемого обслуживания за 2-3 недели до запланированной замены клапана.
| Аксессуар | Функция / Спецификация | Приложение |
|---|---|---|
| Гидравлическая верхняя поддержка | Максимальный диаметр опоры: 16 м; грузоподъемность: 150 тонн | Поддерживает крупные диаметры и тяжелые оболочки во время прокатки, улучшая стабильность формирования |
| Гидравлическая боковая поддержка | Обеспечивает боковую поддержку для оболочек большого диаметра и снижает прогиб пластины | Предотвращает прогибание и отклонение пластины, улучшая точность прокатки |
| Платформа автоматического кормления | Автоматическая платформа для кормления с моторным приводом и настраиваемой длиной | Обеспечивает загрузку и подачу длинных и тяжелых пластин |
| Конфигурация горячей прокатки | Предназначено для высокотемпературной формовки плит; рабочая температура до 1000°C | Подходит для горячей прокатки, включая нержавеющую сталь и другие материалы, поддающиеся формовке при нагреве. |
| Устройство для гибки конусов | Специальное устройство для формования конических пластин | Обеспечивает точную прокатку конических оболочек и конических компонентов |
| Рабочие рулоны | Опционально закаленные и прецизионно-шлифованные рабочие валки; кованые валки 60CrMnMo доступны для моделей горячей прокатки | Индивидуальные рулонные материалы и обработка поверхности в соответствии с требованиями материала и формовки |