


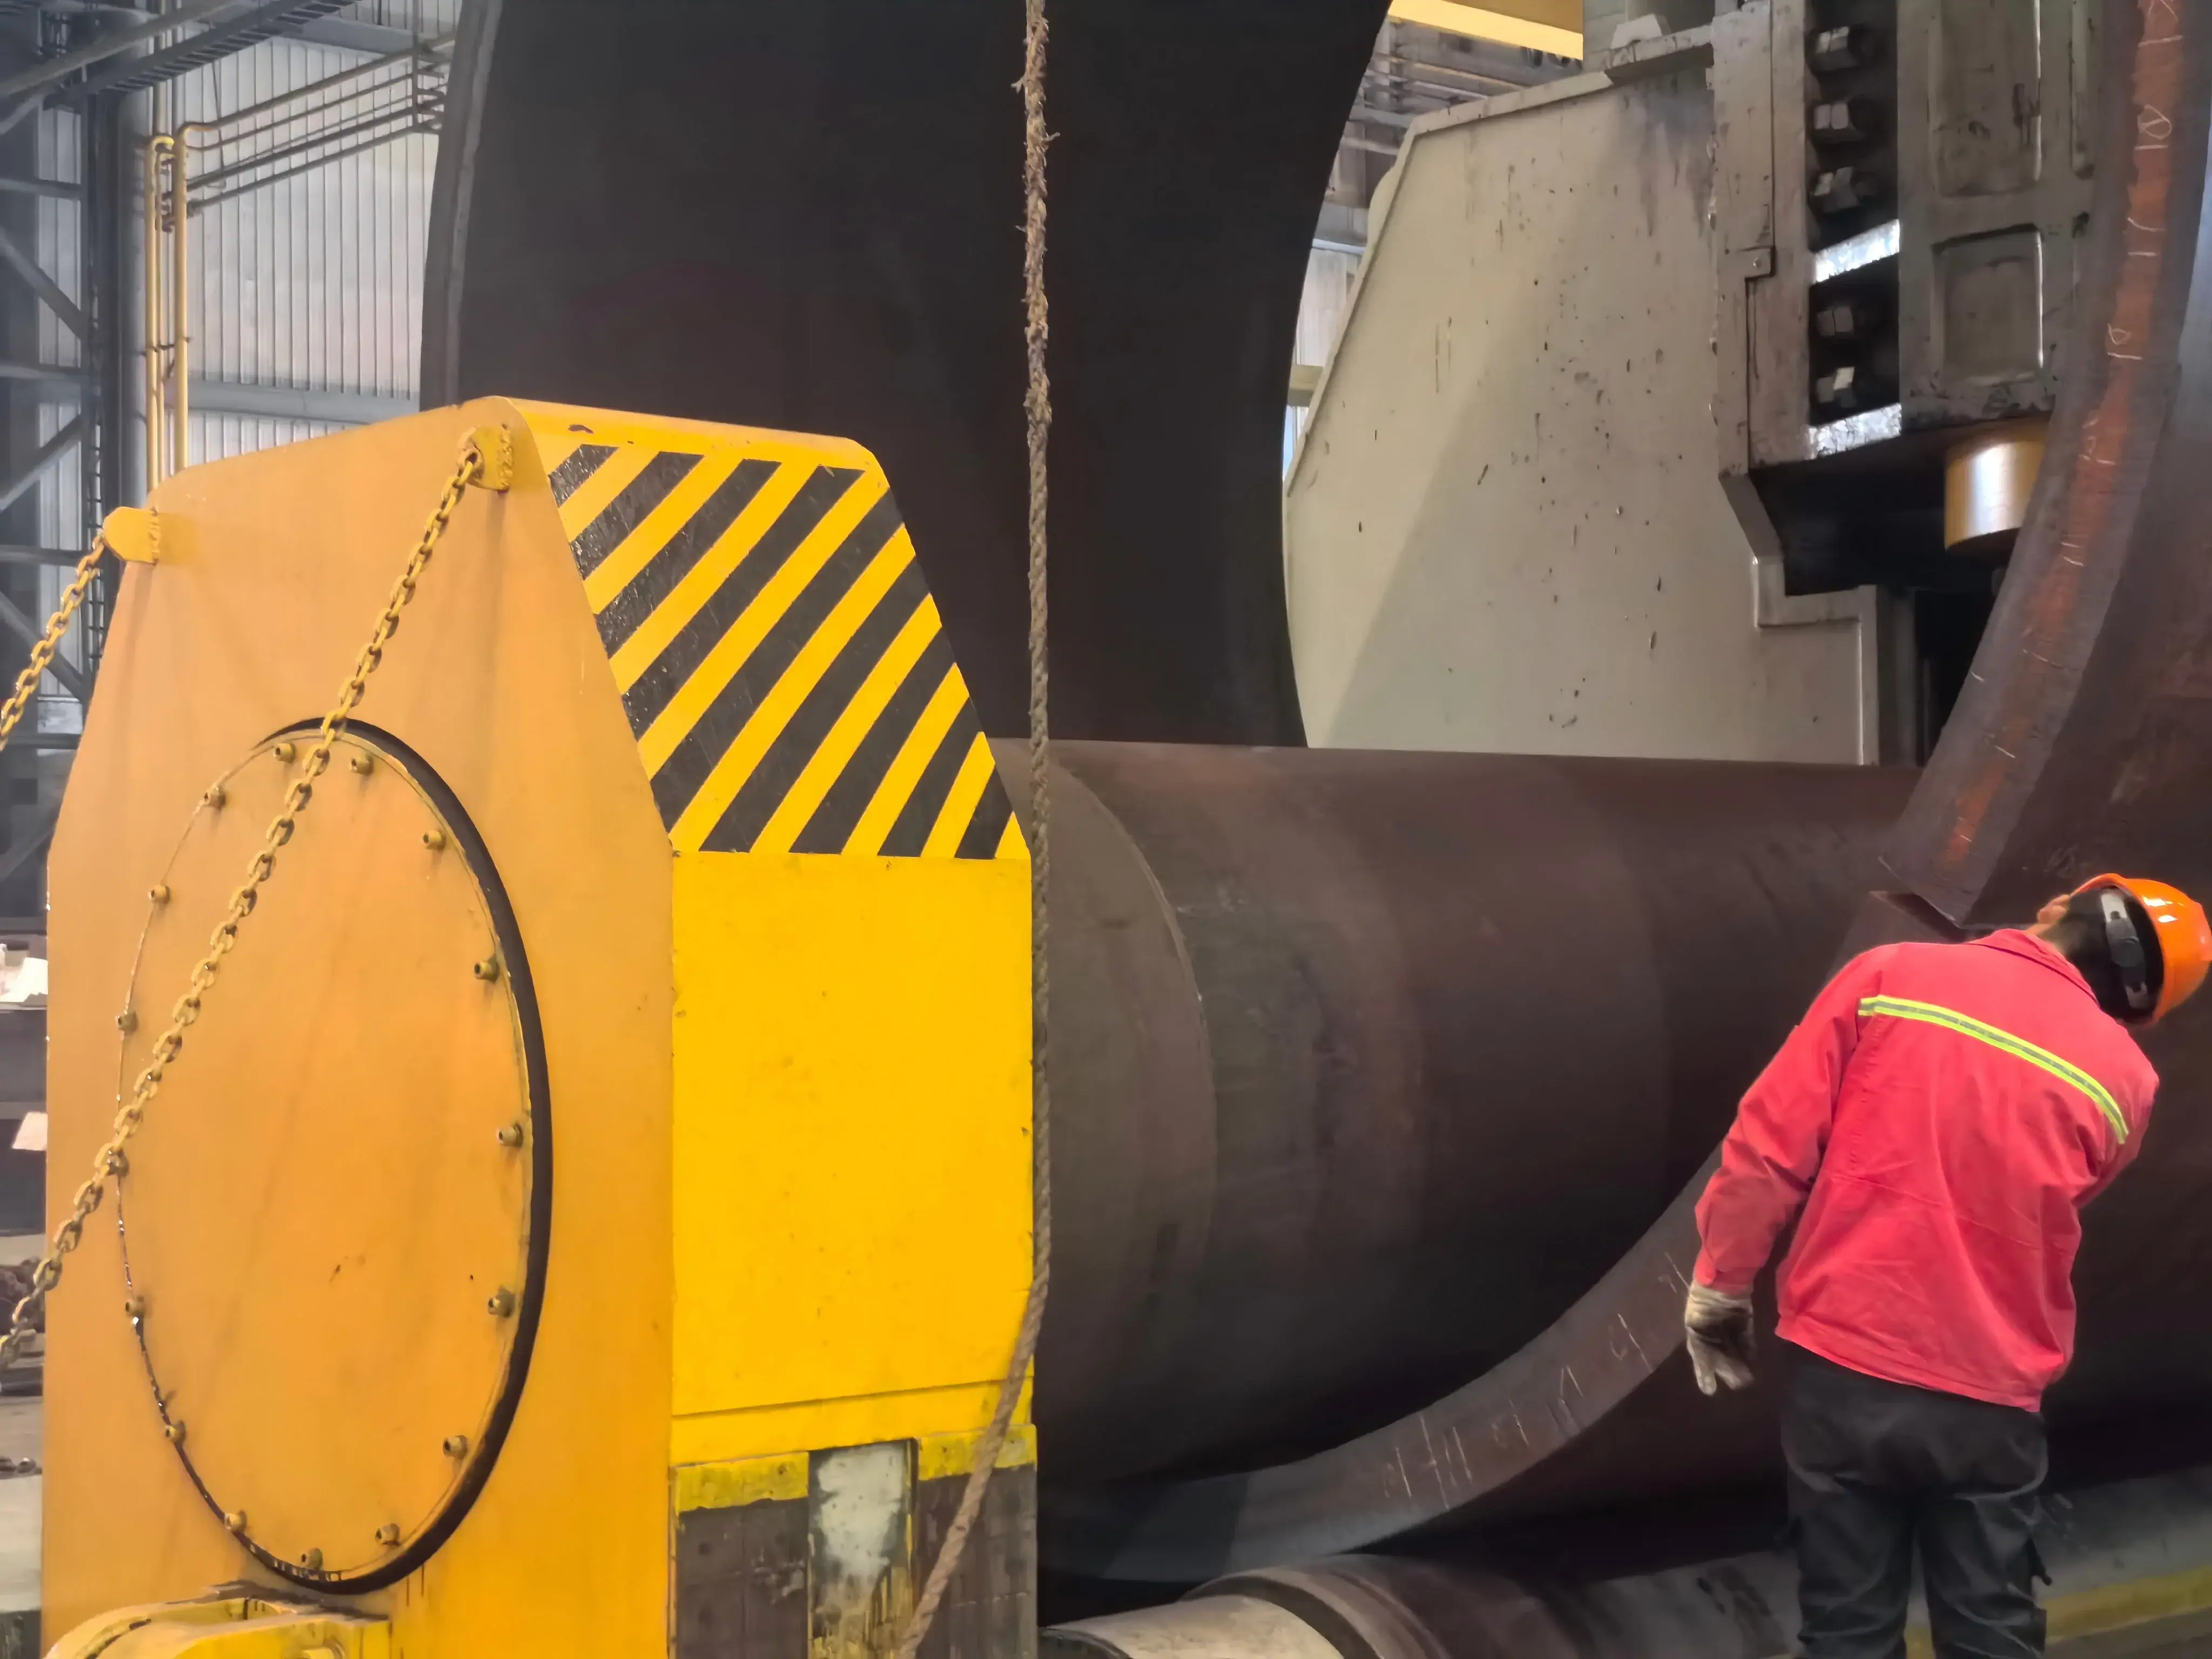
Гидравлический цилиндр установлен внутри рамы машины, избегая царапин штока поршня от стали при прокатке толстых плит. Оба верхних и нижних гидравлических цилиндра работают без штоковой полости. Меньше высоконапорных уплотнительных деталей, более длительный срок службы при непрерывном серийном производстве сосудов давления.
Специально разработанное редукционное устройство для конусной прокатки, установленное на открывающейся опорной базе. Система ЧПУ динамически регулирует угол наклона верхнего ролика. Может изготавливать конические оболочки малого диаметра с большим углом конуса, которые не могут быть реализованы обычными машинами для прокатки листов. Идеально подходит для переходных конических секций сосудов под давлением.
Эксклюзивный модуль гидравлического контроля предварительной разгрузки, соответствующий детектору давления и системе CNC. Обеспечивает стабильное снижение давления после прокатки под большой нагрузкой, предотвращает упругую деформацию стальных плит, избегает сдвига заготовки и удара воды в гидравлические трубопроводы. Гарантирует точность круглости цилиндров сосудов давления.
Реал-тайм отображение гидравлического давления, рабочего статуса мотора и данных о перемещении на сенсорном экране. Несколько функций тревоги: тревога перегрузки, тревога температуры масла, напоминание о лимите. Удобно для стандартизированного управления производством на заводах сосудов давления.
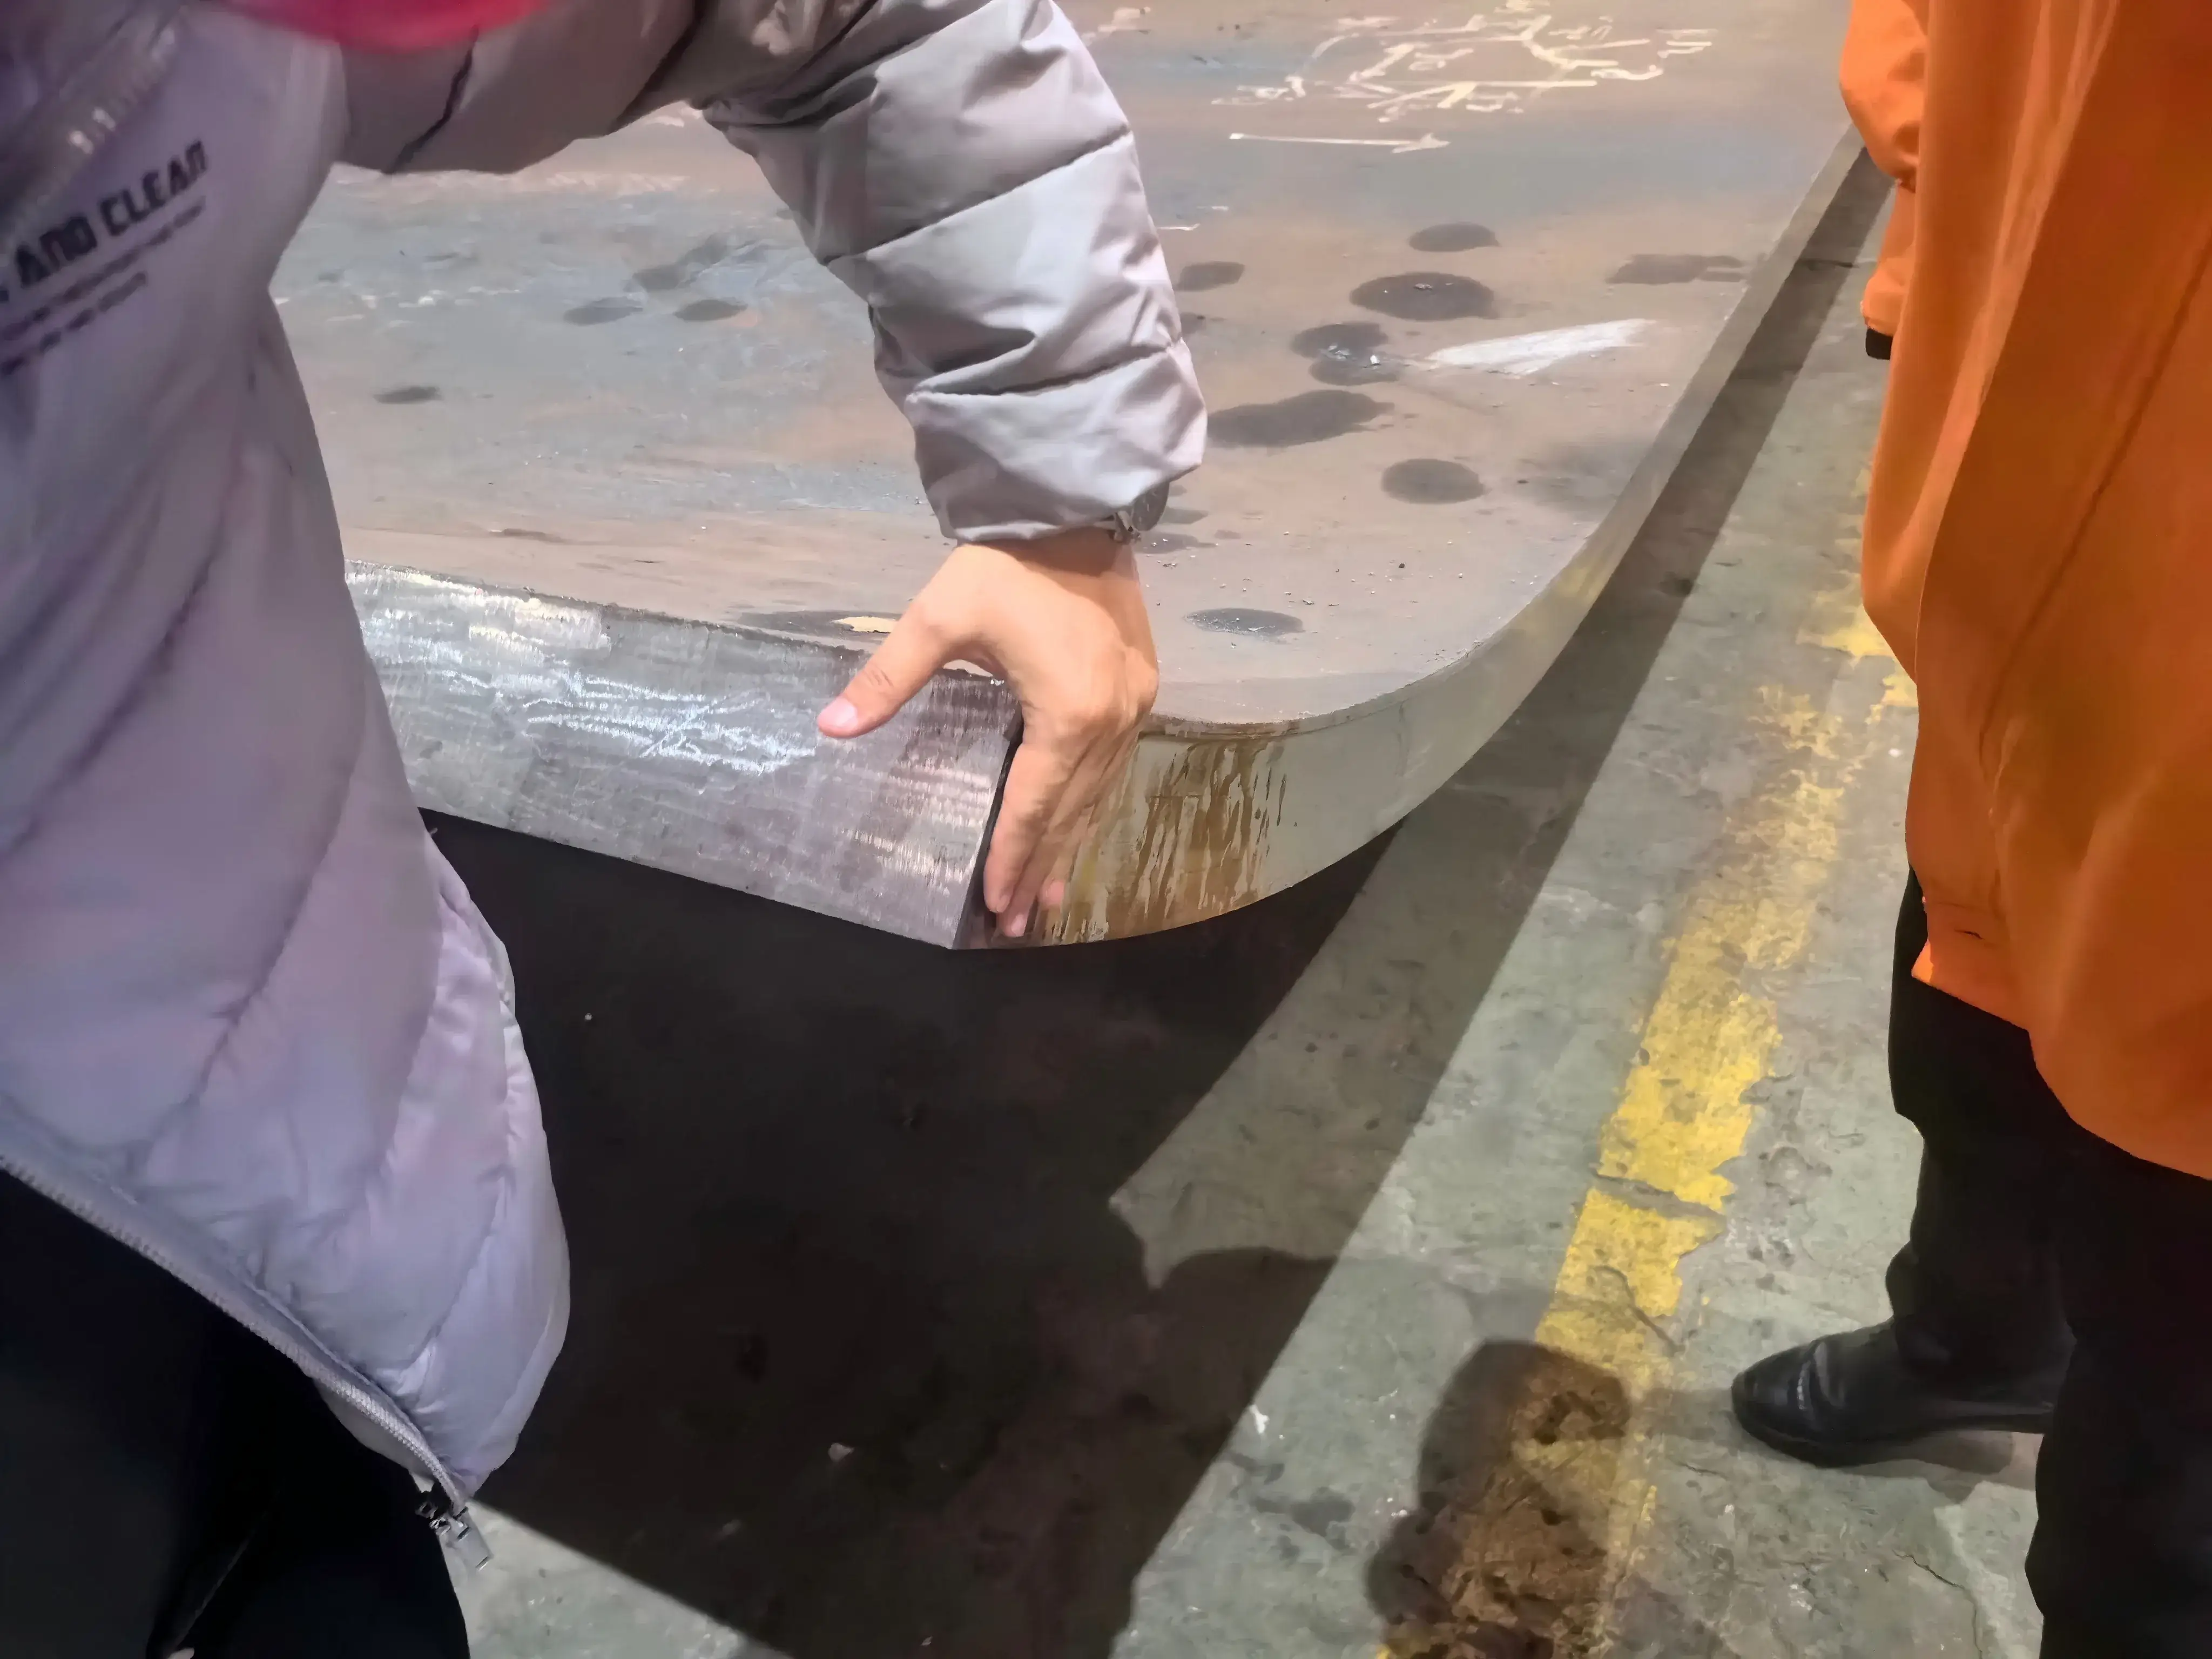
Доступная максимальная толщина прокатки до 270 мм, эффективная ширина прокатки 3000~4000 мм. Подходит для сплавной стали, листов для котлов, используемых в нефтехимическом оборудовании, энергососудах давления.
Сайт EZHONG с 1958 года профессионально разрабатывает и производит оборудование для прокатки листов. Мы предлагаем индивидуальные решения для гибки тяжелых валов для заводов по производству сосудов давления по всему миру, с полными международными сертификатами и полным послесбытовым обслуживанием.
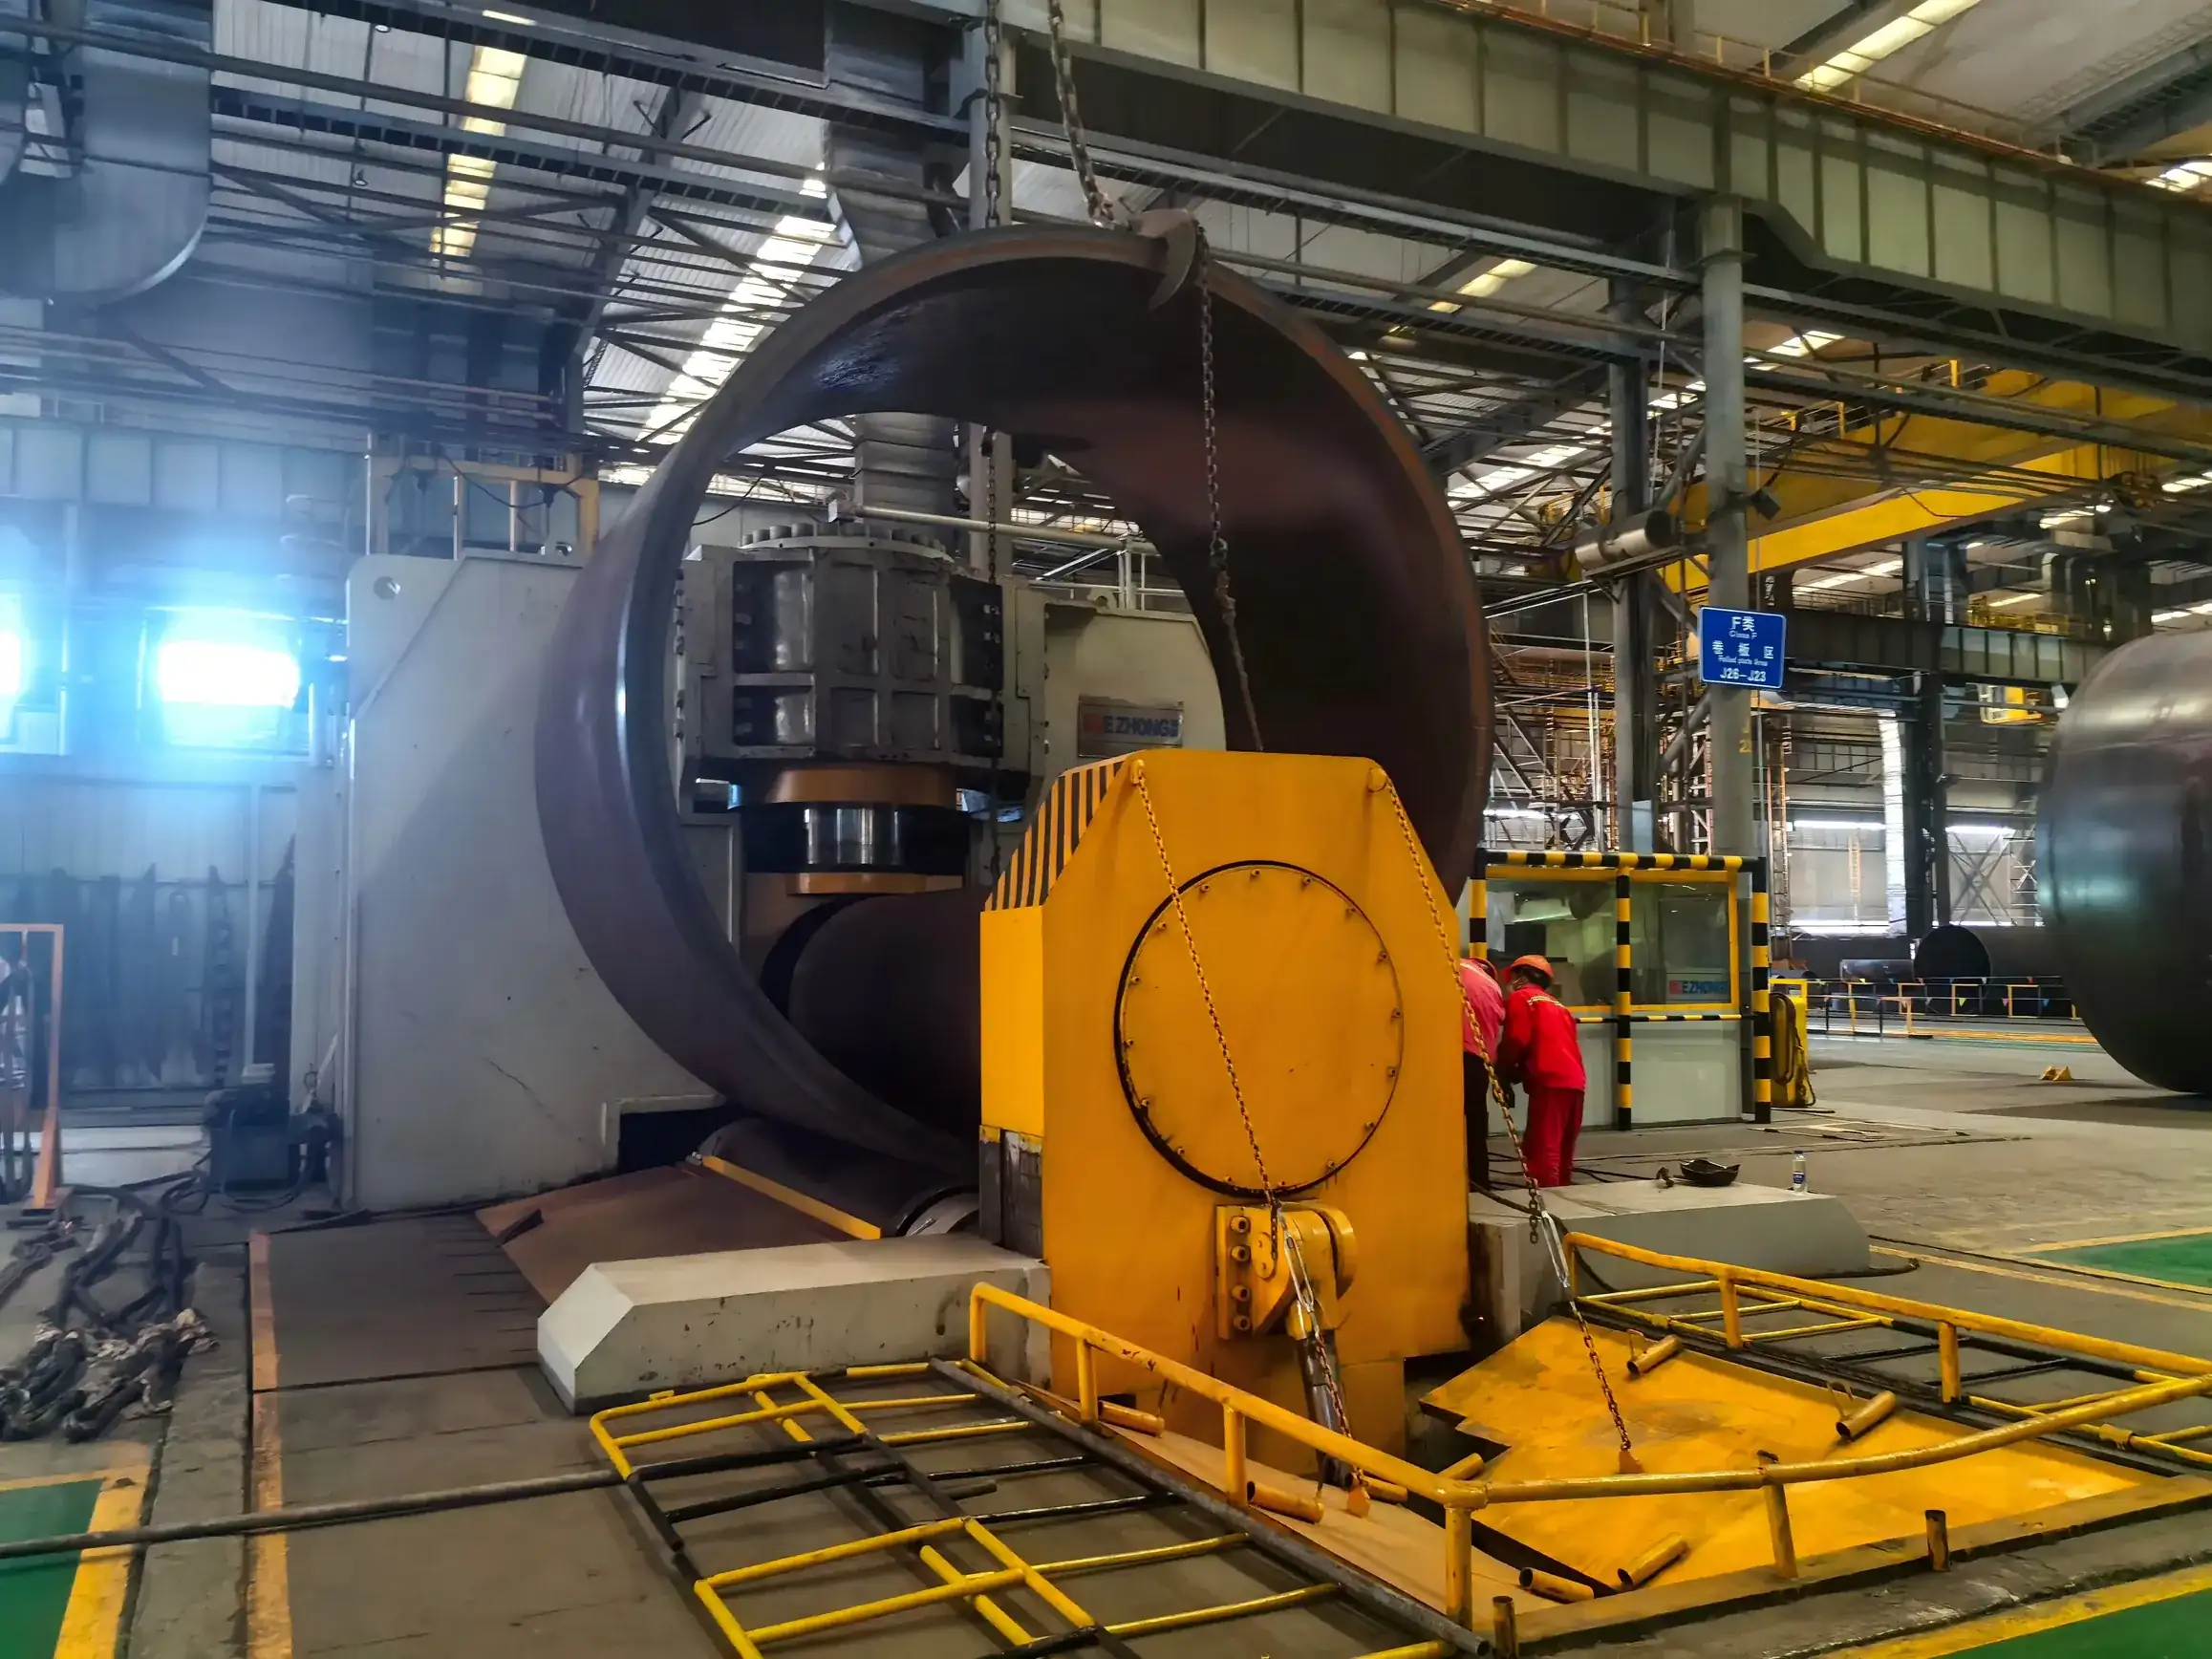
Наша горизонтально-регулируемая трехвалковая машина для гибки листов использует асимметричную компоновку роликов: верхний ролик приводится гидравлически, два нижних ролика перемещаются горизонтально. Все три рабочих ролика являются основными ведущими роликами, приводимыми гидравлическими моторами и планетарными редукторами.
Функции безопасности:Фиксированная операционная консоль и пульт дистанционного управления по желанию, с системой блокировки безопасности для работы на производстве
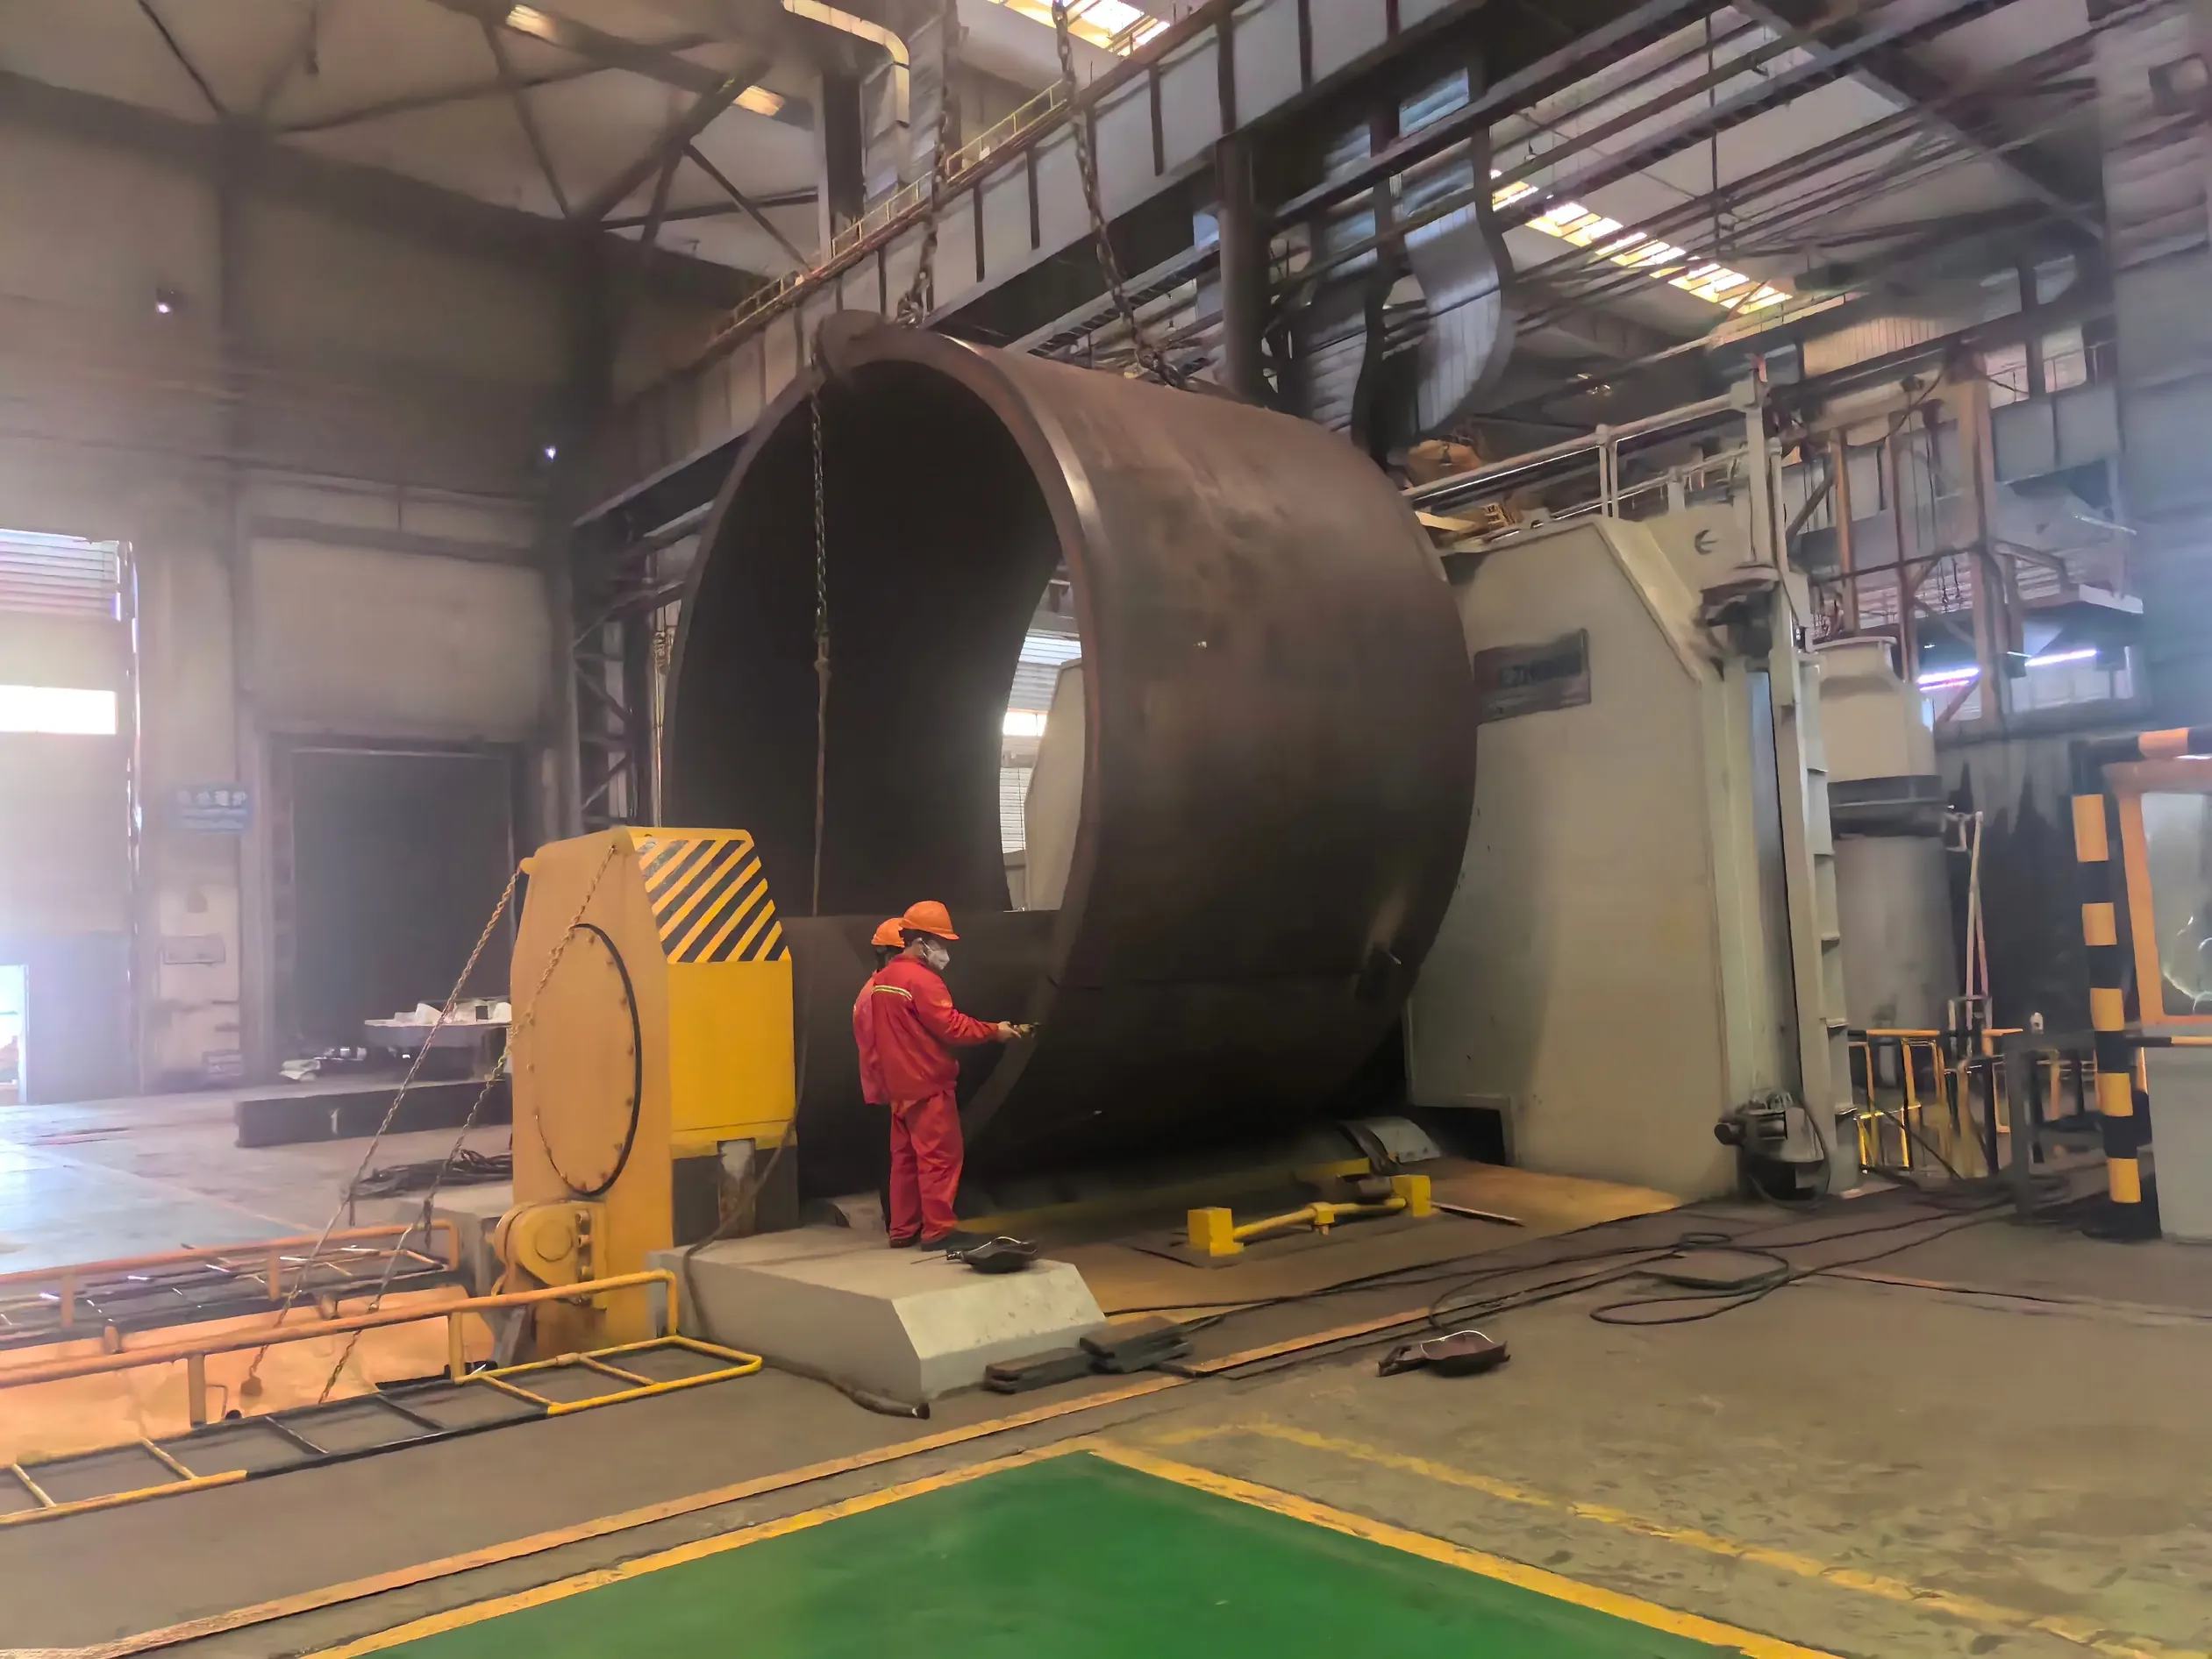
Гидравлический цилиндр установлен внутри рамы машины, избегая повреждения штока поршня, вызванного стальной окалиной при прокатке толстых листов. Верхний и нижний гидравлические цилиндры работают без полости штока, уменьшая количество деталей высокого давления и продлевая срок службы.
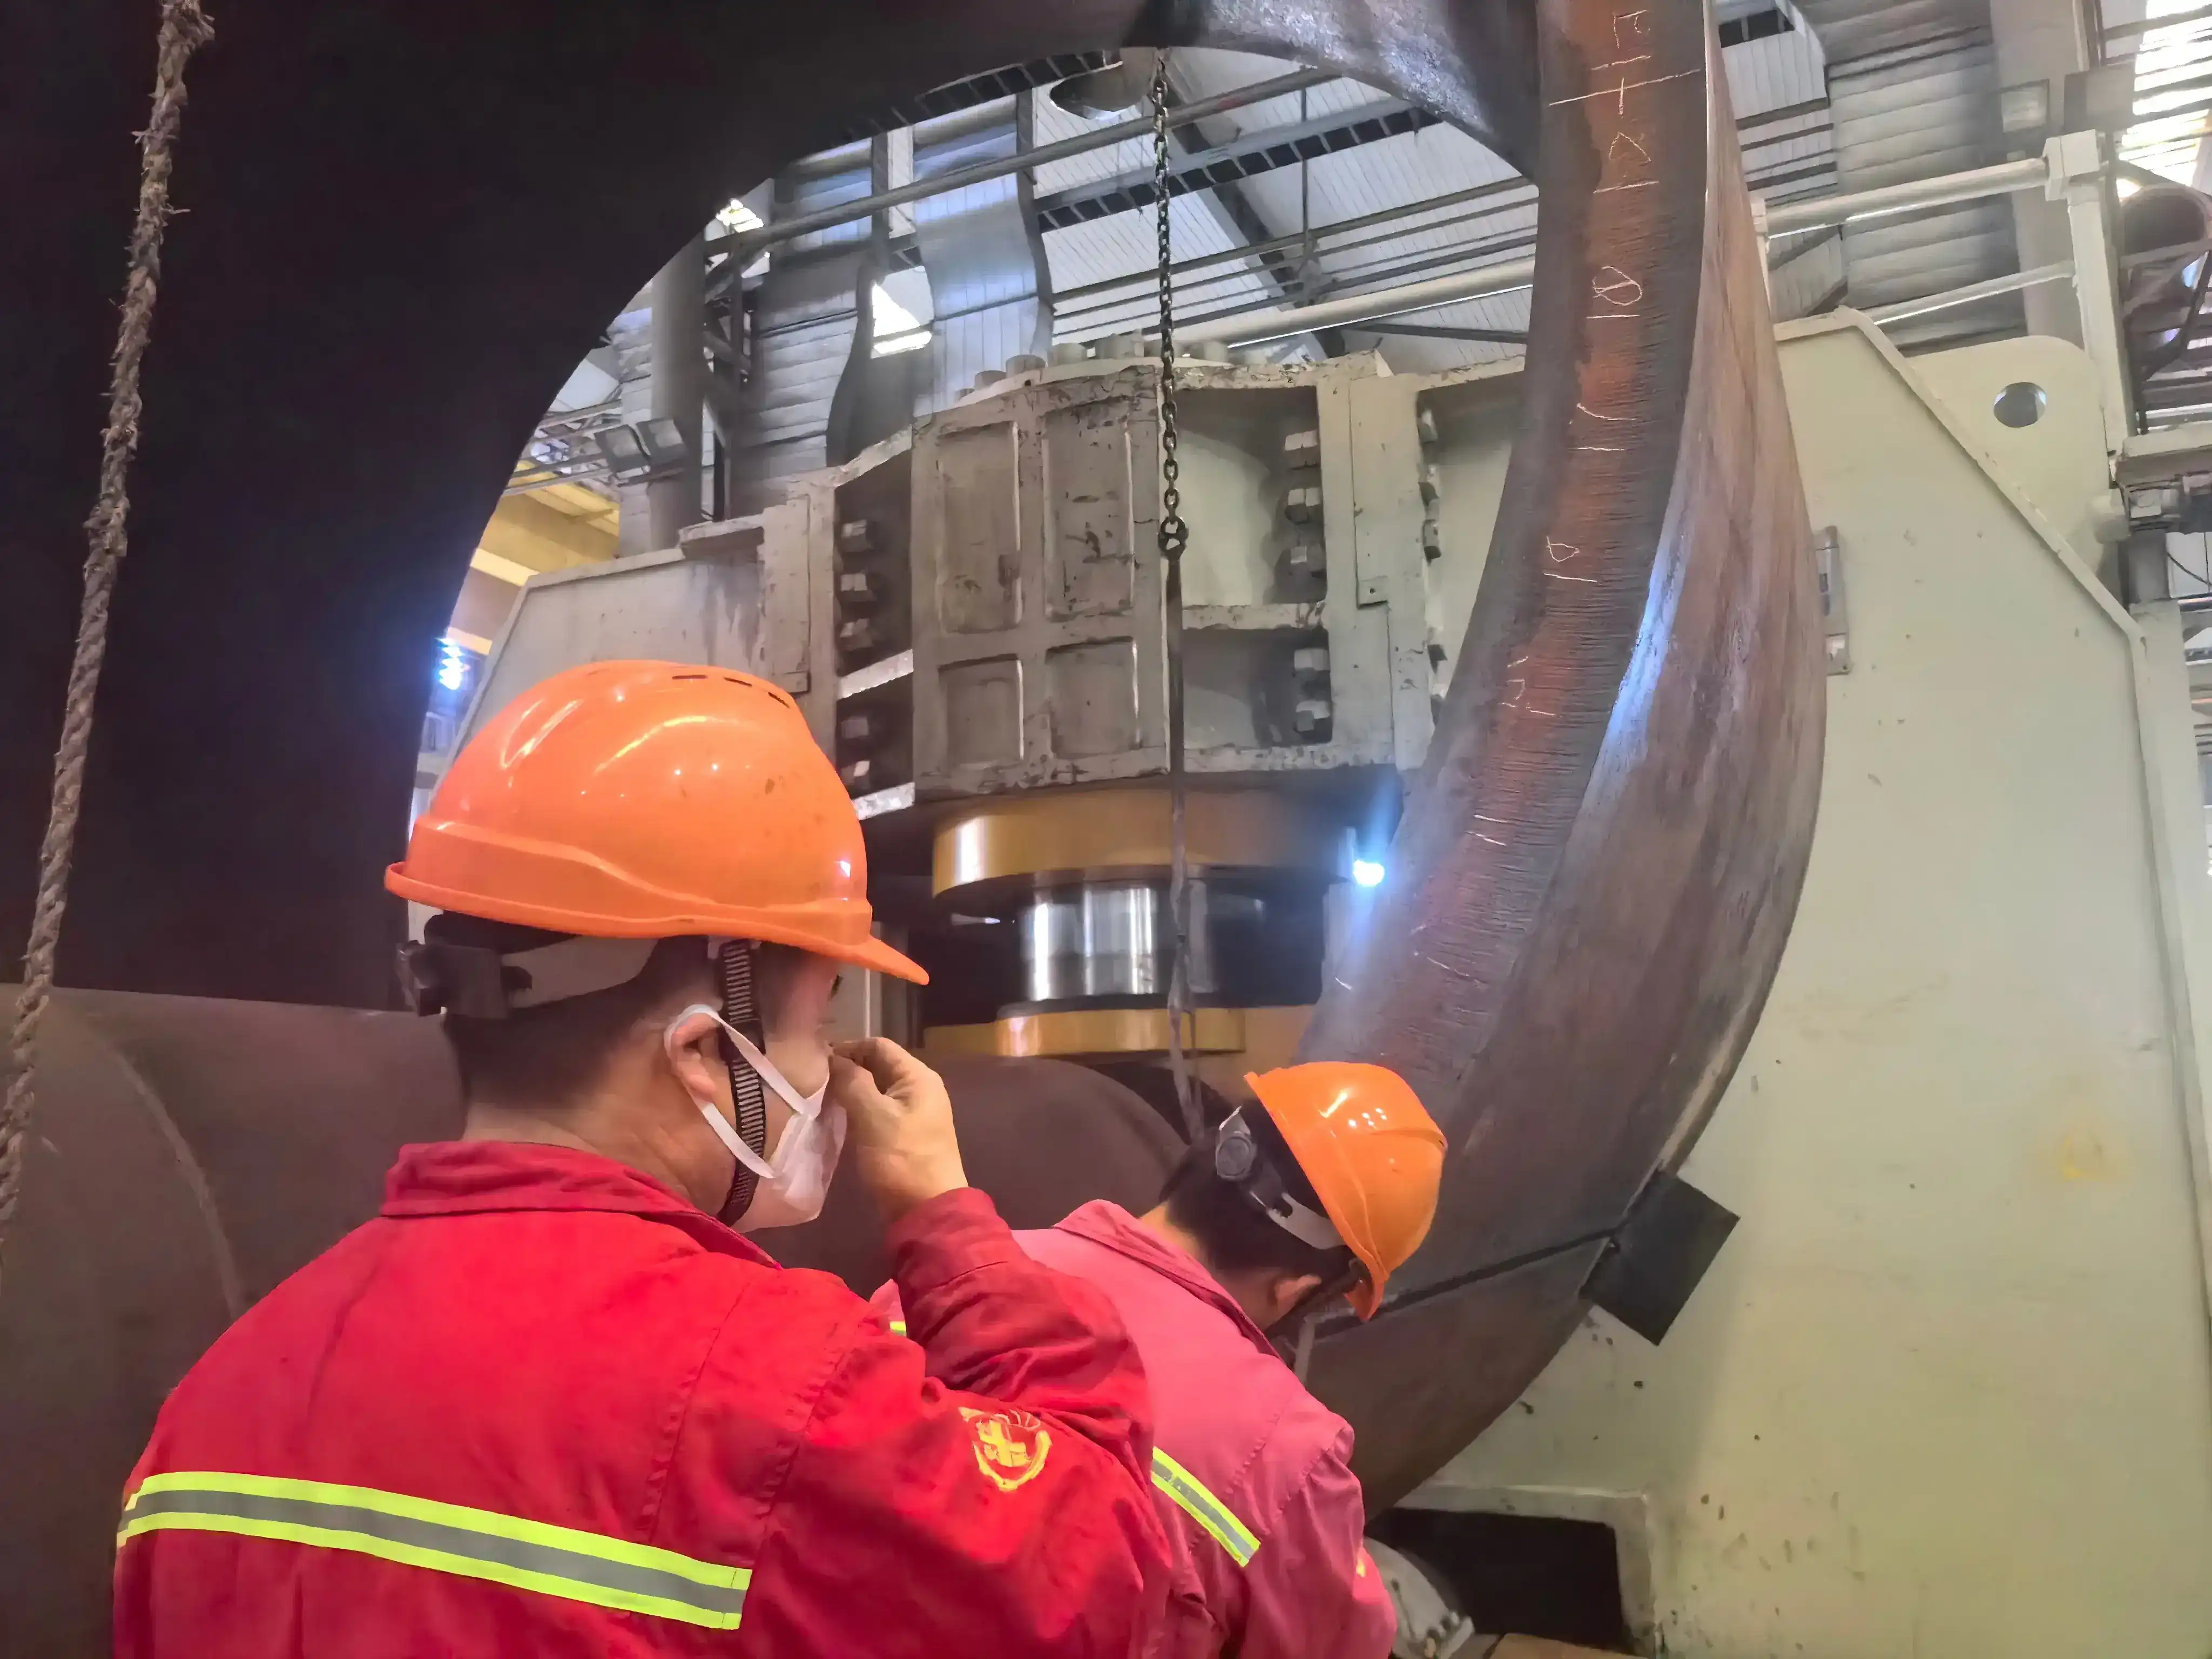
Специально разработанное редукторное устройство для конической прокатки, установленное на открывающейся опорной плите. Система ЧПУ динамически регулирует угол наклона верхнего ролика. Может изготавливать конические оболочки малого диаметра с большим углом конуса, которые невозможно реализовать на обычных машинах для прокатки листов.
Эксклюзивный гидравлический модуль предварительной разгрузки соответствует датчику давления и системе ЧПУ. Обеспечивает стабильное снижение давления после тяжелой прокатки, предотвращает пружинение стальной плиты, избегает смещения заготовки и гидравлического удара воды в гидравлических трубопроводах.
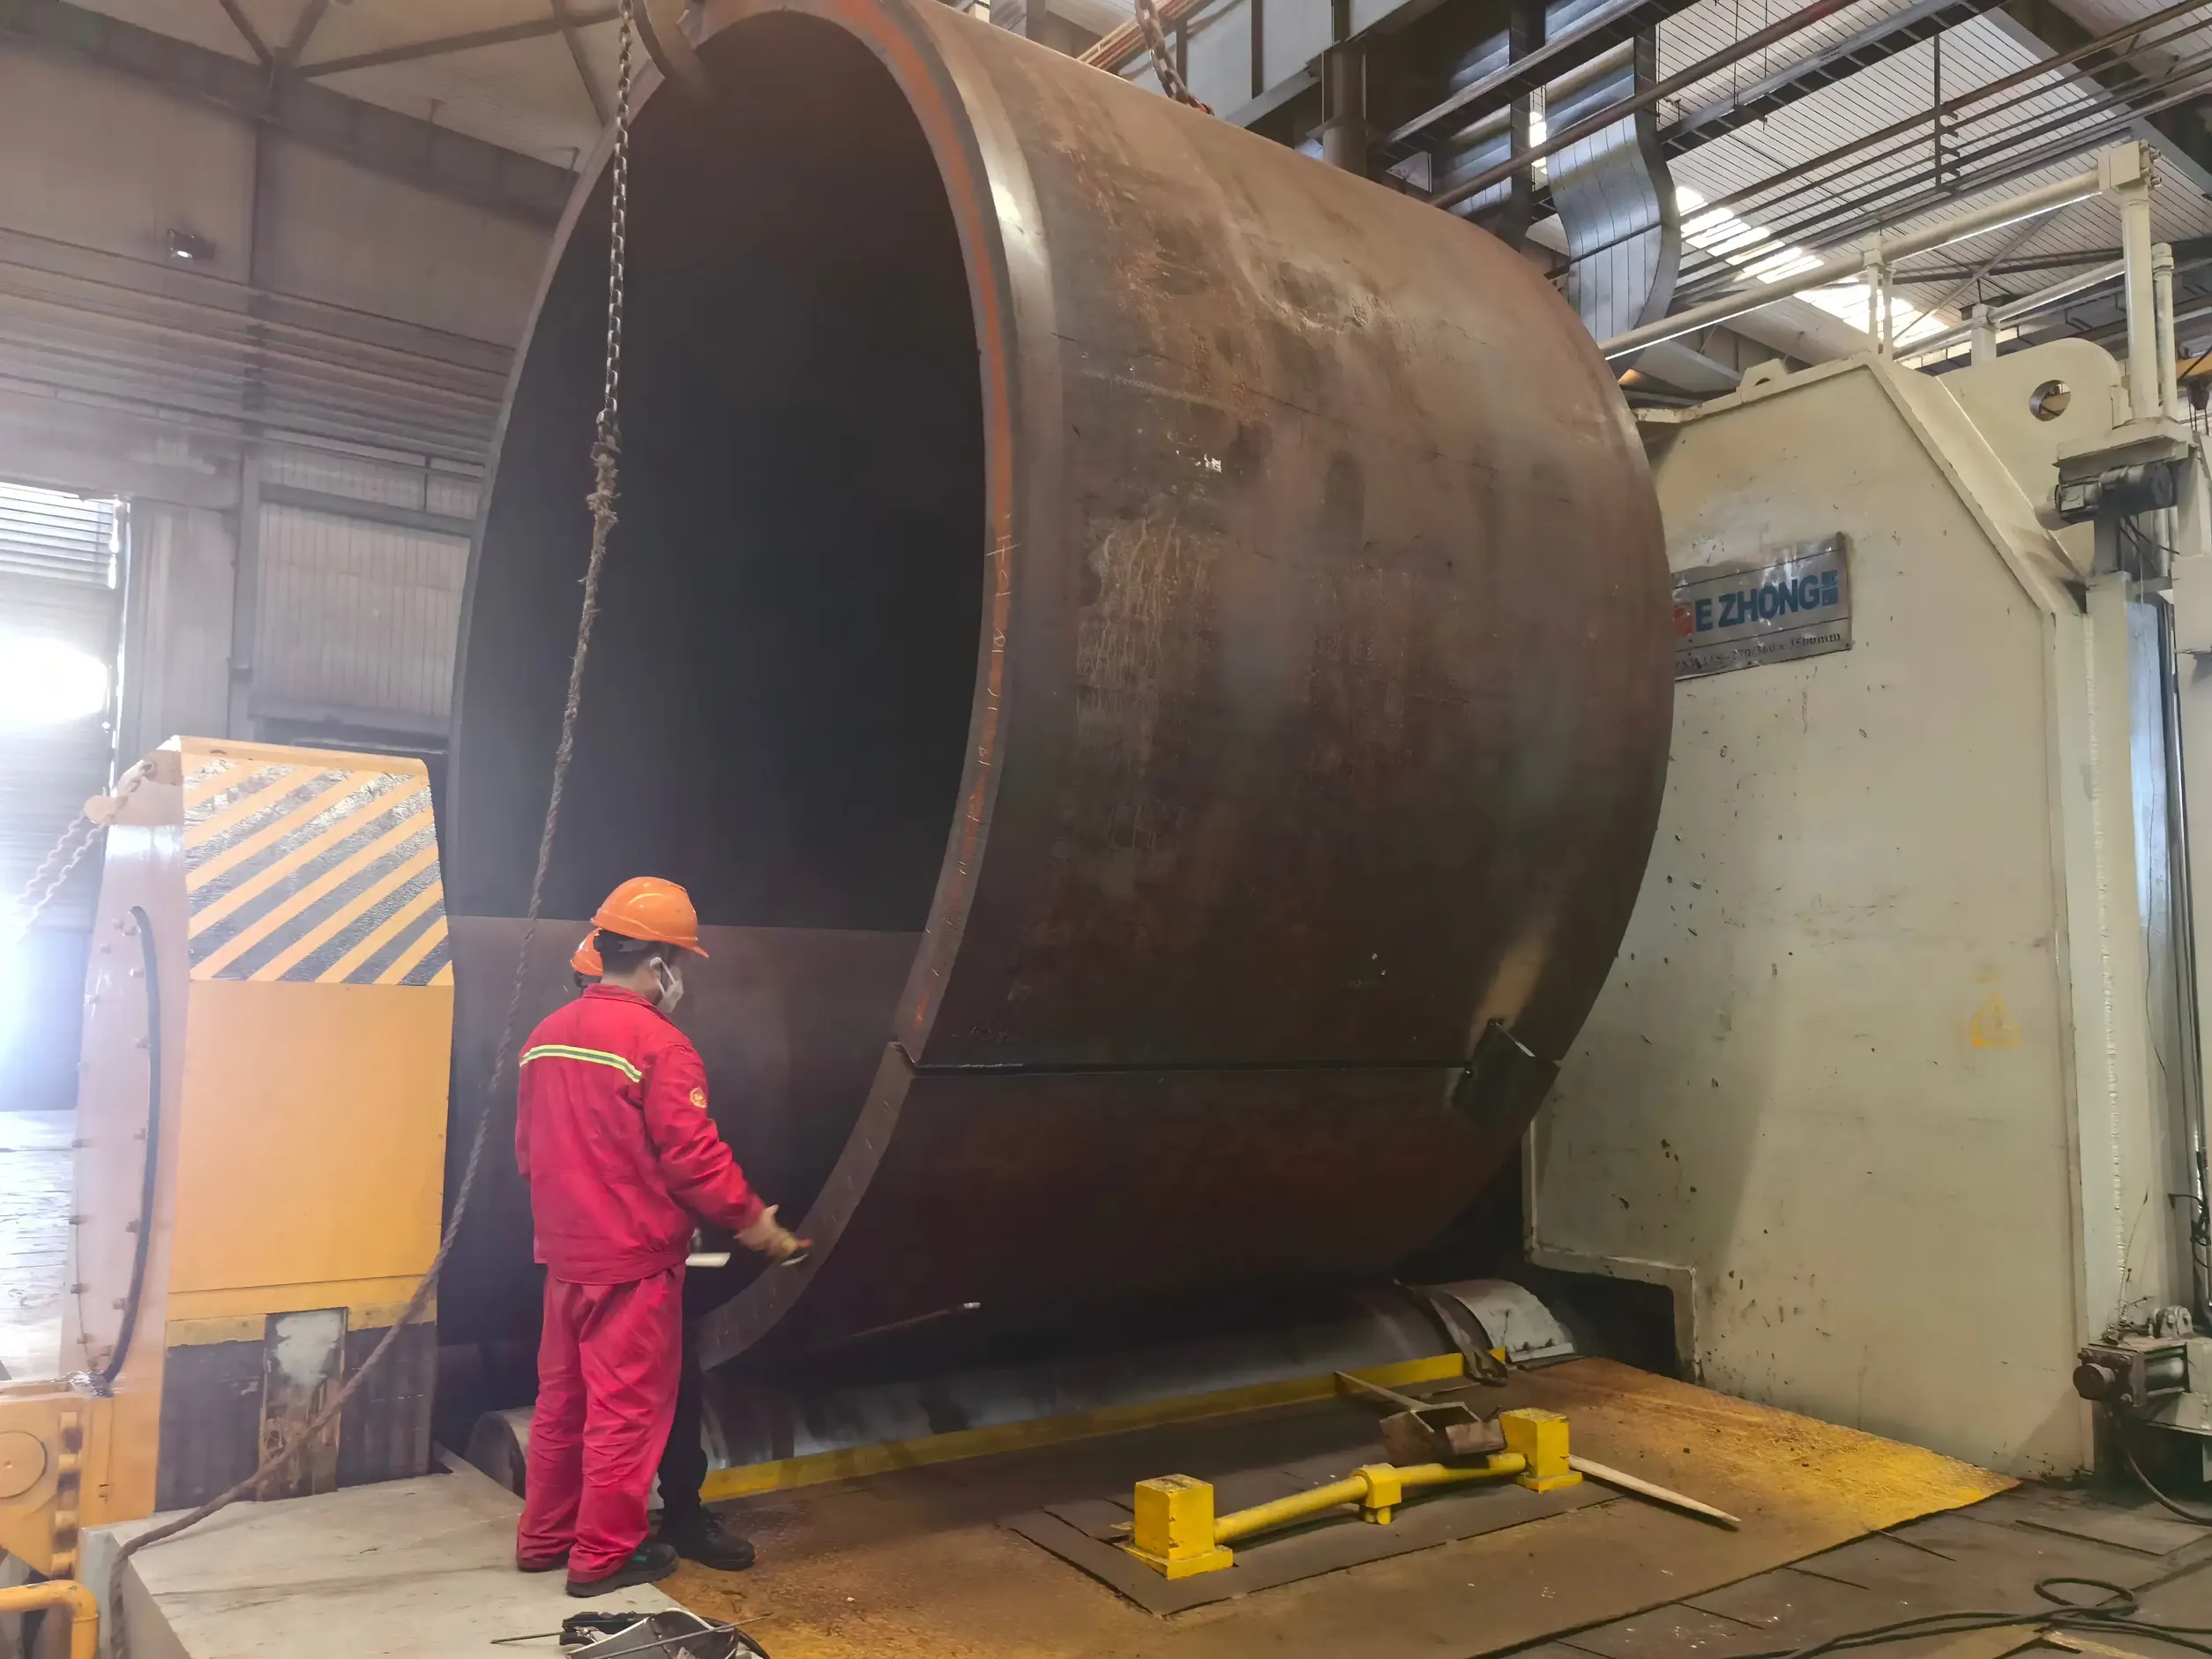
Реал-тайм отображение гидравлического давления, состояния двигателя и данных перемещения на сенсорном экране. Множественные функции сигнализации для стандартизированного управления производством заводов сосудов под давлением.
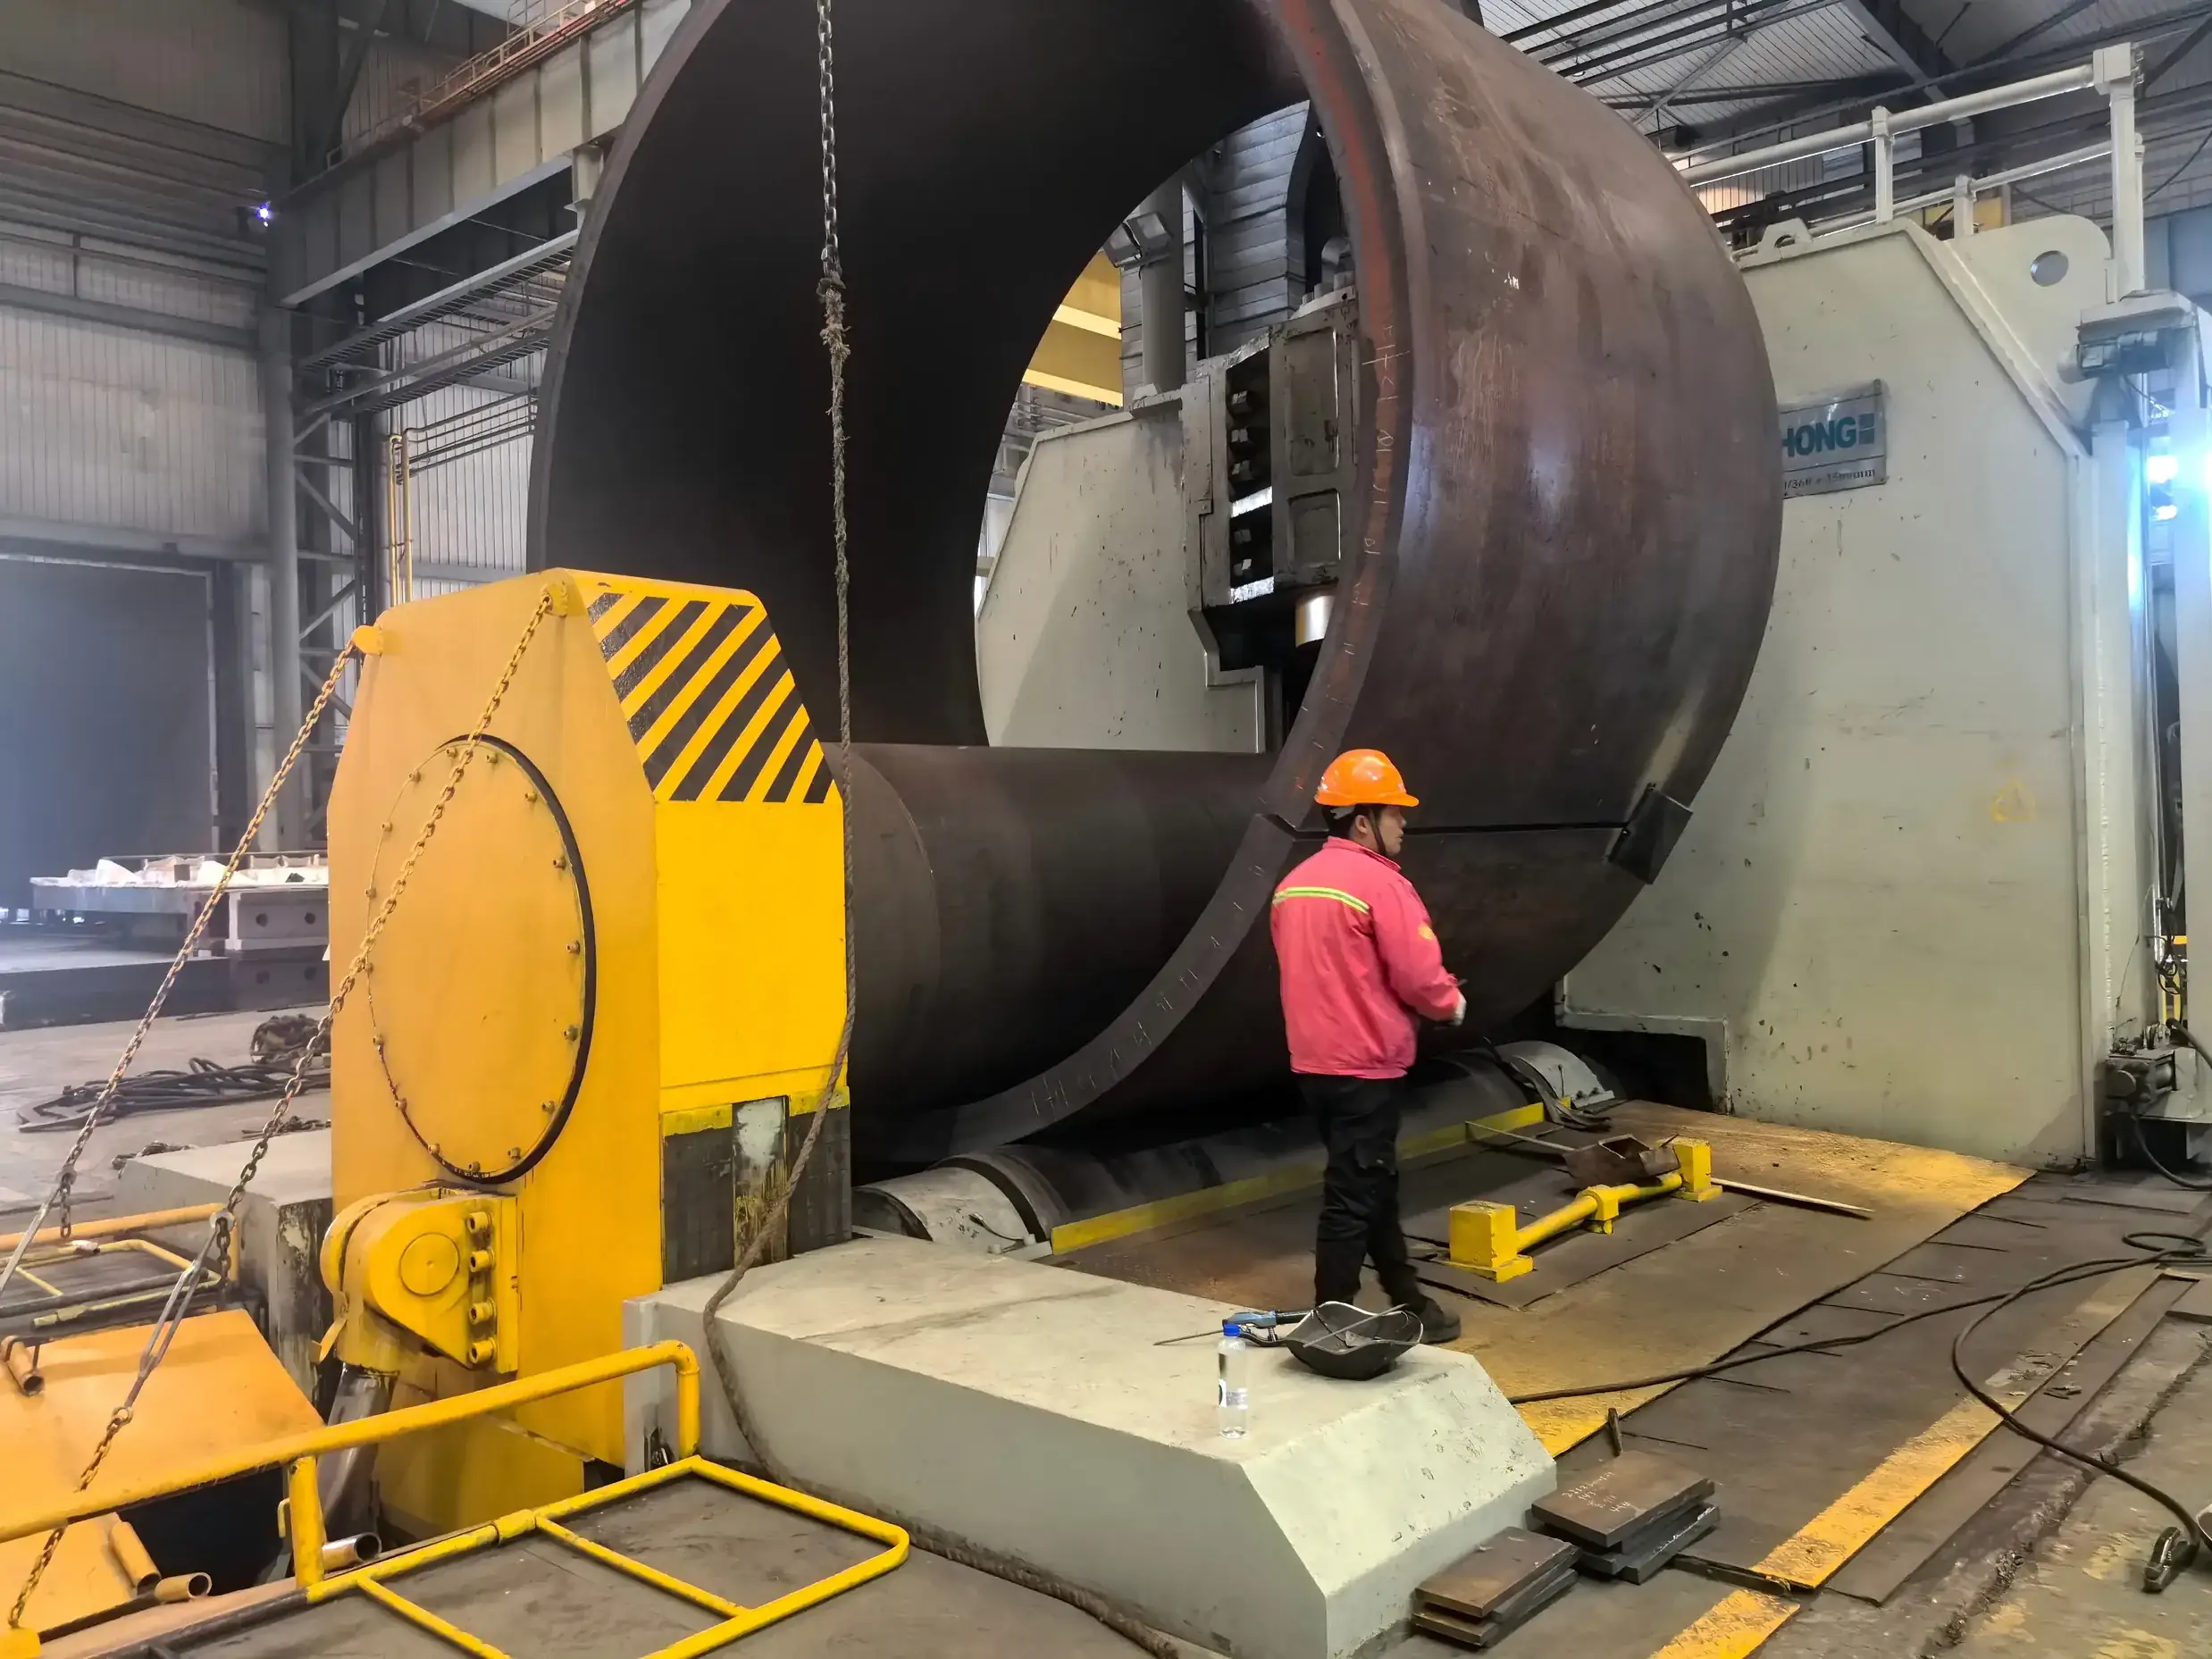
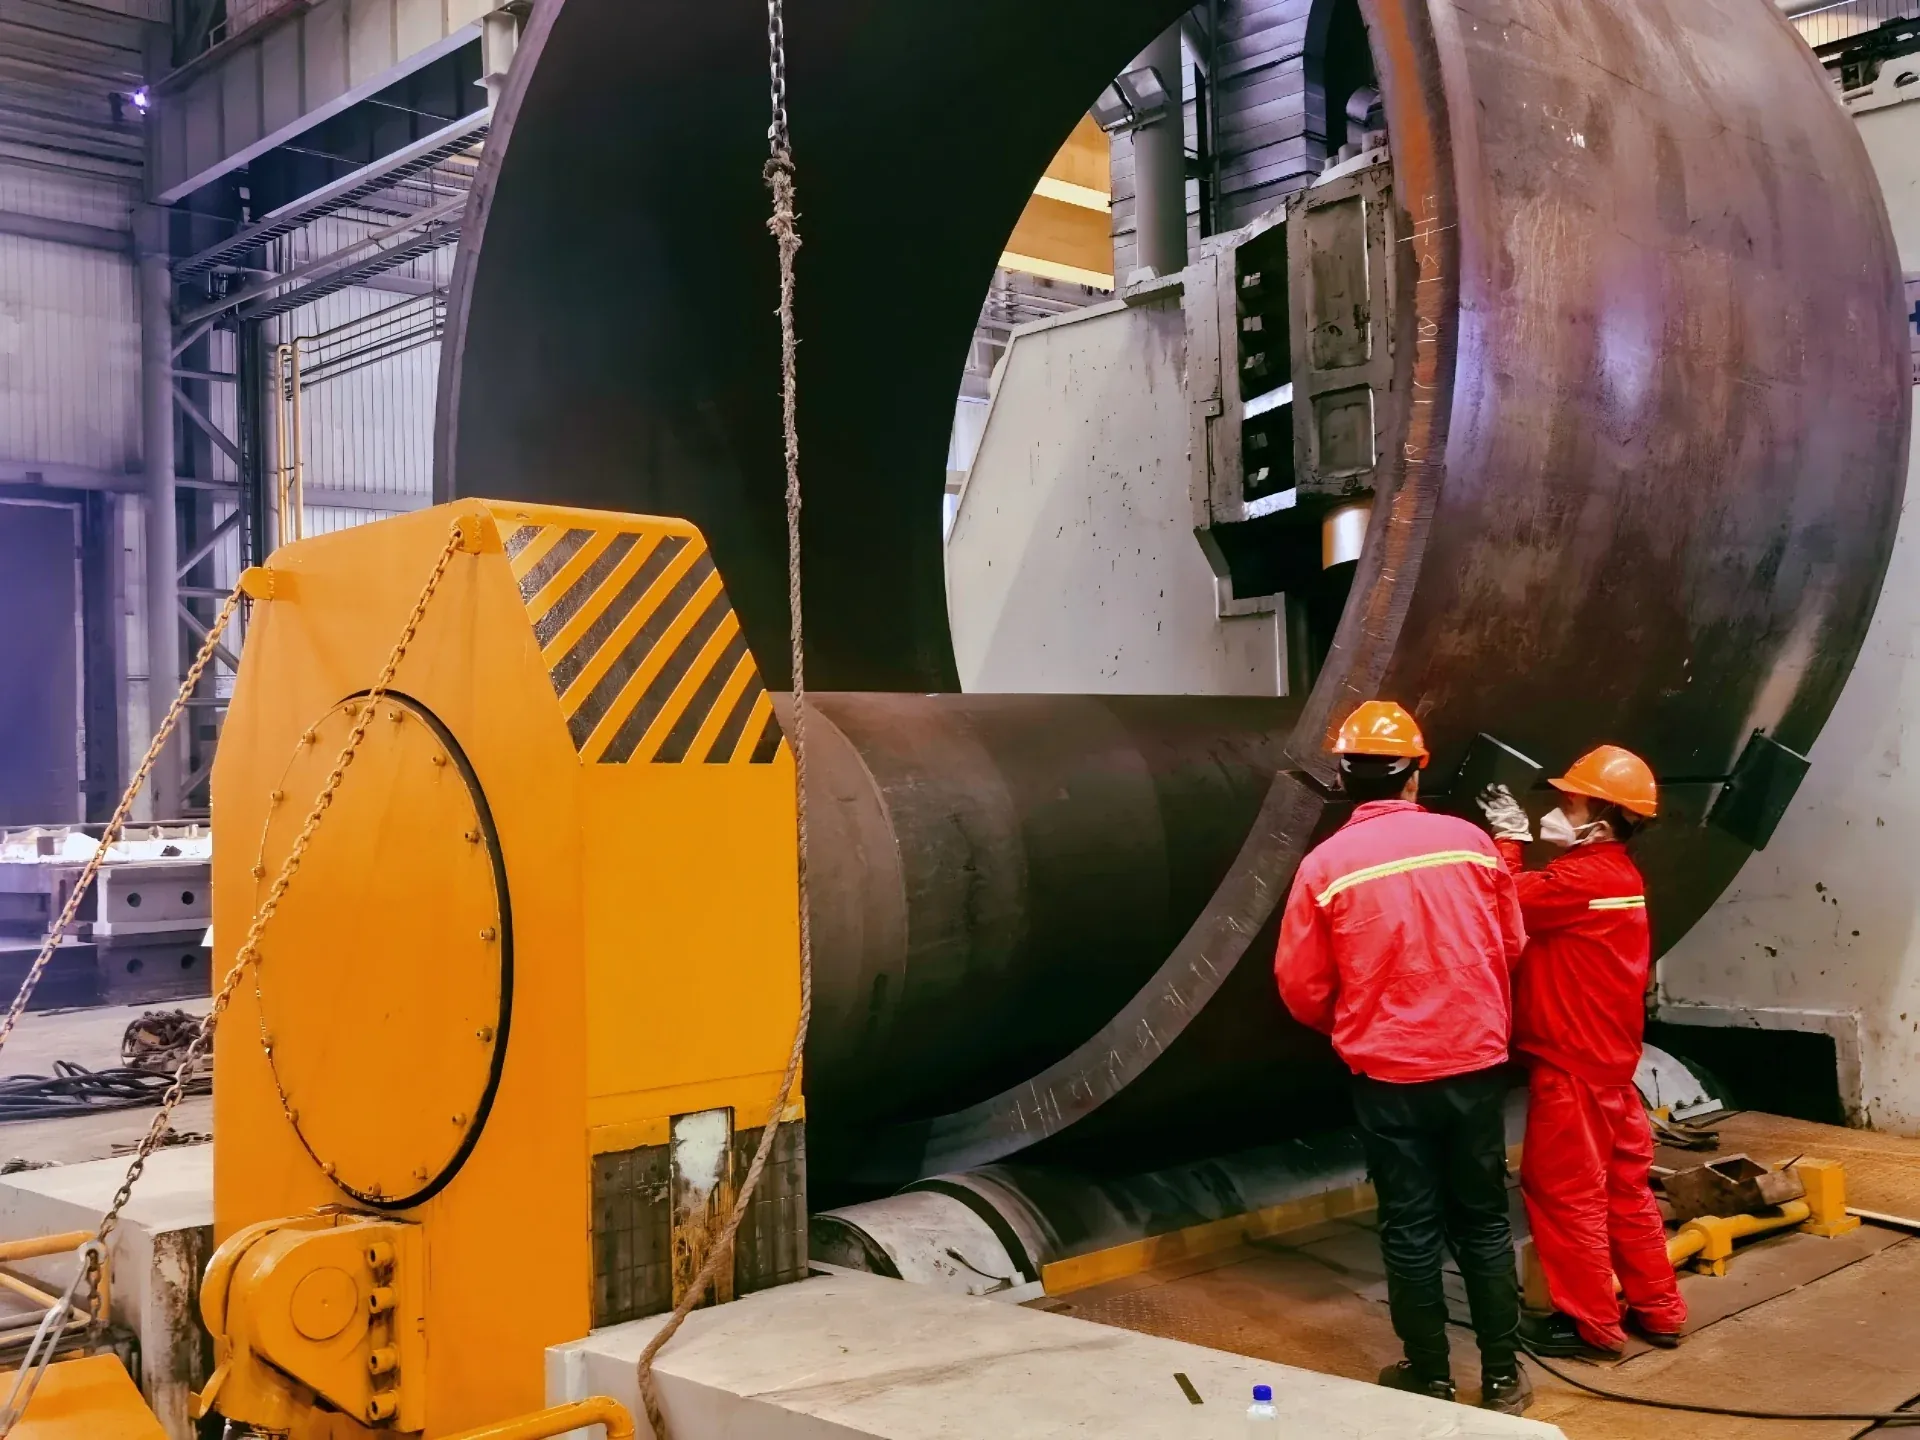
Верхний ролик приводится от гидравлики, два нижних ролика выполняют горизонтальное движение. Все три рабочих ролика являются основными ведущими роликами, приводимыми от гидравлических двигателей и планетарных редукторов.
Прямое соединение между планетарным приводным узлом и валом ролика значительно снижает потери мощности, улучшая эффективность при прокатке толстых листов.
Установлен гидравлический механизм поворота и гидравлическое устройство баланса для быстрой разгрузки готовых цилиндрических заготовок. Встроенный цилиндрический дизайн защищает от стальной окалины.
Компьютерный контроль подъема верхнего ролика с точностью синхронизации ±0.2 мм. Фиксированная операционная консоль, опциональный пульт дистанционного управления, система межблокировок безопасности для работы на производстве.
| Параметр | Спецификация |
|---|---|
| Максимальная толщина прокатки | 270 мм |
| Эффективная ширина прокатки | 3600 мм |
| Точность синхронизации подъема верхнего ролика | ±0.2 мм |
| Приводная система | Гидравлический привод с полным тройным приводом |
| Метод разгрузки | Гидравлическая поворотная рама для разгрузки |
| Система управления | Управление с замкнутым контуром CNC |
Ответьте на несколько быстрых вопросов, чтобы мы рекомендовали наиболее подходящий станок для гибки плит для вашего приложения.
Формирование толстостенных цилиндров из тяжелых плит для сосудов давления нефтехимической промышленности, толщина до 270 мм, точность круглости обеспечивается синхронизацией CNC.
Конические оболочки малого диаметра с большим углом скоса и переходные секции переменного диаметра для изготовления конических сосудов давления.
Прецизионная прокатка секций труб теплообменников с точностью синхронизации ±0.2 мм для сопряжения фланцев.
Формовка корпуса резервуара с высокой точностью предварительной гибки для сборки, подходящая для применения в энергетическом оборудовании.
Обработка легированной стали и котельных листов для нефтехимического оборудования, энергетических сосудов под давлением и оборудования под давлением в новых энергоносителях.
Формовка тяжелых стальных конструкций и металлургических компонентов, подходящая для заводов по производству сосудов под давлением и предприятий по производству котлов по всему миру.
Клиент:TWC (Zhangjiagang Chemical Machinery Co., Ltd.), ведущая компания в области проектирования и изготовления сосудов под давлением.
Решение:Куплено EZHONG EZW11S-270×3600 гидравлический станок для прокатки листового металла.
Результат:Тяжелая листогибочная машина выполняет формирование толстолистных цилиндров для сосудов под давлением в нефтехимической промышленности. Стабильные показатели работы, высокая точность прокатки эффективно повышают производительность производства и коэффициент годности изделий.
Применение:Формирование цилиндра из толстолистового металла для нефтехимических сосудов под давлением
The content/button text to translate is not provided in your query (it appears to be incomplete or cut off). Please provide the specific text you want translated to Russian, and I'll output it in the requested JSON format.EZW11S-270×3600 машина для прокатки листов с полным гидравлическим приводом
Результат:Стабильная работа с высокой точностью прокатки, эффективно повышает производительность производства и коэффициент годности изделий.
Вызов:Малого диаметра, с большим углом конуса конические оболочки трудно формировать обычными машинами.
Решение:Динамическое регулирование угла наклона верхнего ролика CNC с выделенным конусным устройством для снижения качения.
Результат:Успешно изготовлены переходные конусные секции для сосудов давления с гладкой поверхностью перехода
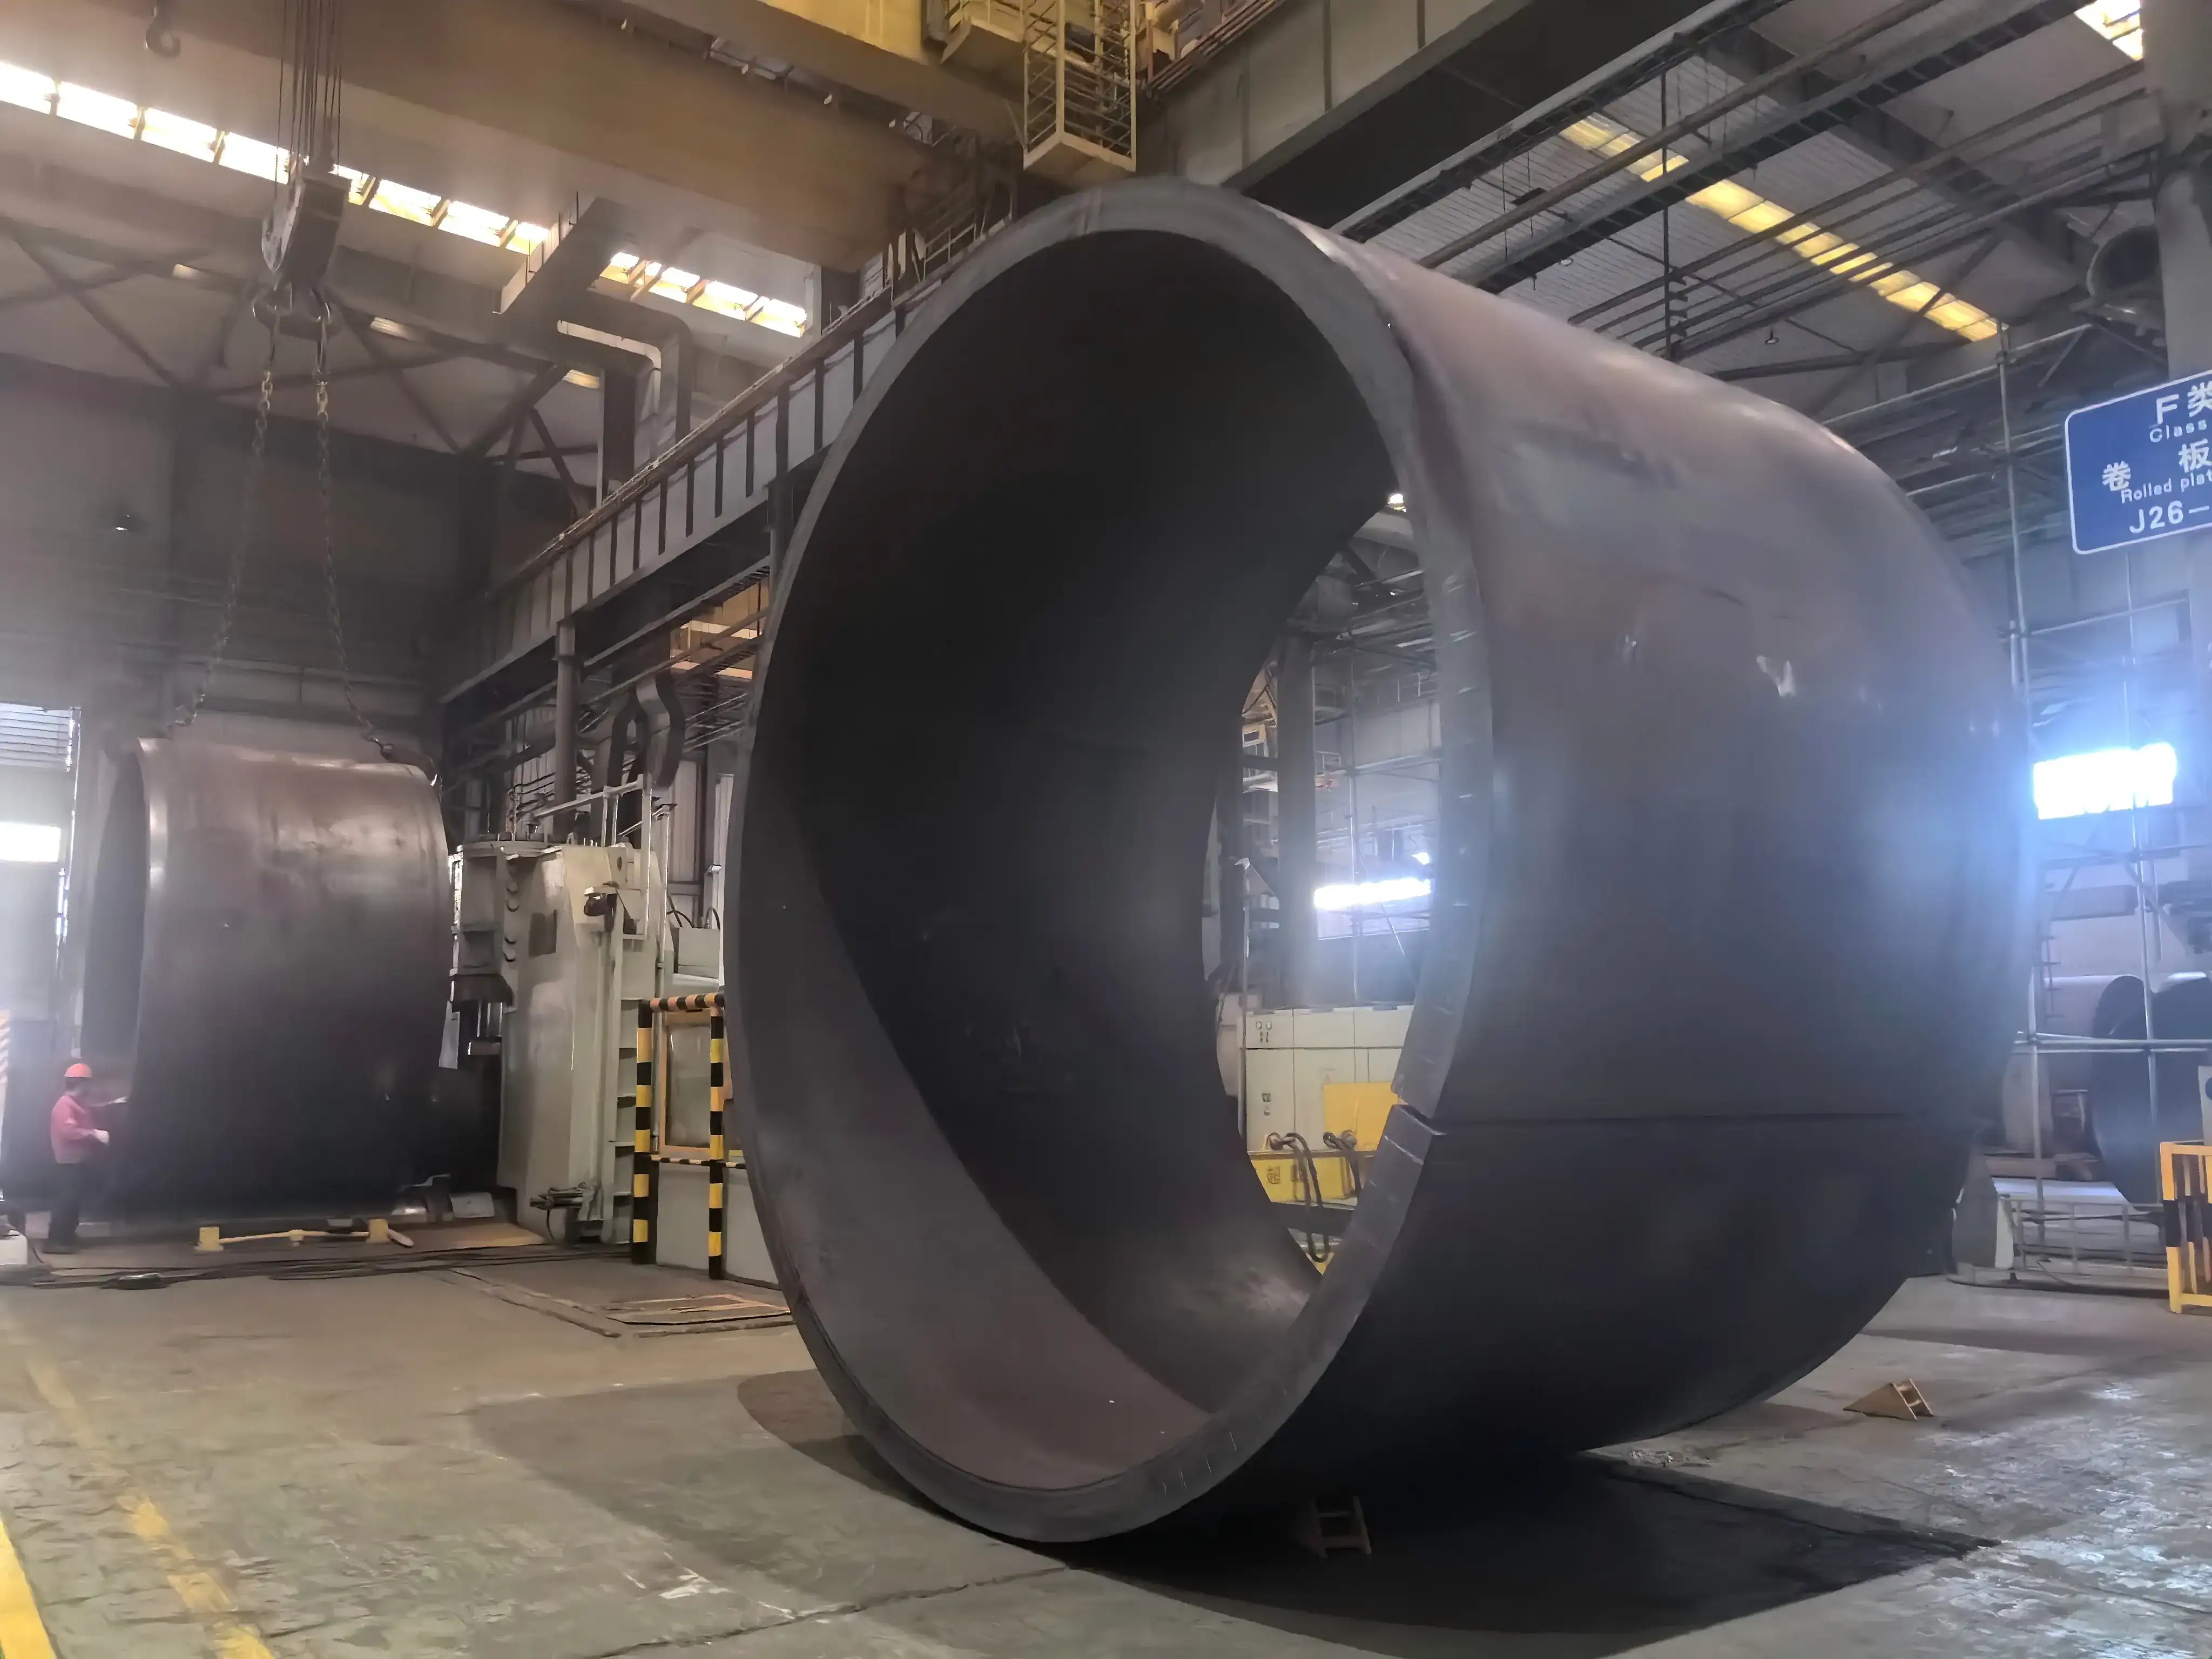
Вызов:Пружина стальной плиты после прокатки под тяжелой нагрузкой привела к выходу диаметра за допуск
Решение:Эксклюзивный гидравлический модуль предразгрузки с детекцией давления и системой CNC
Результат:Стабильная разгрузка под давлением, предотвратила прогиб, обеспечила точность круглости цилиндров сосудов давления
Базовая модель EZW11S-270×3600 поддерживает максимальную толщину прокатки 270 мм, с эффективной шириной прокатки 3600 мм. Подходит для легированной стали и плит для котлов, используемых в оборудовании нефтехимической промышленности и энергетических сосудов давления
Подъем верхнего ролика контролируется компьютером с автоматическим выравниванием, обеспечивая точность синхронизации ±0.2 мм. Система замкнутого цикла управления CNC обеспечивает единообразное качество гибки по всей ширине плиты
Да. На открытой опорной базе установлен специальное устройство для уменьшения конусной прокатки. Система ЧПУ динамически корректирует угол наклона верхнего ролика, что позволяет изготавливать конические оболочки малого диаметра с большим углом развала, которые невозможно реализовать на обычных машинах для прокатки листов. Идеально для переходных конических секций сосудов под давлением.
Исключительный модуль управления гидравлической предварительной разгрузкой соответствует обнаружению давления и системе ЧПУ. Он обеспечивает стабильное снижение давления после прокатки под тяжелой нагрузкой, предотвращает упругую деформацию стальной плиты, избегает смещения заготовки и устраняет удар водного молота по гидравлическим трубопроводам, обеспечивая точность круглости цилиндров сосудов под давлением.
TWC (Zhangjiagang Chemical Machinery Co., Ltd.), ведущая компания в проектировании и производстве сосудов под давлением, приобрела гидравлический листогибочный станок EZW11S-270×3600 от EZHONG. Машина выполняет формовку цилиндров из толстых плит для сосудов под давлением в нефтехимической промышленности с стабильными характеристиками работы и высокой точностью прокатки.
| Аксессуар | Срок поставки | Функция | Предложение ценности |
|---|---|---|---|
| Вертикальная система верхней поддержки | 6 недель | Поддерживает крупногабаритные рулоны до 16 м | 150-тонная грузоподъемность, автонаклон с конусным углом |
| Боковая опорная стяжка | 4 недели | Предотвратить боковое смещение широкой плиты | Гидравлическая автоматическая коррекция, подходит для обработки тонких листов |
| Автоматическая система подачи плит | 8 недель | Моторная подача и позиционирование | Экономия труда на 60%, допуск позиционирования <5мм |
| Конфигурация горячей прокатки | 10 недель | Прокатка при высокой температуре 300°C | Улучшенная система охлаждения, ролик, устойчивый к высокой температуре |
| Удаленный мониторинг и диагностика | 6 недель | Отслеживание данных машин в реальном времени в облаке | Прогнозное обслуживание, сокращение незапланированных простоев на 80% |