


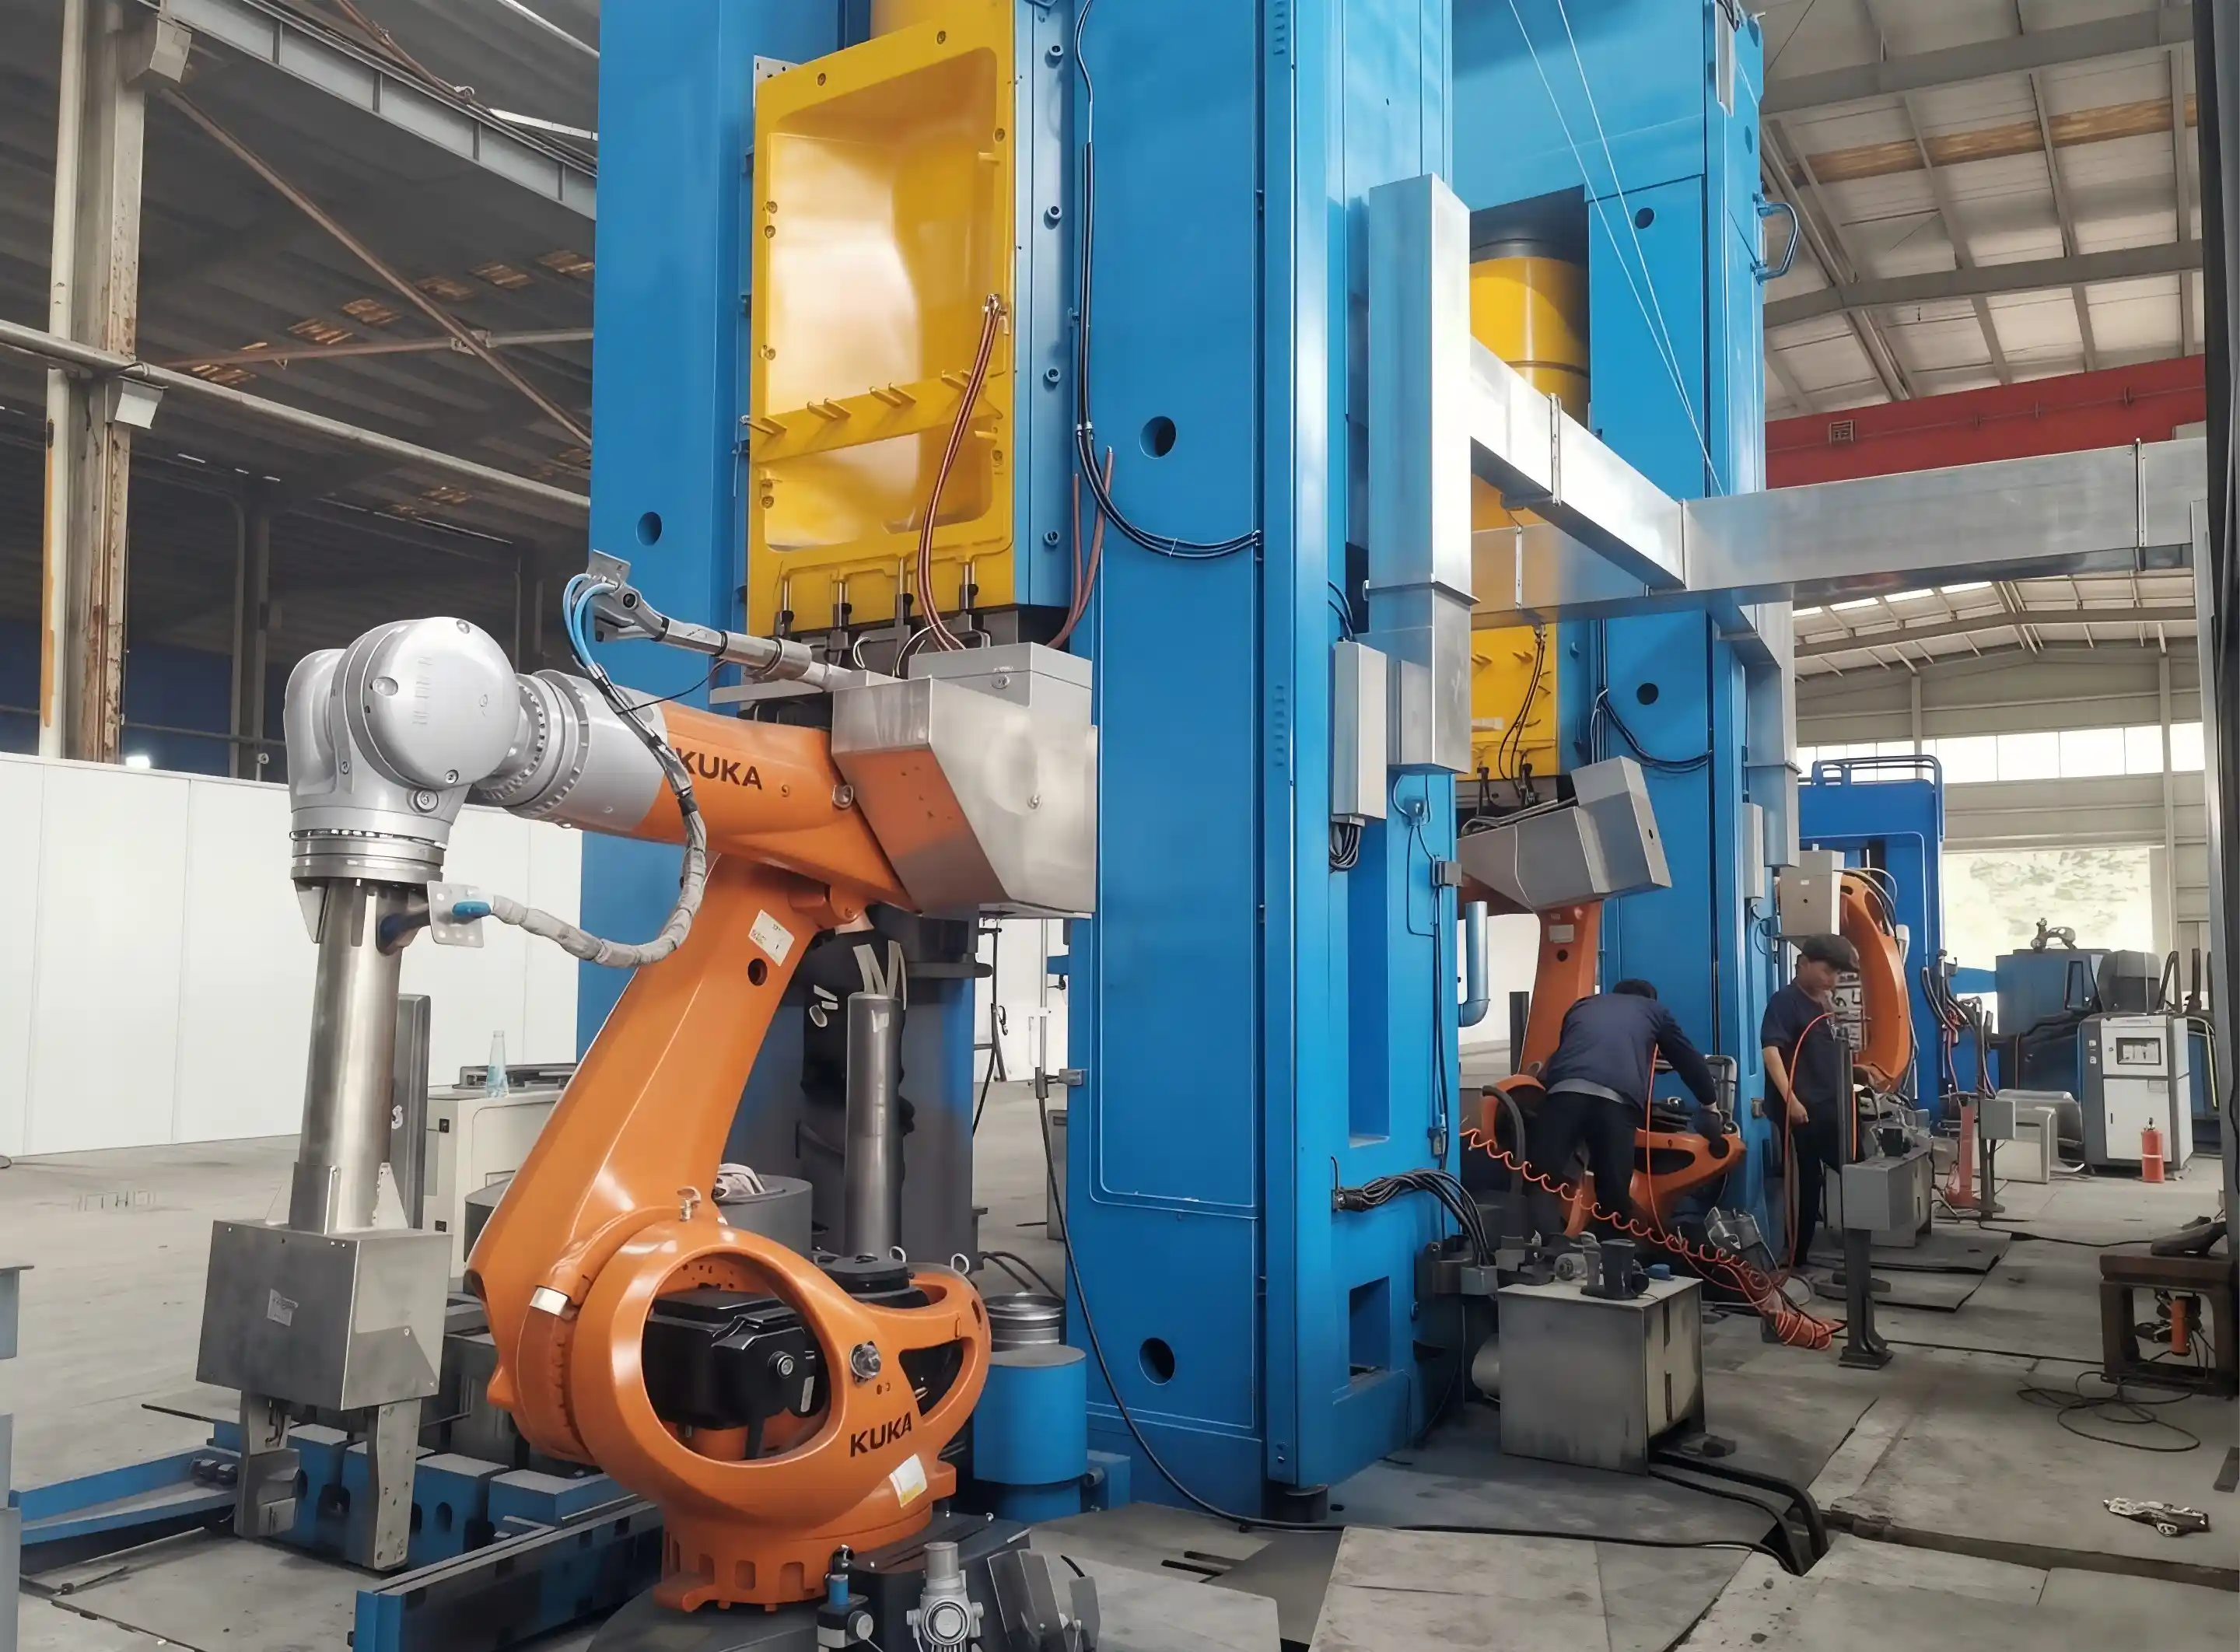
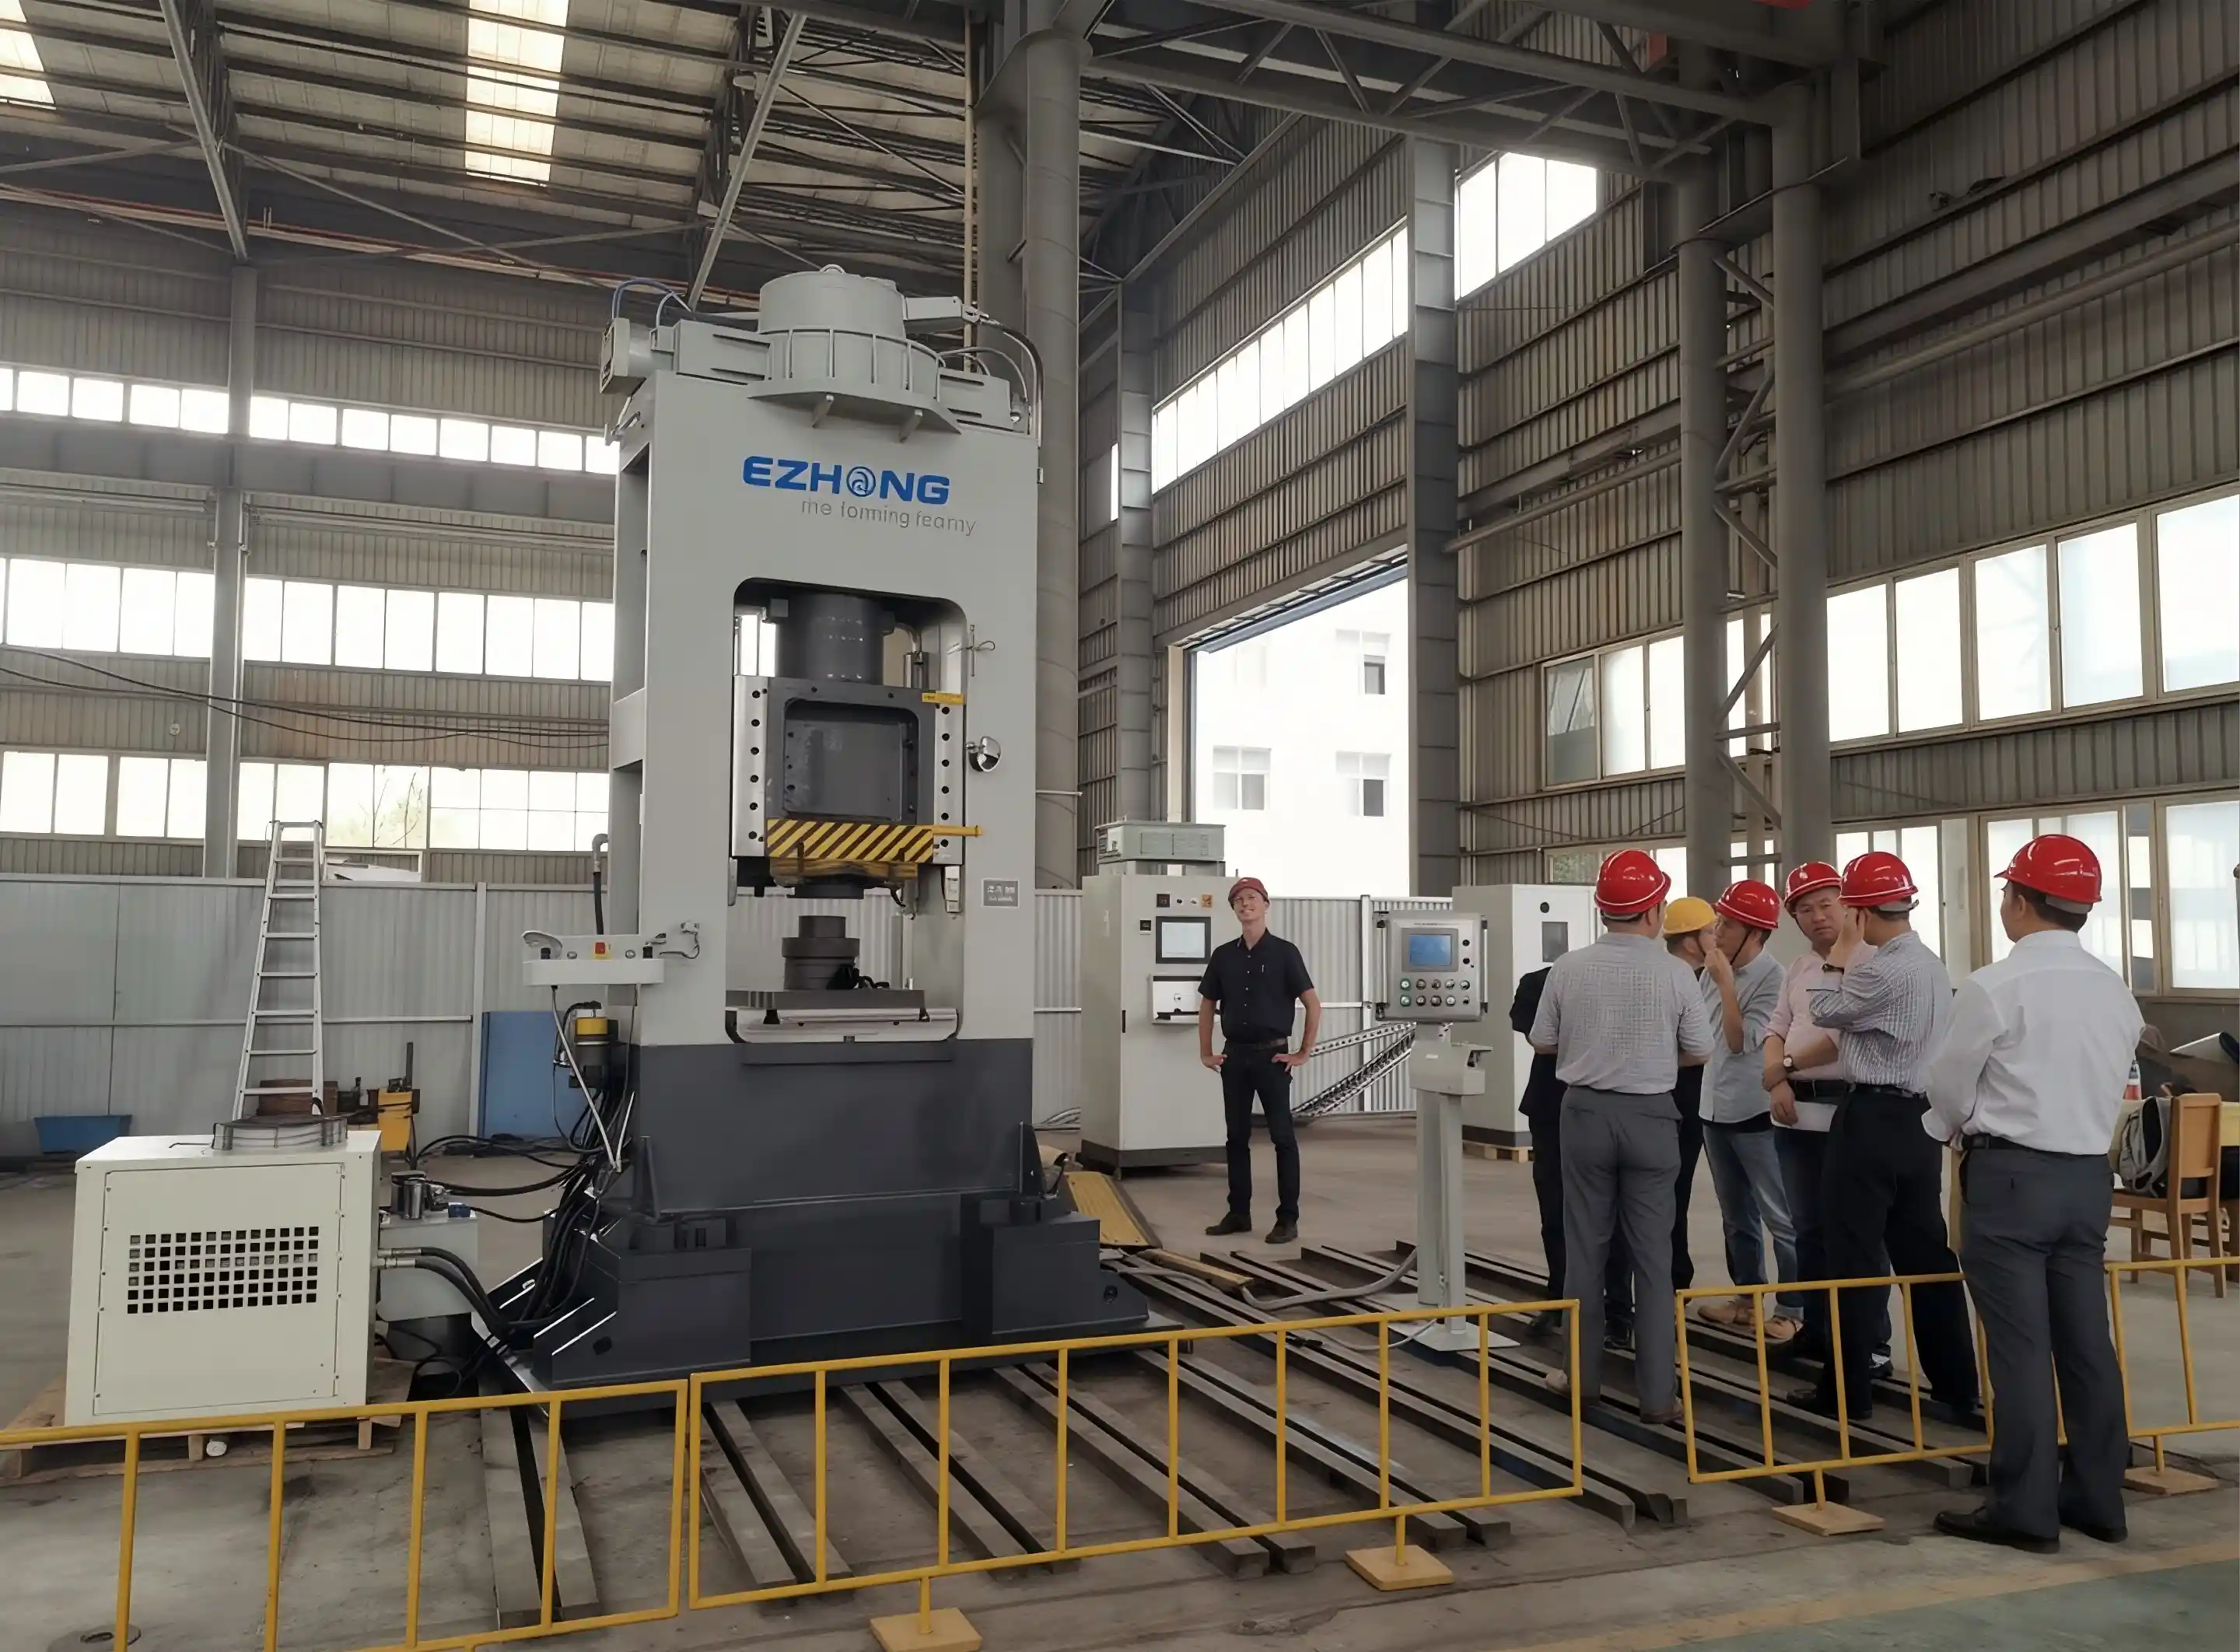
Одна вертикальная колонна (без боковых препятствий) обеспечивает неограниченный доступ к деталям со всех трех сторон. Структура в форме C: рабочий стол + опорная колонна + верхняя поперечная балка, соединенные 5-ю стяжными стержнями. Высокая жесткость без прогиба рамы. Идеально для разнообразных смен приложений.
Режим точечного действия: Оператор вручную управляет с помощью толчкового джога по кнопке (идеально для неповторяющихся, тестовых работ). Полуавтоматический режим: Активация цикла под контролем ПЛК (для повторяющегося производства). Одна машина служит прототипированию и производству в высоких объемах.
Направляющие колонки: Сталь, закаленная закалкой, хромированная внешняя поверхность. Допуск по концентричности ±0.1 мм поддерживается на протяжении хода. Предотвращает защемление или боковое смещение поршня пресса. Критично для высокоточных операций литья под давлением, выдавливания и штамповки.
Стандартный промышленный шаблон Т-образного паза (шаг 25 мм, крепеж M20) обеспечивает быстрый монтаж приспособления/штампа. Направляющий блок соответствует конфигурации Т-образного паза стола. Упрощает смену инструмента: типичная настройка.<10 минут. Поддерживает кастомные крепления.
Программируемый логический контроллер управляет циклом прессования: скорость подхода (быстрая), рабочая скорость (регулируемая), время выдержки (настраиваемое), скорость возврата (управляемая). Оператор инициирует циклы одним нажатием кнопки. Повторяемый цикл времени ±0.5с на протяжении всего производственного прогона.
Пропорциональный клапан обеспечивает бесступенчатую регулировку скорости. Медленные скорости для деликатных операций формовки; более высокие скорости для быстрого производства. Индивидуальные параметры цикла хранятся для каждого приложения. Улучшает качество детали при сохранении пропускной способности.
Рабочий стол (сварная стальная плита) + Опорная колонна (сталь коробчатого сечения) + Верхняя поперечная балка, соединенная 5 точными стяжными стержнями (не болтами). Исключает прогиб рамы при номинальной нагрузке. Архитектура C-образной рамы обеспечивает беспрепятственный доступ к деталям со всех трех сторон.
Четыре направляющие колонки (сталь, закаленная + хромированная) обеспечивают концентричность ±0.1 мм. Колонки расположены для формирования прямоугольной опорной схемы вокруг штока пресса. Хромирование предотвращает коррозию; самосмазывающаяся конструкция минимизирует обслуживание. Обеспечивает вертикальное движение штока без бокового отклонения.
Структурная сталь Q235-Q345, обработанная на снятие напряжений. Многопроходная сварка по стандартам инспекции ISO 5817. Отжиг в печи устраняет остаточные напряжения. Поверхности подшипников с прецизионной шлифовкой.
Цилиндр одностороннего действия, диаметр 50-100 мм, ход 400-800 мм. Диапазон давления 0-250 бар, регулируемый. Премиум-цилиндры из кованой стали с импортными материалами уплотнений высокой надежности.
Насос переменной подачи с наклонным диском 20-40 см³/об. Регулируемое давление 0-250 бар. Управление скоростью пропорциональным клапаном 0-30 мм/с. Аккумулятор 10-20 л с воздушным радиатором охлаждения.
Сименс S7-200 ПЛК с промышленным программированием. Пошаговые и полуавтоматические режимы. Хранение программ 20+ предустановленных циклов. Аварийная остановка с автоматическим отключением при избыточном давлении.
| Модель | Сила нажатия (кН) | Ход (мм) | Рабочий стол (мм) | Диапазон скоростей (мм/с) | Мощность (кВт) | Размеры L×W×H (мм) |
|---|---|---|---|---|---|---|
| ГИП-100 | сто | The button text or content to translate is not specified in your query. Please provide the exact text you want translated into Russian (and the "form of a website expression" details if applicable), and I'll output the result in the requested JSON format. | 800 на 800 | от 0 до 30 | 7,5 | 1200×1000×1600 |
| ГИПЕР-150 | сто пятьдесят | пятьсот | 1000×1000 | От 0 до 25 | одиннадцать | 1400×1200×1800 |
| ГИП-200 | 200 | The query does not include any specific content/text to translate into Russian. Please provide the text you want translated. | Нет предоставленного контента для перевода. Пожалуйста, укажите текст для перевода на русский язык. | Содержимое для перевода не предоставлено. | одиннадцать | 1600 на 1400 на 2000 |
| HYP-300 | 300 | 700 | 1400×1400 | 0-15 | 15 | 1800×1600×2200 |
| HYP-500 | пятьсот | 800 | 1500×1500 | 0-10 | 15 | 2000×1800×2400 |
Применение: штамповка листовой стали, неглубокая вытяжка, гибка. Материал: алюминий, медь, стальные листы толщиной 0.5-3 мм. Типичная нагрузка: 100-200 кН. Ключевые требования: точность позиционирования ±0.1 мм, равномерное распределение давления.
Применение: сборка вставок, удаление литника, точное позиционирование. Материал: пластиковые отливки, металлические вставки. Типичная нагрузка: 50-150 кН. Ключевые требования: постоянное время цикла, мягкое касание для предотвращения повреждения деталей.
Применение: обрезка, пробой, окончательные операции по размеру. Материал: литой алюминий, серый чугун, сталь кованая. Типичная нагрузка: 150-500 кН. Ключевые требования: быстрый цикл, высокая повторяемость.
Применение: прессовая посадка подшипников на валы. Материал: стальные кольца, алюминиевые/бронзовые втулки. Типичная нагрузка: 100-300 кН. Ключевой момент: точный контроль нагрузки, без повреждения деталей во время сборки.
Применение: формовка под давлением композитных ламинатов и углеродного волокна. Материал: эпокси-углеродный композит, стеклопластик. Типичная нагрузка: 50-200 кН. Ключевые требования: контролируемый профиль давления, тепловое управление.
Применение: испытания материалов, компрессионные испытания, проверка нагрузки на прочность. Материал: различные образцы для испытаний. Типичная нагрузка: 100-500 кН, широкий диапазон возможностей. Ключевой момент: точное измерение нагрузки, возможность записи данных.
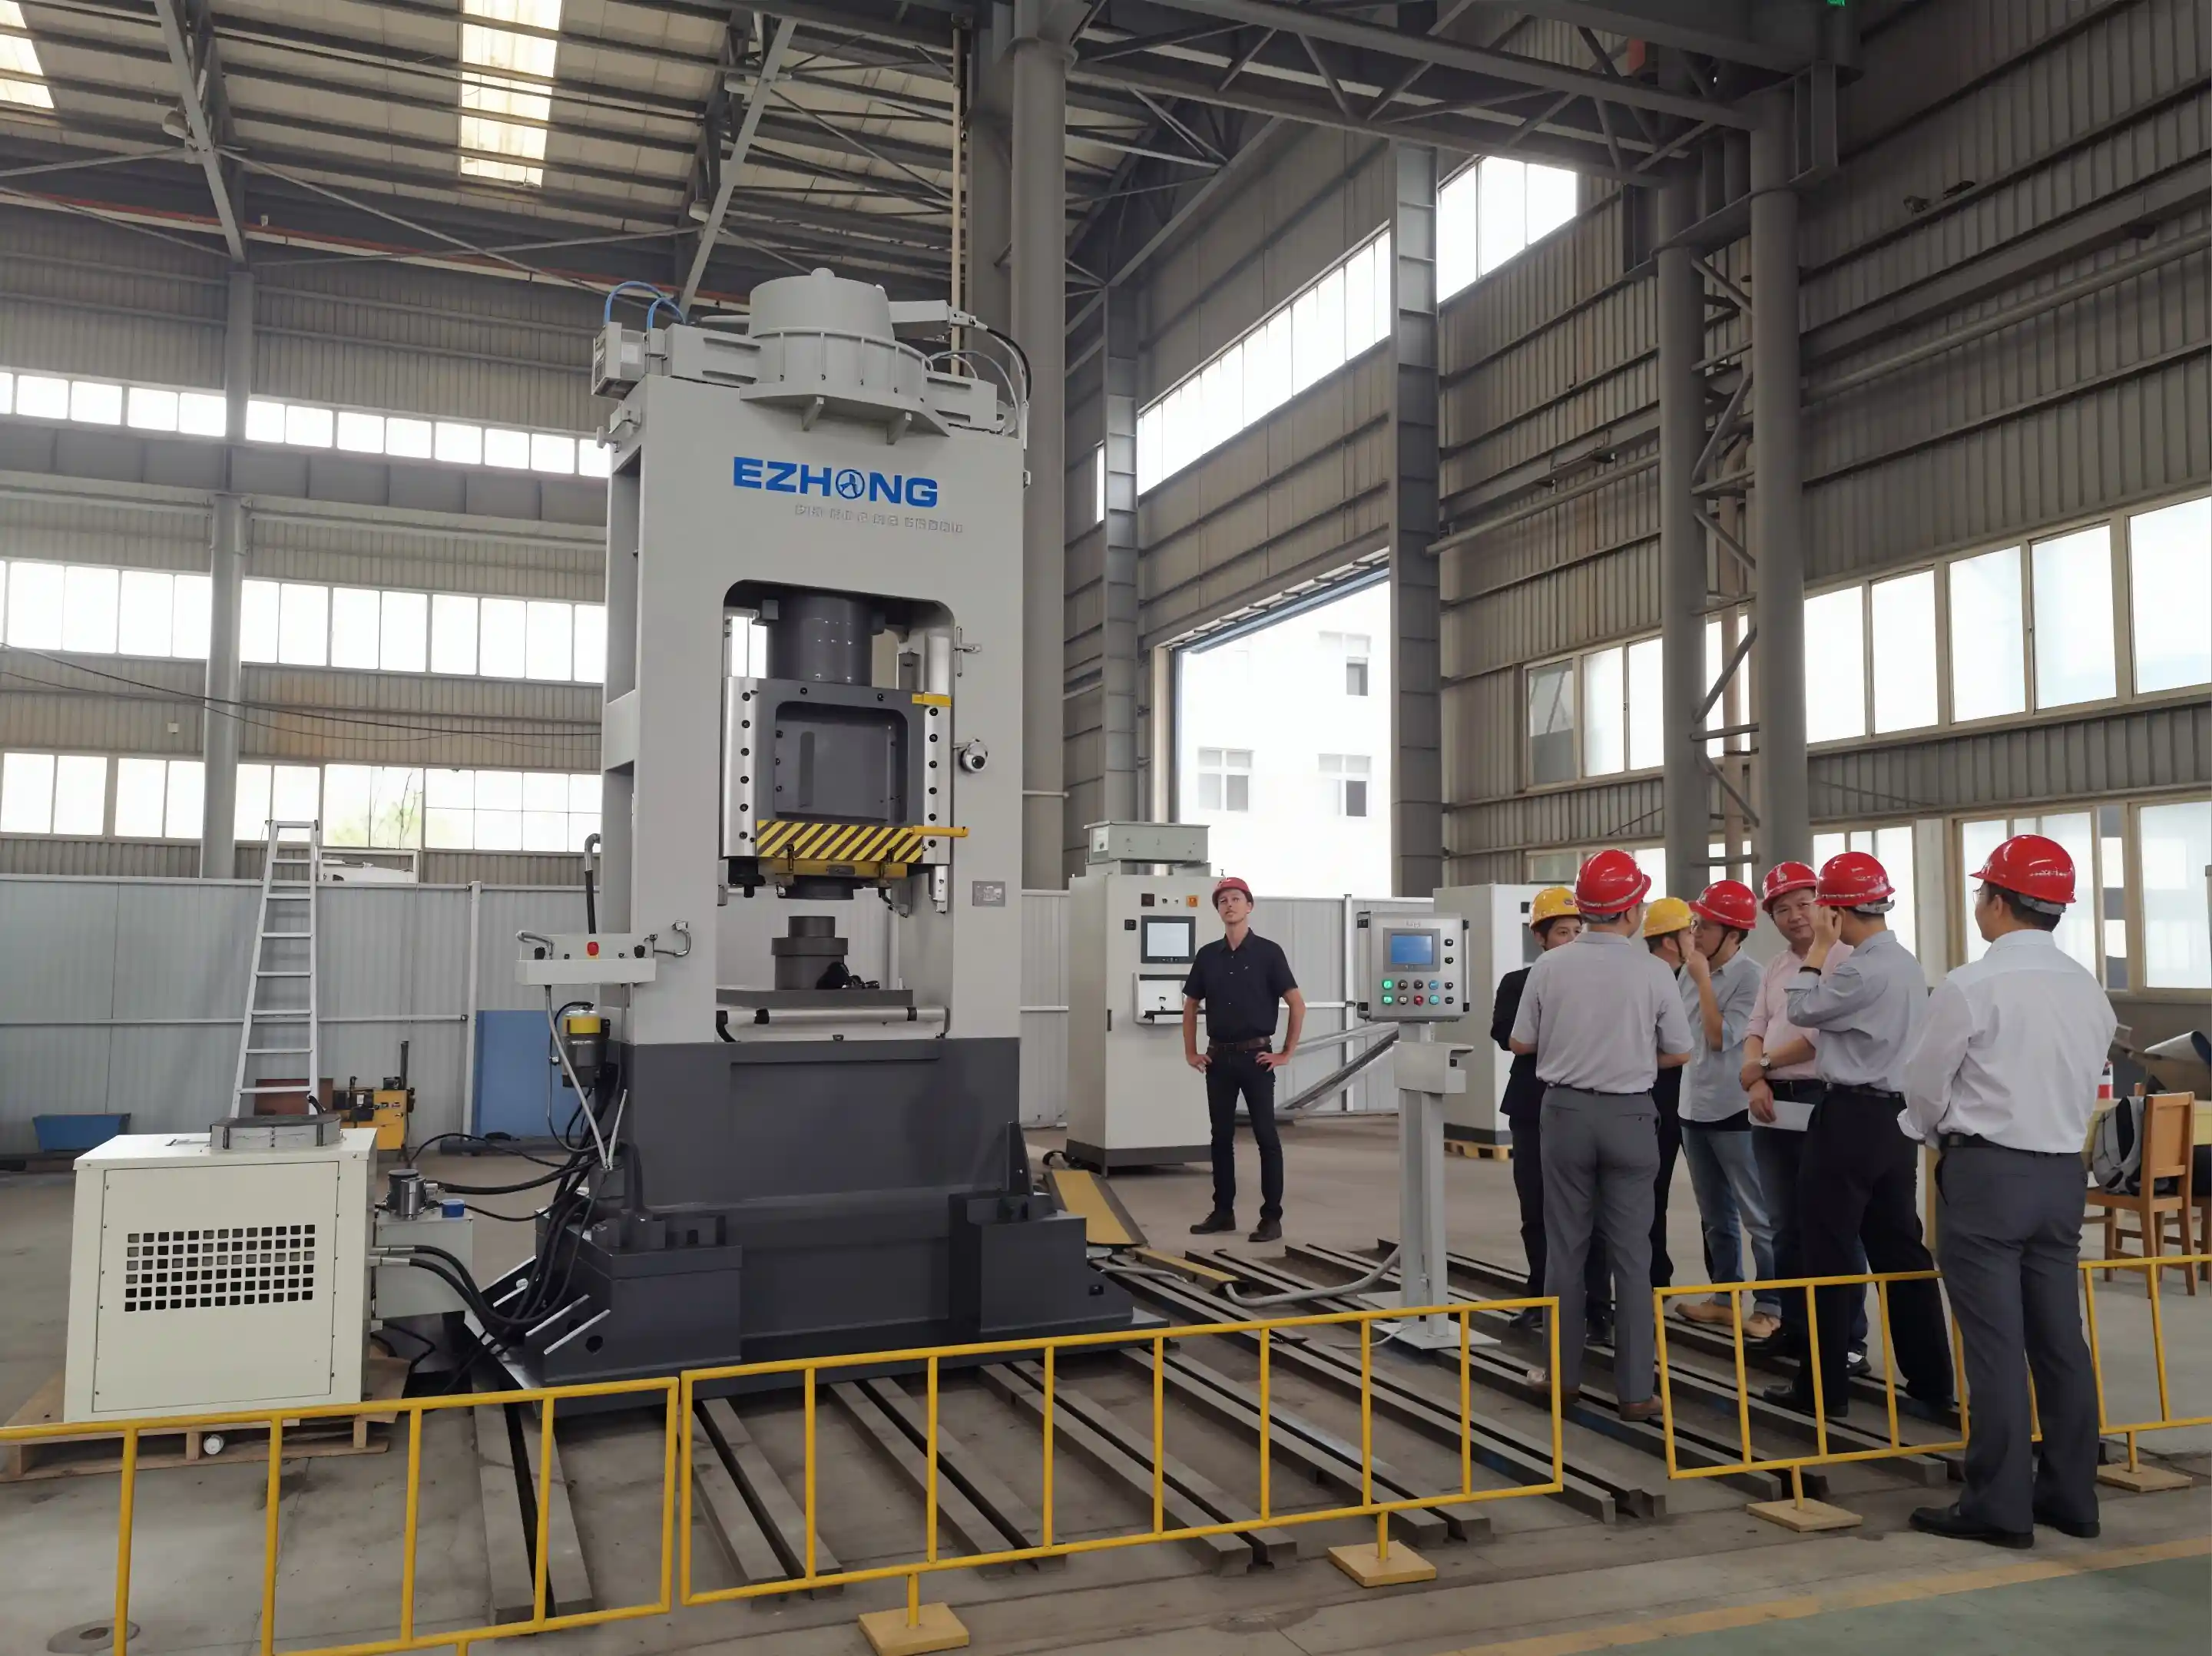
Вызов:Обрезка компонентов литья под давлением (200 кН) - ручная операция нестабильна. Время настройки 30 минут на смену формы. Качество зависит от навыков оператора.
Решение:Развернут Гипер-200 с ПЛК полуавтоматический + быстросменный инструмент с Т-слотами.
Результат:Время настройки снижено с 30 мин до 8 мин; согласованность времени цикла улучшена с ±5% до ±0,5%; обучение оператора от 2 недель до 2 дней; производительность +35%; доля брака снижена с 6% до 0,8%.
Вызов:Сборка подшипниковой посадки методом пресс-фит (150 кН) требует осторожного касания, чтобы предотвратить повреждение обода подшипника. Ручная прессовка: скорость повреждения 8%. Несогласованность скорости точечной прессовки.
Решение:Гипер-150 с программируемым управлением скоростью + повторяемость циклов.
Результат:Скорость повреждения снижена с 8% до 0,3%; согласованность скорости сборки ±3% варьируется; усталость оператора снижена за счет автоматического цикла; производительность +40%.
Точечное действие: Оператор вручную удерживает кнопку на протяжении всего цикла прессования (для прототипирования, одиночных прессований, переменных операций). Полуавтомат: Оператор нажимает кнопку один раз; PLC автоматически последовательно выполняет подход → работа → выдержка → возврат цикла (для повторяющегося производства).
Поддерживается время цикла ±0.5 секунд через управление PLC. Вариативность силы прессования: ±3% через обратную связь по давлению пропорционального клапана. Повторяемость позиционирования: ±0.1 мм через точные направляющие колонки.
Да. 20+ предустановленных циклических программ хранится. Оператор выбирает программу по типу материала, затем загружает соответствующее оборудование (быстрая замена T-slot, <10 мин). Гидравлическое давление, скорость, время выдержки все автоматически регулируются по программе.
Единственная кнопка аварийной остановки (красная, грибовидная, по стандарту ISO). Двухканальный реле безопасности инициирует немедленное снижение давления. Поршень для прессования не может активироваться без команды кнопки (ручной + полуавтомат оба требуют инициации оператором).
Интервалы 500 часов: анализ гидравлического масла, осмотр уплотнений, очистка направляющих колонн. Ежеквартально: калибровка клапана давления, проверка эффективности охладителя. Ежегодно: полная оценка системы. Окно обслуживания: 3-4 часа на обслуживание 500 часов.
Дополнительное улучшение доступно. Подключение по Ethernet позволяет включать в реальном времени количество циклов, историю усилий, регистрацию тревог. Экспорт данных в систему отслеживания производства на заводе. Требует кастомной интеграции для каждой платформы MES.
| Позиция | Функция | Значение |
|---|---|---|
| Система регистрации данных | Записывает давление, время цикла, усилие на деталь | Прослеживаемость качества, возможность SPC |
| Улучшенный комплект системы охлаждения | Увеличенная тепловая емкость | Непрерывная возможность работы 24/7 |
| Автоматический счетчик циклов | Накопленный учет производства | Проверка объема производства |
| Прецизионный датчик нагрузки | Точность измерения силы ±1% | Критические применения (аэрокосмос, оборона) |
| Удаленная диагностика | Мониторинг на основе облака, оповещения | Возможность предиктивного обслуживания |
| Термический регулирующий клапан | Поддерживает оптимальную температуру 45-55°C | Продленный срок службы гидравлической жидкости |
| Плита для кастомной оснастки | Интерфейс оснастки для конкретного применения | Быстрая настройка для уникального применения |
| Пакет блокировок безопасности | Ограждения + концевые выключатели | Улучшенная защита оператора |